 言語


図面に A357-T6 と記載されていて、サプライヤーが A356-T6 を出荷した場合でも、部品はボルトで固定されます。 CMM では引き続き正確に測定されます。ベンチテストにも合格するかもしれません。彼らがやらないのは、設計で想定した降伏強度に達することであり、その不足分は数か月後にハウジングの亀裂、シール面のしだれ、またはボルトボスの疲労破壊として現れる傾向があります。化学的差異は書類上ではわずかですが、まさにそれが入荷検査をすり抜けてしまう理由です。
A357 アルミニウム合金の重量組成は次のとおりです。 シリコン 6.5 ~ 7.5 パーセント、マグネシウム 0.40 ~ 0.70 パーセント、鉄最大 0.20 パーセント、銅最大 0.20 パーセント、マンガン最大 0.10 パーセント、亜鉛最大 0.10 パーセント、チタン最大 0.20 パーセント 。アルミニウムがバランスを補います。 A356と比較して、マグネシウム床とマグネシウム天井の両方が上方に移動し、鉄の制限がより厳しく保持されます。これら 2 つのシフトにより、適切な T6 熱処理後に降伏強度が約 15% 向上します。
それが簡単な答えです。この記事の残りの部分では、化学的性質を元素ごとに分析し、A357 と A356 および 356 を実数で比較し、鋳造ルートと時効サイクルがその化学的性質が信頼できる構造部品になるか高価なスクラップの山になるかをどのように決定するかを説明します。
A357 アルミニウム合金組成: 完全な化学、元素ごと
以下の表は、A357.0 鋳造指定の公表されている組成制限と、鋳造業者が実際にその制限内で目標とする実際のターゲット ウィンドウを示しています。この制限は業界全体で使用されている標準アルミニウム鋳造仕様に基づいており、同じ数値がアルミニウム協会の指定シートと、アルミニウム鋳造冶金の標準参考資料である ASM ハンドブック、第 15 巻: 鋳造にも記載されています。
| 要素 | 規定範囲(wt%) | 実用的な鋳造ターゲット | 部品内の機能 |
|---|---|---|---|
| シリコン | 6.5~7.5 | 6.9~7.2 | 流動性、耐高温引裂性、鋳造性 |
| マグネシウム | 0.40~0.70 | 0.55~0.62 | Mg2Si析出による時効硬化 |
| 鉄 | 最大0.20 | 0.10~0.14 | 不純物;延性損失を制御します |
| チタン | 最大0.20 | 0.10~0.15 | 穀物の精製、摂食行動 |
| 銅 | 最大0.20 | 0.05未満 | 不純物;耐食性を整える |
| マンガン | 最大0.10 | 0.05未満 | 鉄相の形態を変える |
| 亜鉛 | 最大0.10 | 0.05未満 | スクラップキャリーオーバーによる不純物 |
| その他、それぞれ | 最大0.05 | トレースのみ | 未指定の残差 |
| その他、合計 | 最大0.15 | トレースのみ | 累積不純物の上限 |
| アルミニウム | バランス | バランス | マトリックス |
購入者を不意を突く詳細が 1 つあります。A357 の一部のバージョンでは、鉄含有プレートレットを丸くするために、0.04 ~ 0.07 パーセントの範囲で非常に少量のベリリウムの添加が許可されています。ベリリウムの含有量を 0.0007% に制限し、実際に禁止しているところもあります。部品が規制された環境や、厳格な空気処理規則が適用される加工セルに向けて出荷される場合、スペックシートのその 1 行によって、どの溶融工場が見積もりを出せるかが変わります。
鋳物の内部で各要素が実際に行うこと
シリコン 6.5 ~ 7.5 パーセント
この合金を流し込むことができるのはシリコンのおかげです。これにより、溶融範囲が低下し、合金が摂氏 577 度付近にあるアルミニウムとシリコンの共晶点に向かって押し出されます。約 7% のシリコンを含むこの合金は亜共晶であるため、凝固した構造は、微細な共晶ネットワークに囲まれたアルミニウムの樹枝状結晶の混合物になります。このネットワークにより、薄肉の流動性、高温引き裂きに対する耐性、および適度に低い収縮応力が得られます。
シリコンを範囲以下に落とすと、ミスランや熱い涙が日常的になってしまいます。範囲を超えて押し込むと、共晶シリコンが粗くなり、内部のノッチのように機能する針状のプレートになります。 A357 鋳造品の未改質共晶シリコンは、適切に改質された溶融物と比較して伸びが 40 パーセント以上低下する可能性があります。そのため、約 0.010 ~ 0.020 パーセントのストロンチウムの添加、またはナトリウムベースの改質剤が標準的な方法です。
マグネシウム 0.40 ~ 0.70 パーセント
マグネシウムは硬化元素であり、A357 が別個の合金として存在する主な理由です。人工時効中、微細なケイ化マグネシウムがアルミニウムマトリックス全体に核を形成し、転位の動きをブロックします。 A356 はマグネシウムの含有量を 0.45 パーセントに制限しています。 A357 では最大 0.70 パーセントまで許可されます。余分なマグネシウムは、他のすべてが等しい場合、ピーク時効降伏強度をおよそ 20 ~ 30 MPa 上昇させます。
トレードオフはプロセスの感度です。 A357 は溶解度限界の端に近いため、短時間の溶体化処理や不均一な急冷によって未溶解のマグネシウムシリサイドが残り、その部品は入荷するインゴットの分光検査に合格しても仕様の性能を下回ります。
鉄分は最大0.20パーセント
鉄は延性を静かに殺します。 7 パーセントのシリコン合金の約 0.25 パーセントを超えると、鉄はベータ相の Al5FeSi プレートレットを形成します。これは脆くて板状で、荷重がかかると亀裂が入りやすくなります。鉄の含有量を 0.20 パーセント以下、できれば最高品質の作業の場合は 0.15 パーセントに保つと、血小板が小さくなり、有害性が低くなります。マグネシウムよりも厳しい鉄の制限が、プレミアム A357 溶湯と通常の二次合金を区別するものです。
チタンと粒子の精製
0.10 ~ 0.15 パーセントのチタンは、通常、Al-5Ti-1B マスター合金を通じて導入され、凝固中の粒子の成長を制限します。微細な等軸粒子は送りを改善し、収縮気孔をより小さくよりよく分散された気孔に広げ、引張強度と伸びの両方を高めます。脱気および改質はされているが、結晶粒は微細化されていない溶融物は、粗い柱状結晶粒を示し、機械的試験結果にはばらつきが大きくなります。
銅、マンガン、亜鉛、およびトレースバケツ
銅は湿った環境や塩分を含んだ環境では腐食性能を低下させるため、銅の含有量は 0.20 パーセントに制限されています。最大 0.10 パーセントのマンガンは鉄相をわずかに変化させますが、すでに鉄分が多い溶融物を救うことはできません。最大 0.10 パーセントの亜鉛は主にスクラップ管理パラメータです。不特定の単一元素に対して 0.05 パーセント、合計で 0.15 パーセントというキャッチオール制限は、未知の残留物が合金の凝固挙動を変化させるのを防ぐために存在します。
A357 対 A356 対 356: 数字が分かれる場所
これら 3 つの合金は、同じ意味で引用されることが多く、図面を改訂すると、それらは事務上の変形のように見える場合があります。そうではありません。以下の表は、公表されている一般的な T6 値を示しています。実際の数値は、鋳造プロセス、断面の厚さ、クーポンが切り取られる位置によって変化します。
| 特徴 | 356-T6 | A356-T6 | A357-T6 |
|---|---|---|---|
| マグネシウム range (wt%) | 0.20~0.45 | 0.20~0.45 | 0.40~0.70 |
| 鉄 limit (wt%) | 0.20~0.35 | 最大0.20 | 最大0.20, often 0.15 |
| 引張強さ | 230MPa程度 | 275MPa程度 | 310MPa程度 |
| 降伏強さ | 165MPa程度 | 205MPa程度 | 255MPa程度 |
| 伸び | 3~5パーセント | 5~7パーセント | 4~6パーセント |
| 一般的な使用方法 | 一般的なハウジング、カバー | 構造ブラケット、車輪 | 高荷重ハウジング、航空宇宙部品 |
実際の解釈: 応力解析で降伏強度が A357 であると仮定し、A356 を受け取った場合、静かに約 50 MPa のマージンを失ったことになります。安全係数が 3 の部品では、これは見えません。安全率 1.4 の部品サイズでは、疲労試験に合格するか再設計するかの違いになります。
熱処理: 化学薬品だけでは不十分な理由
表 1 のすべての数値を入力しても、ソフト パーツを作成できます。合金は 3 段階の T6 サイクル後にのみ指定の強度に達し、各段階の実用範囲は狭いです。
- 摂氏約 540 度で 6 ~ 12 時間の溶体化処理。これは、マグネシウムに富む相を溶解して固溶体に戻すのに十分な時間です。
- 急冷は通常、温水またはポリマーバス中で行われ、過飽和固溶体を捕捉するのに十分な速度で行われますが、薄い部分の反りを避けるのに十分な速度で行われます。
- 約 155 ~ 170 ℃で 4 ~ 8 時間人工時効処理を行い、実際の強化を行う微細なケイ化マグネシウム粒子を沈殿させます。
古典的な故障モードは、合金の許容範囲を超える焼入れ遅延です。この場合、A357 は A356 よりも感度が高くなります。これは、マグネシウムの添加量が高いほど、より多くの溶質を溶液中に保持する必要があることを意味するためです。荷重を引っ張ってから焼入れタンクに当たるまでに数分の遅れがあると、降伏強度が規定の最小値を大きく下回る一方、引張強度にはわずかな影響しか残らない可能性があり、そのため 1 回の硬度チェックで問題を検出するのは困難です。
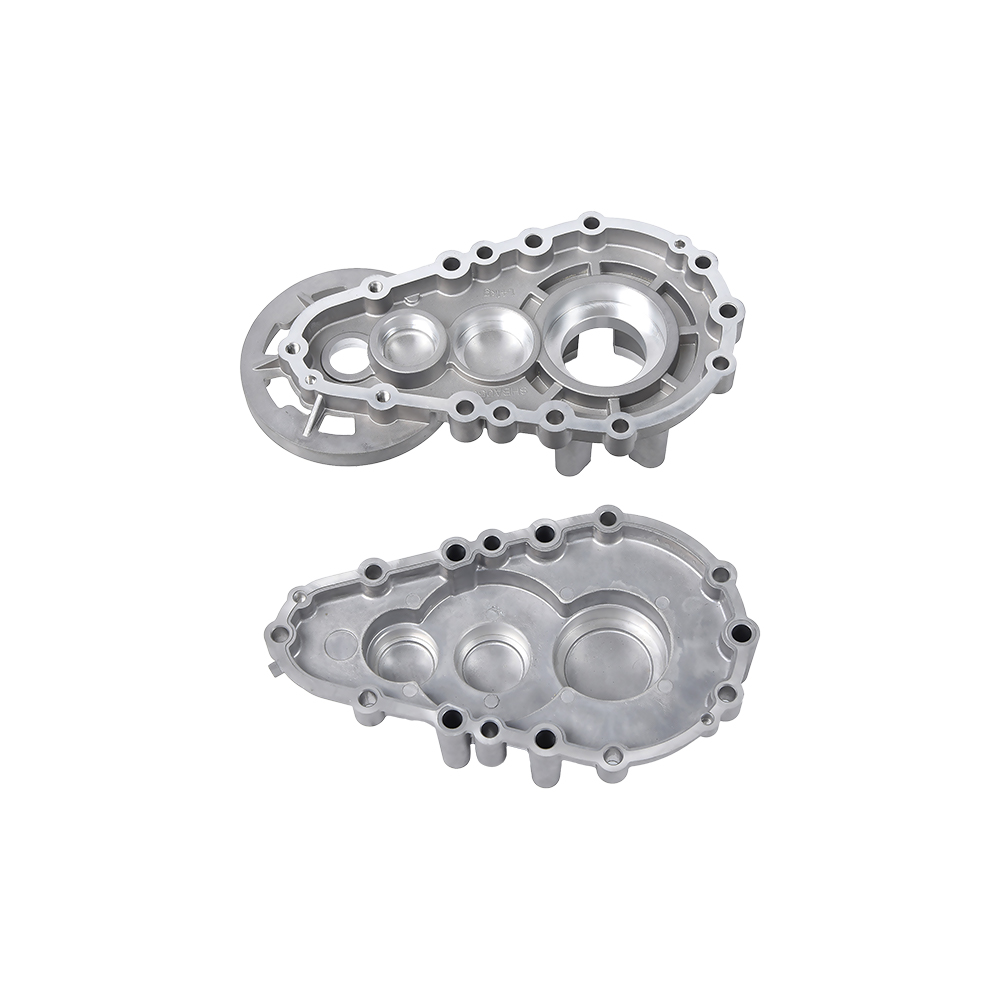
熱処理されたアルミニウム製エンジンシリンダー部品や同様の構造鋳物は、その見返りをよく表しています。同じ溶湯から注がれた同じ形状は、純粋に急冷の管理方法に応じて、250 MPa または 290 MPa の降伏強度で炉から出てきます。
 アルミニウム Auto Engine Cylinder Parts 田植機のスペアパーツ 製品を見る→
鋳造ルートが同じ化学反応で得られるものを変える
A357 は圧倒的に重力系合金です。これは、砂型、インベストメントシェル、恒久的な鋼製型、および低圧ダイカスト金型に注入されます。これは従来の高圧ダイカストには不自然であり、その理由は化学ではなくガスにあります。
高圧ダイカストでは、ミリ秒以内に金型が充填され、金属内部に空気と金型潤滑剤の分解生成物が閉じ込められます。これらのボイドは、部品が摂氏 540 度の溶体化処理炉に入れられるまでは見えませんが、その時点で内圧が上昇し、表面に膨れが生じます。 A357 はその強度を達成するために T6 に依存しているため、プロセスと合金は反対方向に引っ張られます。高圧部品に A357 の化学的性質を適用したい場合は、通常、鋳放しまたは低温時効状態と、それに応じて低い強度を受け入れる必要があります。
低圧ダイカストは有用な中間点に位置します。充填はゆっくりと制御され、ライザーチューブは凝固を通じて圧力下で金属を供給し、ガスの閉じ込めは高圧ショットよりもはるかに低くなります。そのため、低圧 A357 は、肉厚制御と完全な T6 特性の両方を必要とする部品にとって現実的なルートになります。キャビティを埋めるプロセスの背景を知りたい場合は、 アルミダイカストの仕組みを解説します 塗りつぶしシーケンスを段階的に説明します。
A357 型の 3 つのルートの実際の比較:
- 砂型鋳造では、設計の自由度が最も高く、凝固が最も遅いため、冷却を使用しない限り、微細構造が粗くなり、伸びが低下します。
- 永久鋳型鋳造は冷却を加速し、結晶粒構造を微細化し、通常、同じ合金の砂に比べて引張強度を 20 ~ 30 MPa 高めます。
- 低圧ダイカストでは、永久的な金型と制御された充填を組み合わせて、厚肉部品の完全な T6 サイクルに耐えられるガスの気孔率を十分に低く保ちます。
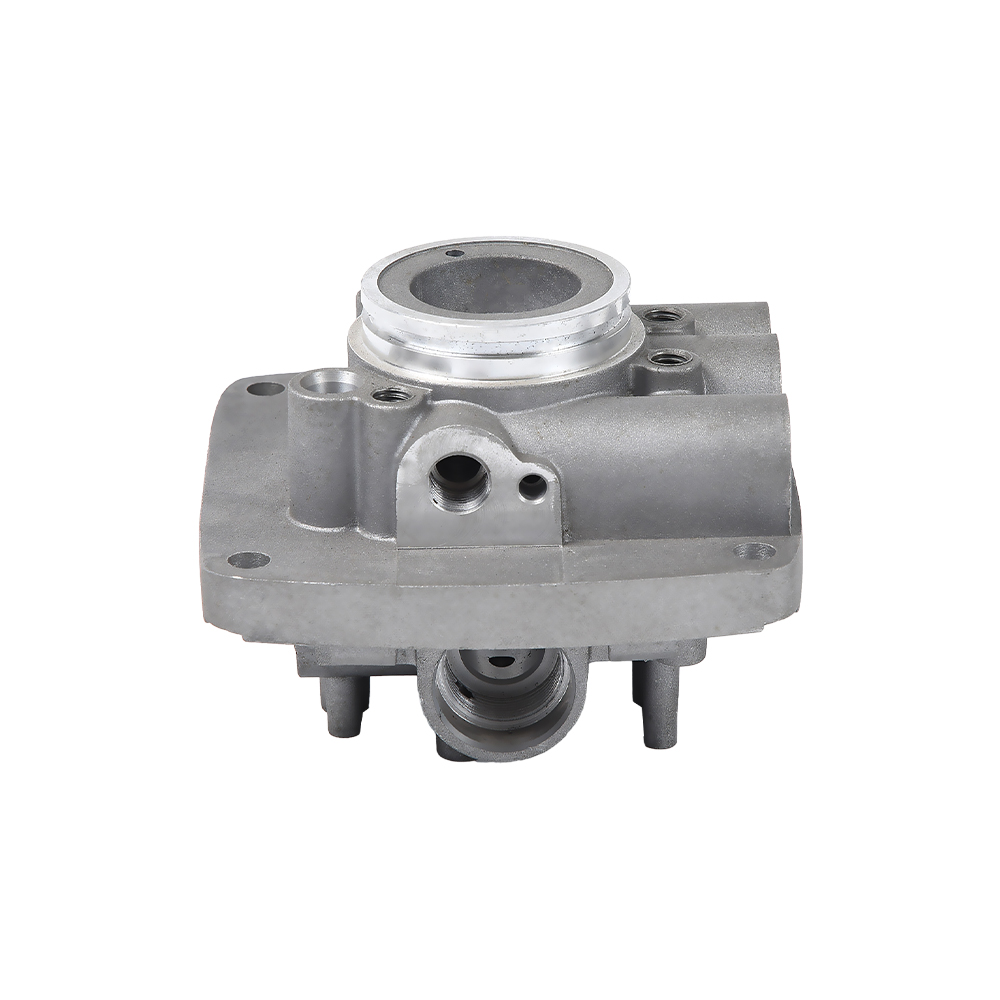
 自動車シリンダーボディ部品 アルミニウム Die Casting Gasoline Engine Case 製品を見る→
組成または溶融処理に起因する欠陥
A357 の不合格のほとんどは、合金が間違っていることが原因ではありません。これらは、メルトの処理が間違っていることが原因で発生します。繰り返し発生する 5 つの問題は次のとおりです。
ガスの多孔性。 液体アルミニウムにおける水素の溶解度は、固体アルミニウムにおける水素の溶解度のおよそ 20 倍です。脱ガス後に溶融物中に残った水素は、金属が凍結すると丸い細孔になります。この問題を解決するには、アルゴンまたは窒素を使用した回転式脱気と、清浄な乾燥装入、および構造作業用の測定された水素レベルをアルミニウム 100 g あたり約 0.15 ml 未満に設定します。
収縮気孔率。 A357 は固化時に体積で約 6 ~ 7 パーセント収縮します。供給経路、ライザー、およびチルは、凍結する最後の液体がボルトのボスではなくライザーに位置するように設計する必要があります。これが最初に現れるのは、厚いものから薄いものへの移行です。
酸化物介在物。 酸化アルミニウムは、乱れた溶融表面上に数秒で形成されます。乱流の流し込みにより、その膜が鋳造品に折り畳まれ、線状の欠陥が生じ、それが研磨されない黒い縞として機械加工面に現れます。
熱い引き裂き。 A357 のシリコン含有量は優れた耐性を与えますが、シリコンが少ないか、結晶粒の微細化が不十分な溶融物は、冷却の最初の数分間に鋭い内部コーナーで裂けてしまいます。コーナーを丸め、チタンをその範囲の中央に保ちます。
T6 中に水ぶくれが発生。 これは化学的欠陥というよりはプロセス選択の失敗であり、購入者が選択した鋳造ルートでは指定された質を実現できないことに気づく最も一般的な理由です。
A357 の部品が保管されている場所
A357 は、鋳物が荷重に耐え、振動に耐え、さらに機械加工公差を保持する必要がある場所であればどこでも現れます。以下のアプリケーションはすべてそのパターンを共有しています。
- 航空機および回転翼航空機の構造鋳造。重量が重要であり、疲労寿命が設計の決定的なケースです。
- 自動車のサスペンションおよびシャーシ ノード (コントロール アーム、ナックル、サブフレーム ブラケットなど)。
- 内部圧力と周期的負荷を監視するポンプ、コンプレッサー、油圧ハウジング。
- モーターハウジングとエンドキャップ。熱サイクル中、合金がベアリングボアを保持する必要があります。
- インペラと回転部品。強度と伸びのバランスが破裂マージンを決定します。
- 電動パワートレインの熱管理コンポーネント。生の引張強度よりも剛性と熱経路の組み合わせが重要です。
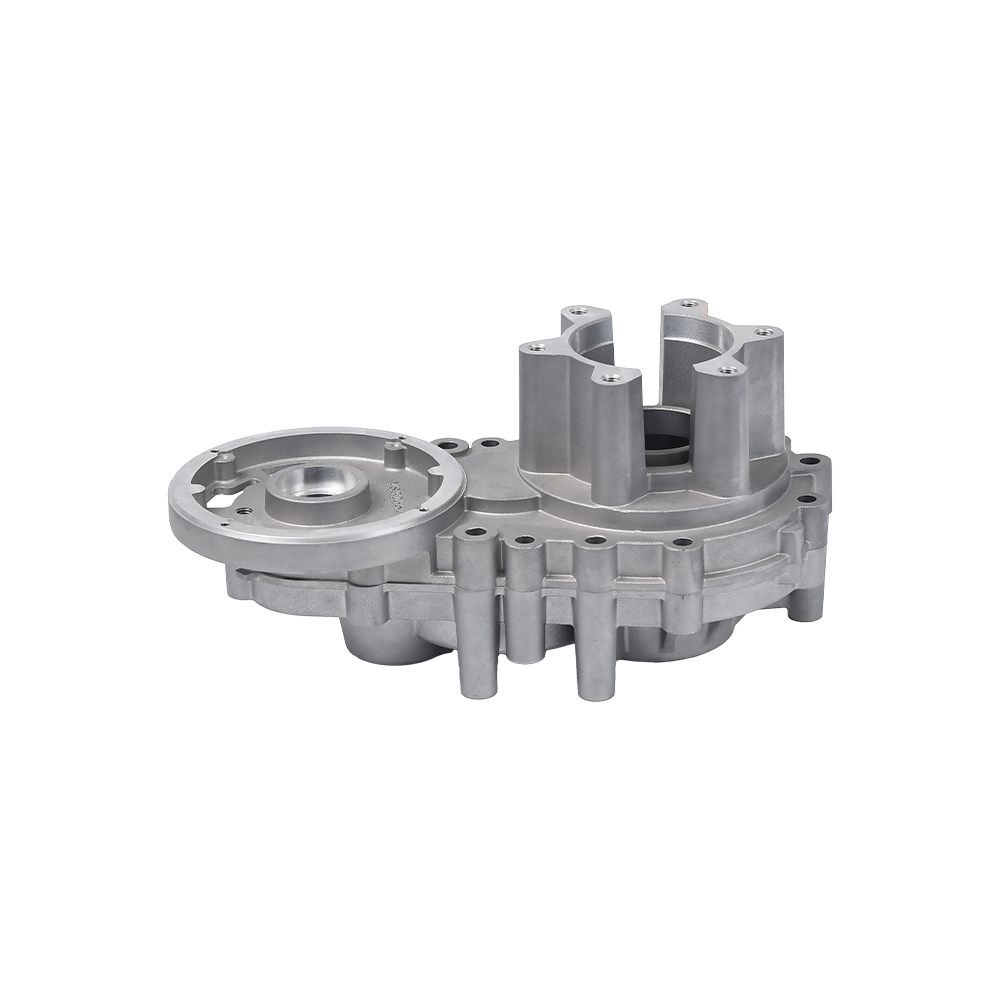
代表的な事例としてはダイカストモーターハウジングが挙げられます。この部品には通常、薄い円筒形の壁、厚い取り付けフランジ、および両端に機械加工されたベアリング シートがあります。これら 3 つの特徴により、凝固挙動が 3 つの異なる方向に同時に引き起こされます。壁は急速冷却を必要とし、フランジは供給を必要とし、ボアは熱処理後の寸法安定性を必要とします。 1 つの合金からこれら 3 つをすべて得るということは、流動性のためにシリコンを中程度に、強度のためにマグネシウムを中程度に、そして機械加工性のために鉄を下限に保つことを意味します。
 アルミニウム Die Cast Motor Housing 375 アルミニウム Die Casting Gearbox Housing 製品を見る→
発注書を発行する前の調達チェックリスト
事前にいくつかの質問をしておくことで、A357 の注文によるリスクのほとんどを取り除くことができます。この順序で作業を進めると、技術的な会話が短くなります。
- 合金だけでなく焼き戻しも確認してください。 A357-F、A357-T5、およびA357-T6は強度レベルが異なる別の製品であり、図面にはどの製品であるかを示す必要があります。
- 制限だけでなく、マグネシウムと鉄の目標も尋ねてください。 0.45 パーセントのマグネシウムを目標とするサプライヤーは、A356 に A357 ラベルを付けて事実上供給しています。
- 機械的テストクーポンが切り取られる状態。ライザーから切り取られたクーポンは、部品から切り取られたものよりも常に見栄えが良くなります。
- 熱処理記録に同意します。溶解時間、急冷遅延、エージング温度の 3 つの数値が結果を決定します。
- X 線撮影とセクショニングの結果によってツールが変更されるため、最初の記事の前に内部の健全性の許容基準を決定します。
- 取り代を確認してください。 A357 はきれいに機械加工されますが、偏析や粗大共晶によるハードスポットにより、超硬インサートが破壊され、同時に納期厳守が損なわれます。
あなたのジオメトリが A357 に適しているか、それとも別の合金に適しているかについて明確な答えが必要な場合は、 図面と合金コールアウトを当社のエンジニアリングチームに送信してください 加工ルート、実現可能な焼き質、加工代を一度のご返信で返信させて頂きます。
A357 アルミニウム合金組成に関するよくある質問
A357 は 357.0 と同じですか?
彼らは同じ家族を指します。 A357 はアルミニウム鋳造規格で使用される鋳造指定であり、357.0 は同じ組成に対するアルミニウム協会の指定です。図面に 357.0-T6 または A357-T6 が表示されている場合は、それらを同じ材料として読み取り、マグネシウムと鉄の制限を確認してください。古い図面では現在の慣例よりも鉄の許容値が緩い場合があるためです。
A357 は高圧ダイカストで製造できますか?
高圧ダイカストマシンで鋳造することはできますが、閉じ込められたガスが溶液温度で膨張し、表面に膨れが生じるため、その後に完全な T6 処理を施すことは容易ではありません。実際には、高圧 A357 部品は鋳造されたままの状態、または意図的に時効が不十分な状態で供給されます。図面に A357-T6 が必要な場合、部品は低圧ダイカスト、永久鋳型、砂型、またはインベストメント鋳造にルーティングされる必要があります。
A357 の料金が A356 よりも高いのはなぜですか?
理由は 3 つあります。鉄の制限が厳しくなると、よりクリーンな装入材料とより優れた溶融制御が必要となり、鋳造工場が使用できる低コストのスクラップの量が減少します。マグネシウムの添加量が高いということは、溶体化処理中のプロセス制御がより厳密であることを意味します。また、低圧または永久モールドなど、本物の T6 結果を実現できるプロセス ルートは、高圧ショットよりもサイクル タイムが長くなります。
入荷ロットのマグネシウム含有量を確認するにはどうすればよいですか?
注ぐ冷却されたサンプルの発光分光分析は標準的な方法であり、サンプルが準備されたらわずか数分しかかかりません。マグネシウムはゆっくりと凝固する際に偏析する可能性があるため、マグネシウムの数値を広い範囲で合否ではなく数値として報告するように依頼し、大きな鋳物では複数の場所でサンプルを採取します。
A357にはベリリウムが必要ですか?
いいえ、多くの仕様ではそれが禁止されています。ベリリウムを 0.04 ~ 0.07 パーセント添加すると、鉄含有相の形態が改善され、酸化皮膜の挙動が改善されますが、溶解工場や機械加工での取り扱い要件が発生します。ほとんどの構造作業は、ベリリウムを含まない A357 と、代わりに厳しい鉄制限を使用して行われます。
A357部品は溶接できますか?
適切な充填剤とプロセス制御を使用すれば可能ですが、T6 部品を溶接すると局所的な熱影響部が生じ、強度が低下します。溶接が非構造的である場合、これは問題になりません。溶接部が荷重経路内にある場合、設計ではそのゾーンの局所強度の低下を想定し、それを考慮する必要があります。
どのような表面仕上げと公差が期待できますか?
永久鋳型または低圧ダイからの鋳造されたままの表面は、ダイのコーティングと壁の厚さに応じて、通常 3.2 ~ 6.3 マイクロメートルの Ra になります。機械加工された面は、合金ではなく工具や治具によって制限され、安定した鋳造品では、重要な穴と面におけるプラスまたはマイナス 0.05 mm の一般的な機械加工公差が日常的です。
A357 は薄肉部品に適していますか?
はい、制限内です。 7% のシリコン含有量により良好な流動性が得られ、永久鋳型または低圧鋳造で約 3 mm までの肉厚を実現できます。その下では、課題は流動性から固化速度に移ります。薄い部分は急速に冷却されるため、完全な溶液処理後でもケイ化マグネシウムが部分的に溶解しないままになる可能性があり、部品はその化学的性質が示唆する特性に達しません。
ループを閉じるには: A357 アルミニウム合金の組成は、6.5 ~ 7.5 パーセントのシリコン、0.40 ~ 0.70 パーセントのマグネシウム、および最大 0.20 パーセントの鉄で定義され、残りの元素は微量レベルに保たれ、アルミニウムがバランスを占めます。マグネシウムの範囲が A356 との違いであり、T6 条件で約 50 MPa の追加の降伏強度を与えます。鉄の制限により延性が維持されます。そして、鋳造ルートと焼き入れの規律によって、これらの利点のいずれかが実際に完成部品に現れるかどうかが決まります。
A357-T6 の見積もりが他のものより明らかに安いように見える場合、その答えは通常、マグネシウム ターゲット、鉄の天井、または実際に提供される焼き戻しの 3 つの場所のいずれかにあります。数字を尋ねれば、議論はすぐに終わります。