 言語


アルミニウム鋳造ダイは、ダイカスト プロジェクトにおいて最も高価な単一の決定です。 すべての鋳造品を成形し、サイクル タイムを設定し、欠陥率を制御し、部品に必要な後処理の量を決定するのは、硬化鋼製ツールです。金型は公差が生まれる場所であり、ガスの気孔率が勝敗を決める場所であり、安い見積もりが現実的に高価になる可能性がある場所です。アルミニウム ダイカストのサプライヤーを評価するバイヤーやエンジニアにとって、プレスのサイズや合金の価格、さらには部品の重量よりも金型に注目する価値があります。
このガイドでは、一般的なプロセスではなく、特にダイに焦点を当てます。アルミニウム金型に使用される鋼種、現実的な工具寿命数値、金型の見積もりの背後にあるコスト構造、キャビティ内で始まる欠陥、工具と生産の予算を管理する設計ルールがわかります。目標は、次の工具の見積もりを比較しやすくし、読み間違えにくくすることです。
アルミ鋳造金型とは何か
金型は、空のキャビティを備えた単なる金型ではありません。これは、複数のスチール プレート、交換可能なインサート、スライディング コア、エジェクター ピン、オーバーフロー ウェル、ゲート、および内部冷却チャネルで構成される完全なツール システムです。ダイの固定された半分はコールドチャンバーダイカストマシンの固定プラテンに取り付けられます。可動部分はクランププラテンに取り付けられており、ショットごとにダイを開閉します。溶融アルミニウムは高圧下でキャビティに入り、数秒で固化し、可動部分が引き離されるため、エジェクター システムが鋳物を押し出すことができます。
アルミニウム部品の場合、合金に応じて約 620 ~ 700°C の溶融金属温度がホットチャンバー機械では高すぎるため、ほぼすべての生産でコールドチャンバー プロセスが使用されます。したがって、金型はサイクルごとに高い射出圧力と熱衝撃の両方に耐える必要があります。そのため、アルミニウムでは、ダイス鋼、熱処理、冷却設計、表面仕上げが、亜鉛やプラスチックの射出成形品よりもはるかに重要になります。
ダイコンポーネントは機能ごとにグループ化できます。以下の表は、工具の見積もりで実際に何を支払っているのかを知りたい購入者のための実用的なチェックリストです。
| コンポーネント | 機能 | 交換/修理済み |
|---|---|---|
| ダイプレート | キャビティインサートを保持し、可動部分をガイドします | 工具のオーバーホールまたは衝突による損傷後 |
| キャビティインサート | 鋳肌を形成する機械加工された鋼ブロック | ヒートチェックやエロージョンが描画限界を超える場合 |
| スライドとリフター | サイドホール、アンダーカット、複雑なリリース角度を作成します。 | 摩耗部品、定期メンテナンス中に検査 |
| エジェクタピン | 固まった鋳物を可動部分から押し出します | 数千発のショット後に定期的に交換 |
| ランナー、ゲート、オーバーフローウェル | 溶融金属をキャビティに導き、冷たい物質や汚れた物質を閉じ込めます。 | 流れの問題が発生した場合はサンプリング中に修正されます |
| 冷却チャネル | 制御された方法で金型から熱を除去します | ツールメンテナンス時に洗浄およびフローテスト済み |
より広範な製造方法を初めて使用する場合は、まず次のことを理解しておくと役立ちます。 アルミダイカスト工程 それからツールの詳細に戻ります。実際には、ダイは、安定した再現可能な生産工程と、監査のたびに予期せぬ事態を引き起こす生産工程を分けるプロセスの一部です。
金型はプレスよりも鋳造品質を左右します
購入に関する会話の多くは、プレストン数、射出速度、ショット重量に焦点を当てています。これらのパラメータは重要ですが、ダイに合わせて調整されます。金型は、金属がキャビティにどれだけよく充填されるか、どれくらいの速さで冷却されるか、最後の材料が固化する場所、ガスが逃げる方法があるかどうかを決定します。新品の 900 トン プレスであっても、設計が不十分な金型からは健全な鋳物を生み出すことはできません。
金型を制御する 3 つの要因が品質に最も大きな影響を与えます。
- 充填パターン。 ゲートの位置とランナーの形状によって、溶融アルミニウムがキャビティ内をどのように移動するかが制御されます。均等に充填するダイは、金属の前に空気をオーバーフローウェルに押し込みます。不均一に充填されるダイでは、コールド シャット、ミスタン、閉じ込められたガスが発生します。
- 冷却速度。 金型内の水のラインによって、鋳物が最初に固まる場所が決まります。方向性凝固では、最後の液体金属が成形品壁の内側ではなく、オーバーフロー領域またはライザーに押し込まれる必要があります。冷却レイアウトが間違っていると、どのショットでも同じ場所に収縮気孔が発生します。
- 金型の表面状態。 適切に仕上げられ、正しくリリースされたキャビティにより、一貫した表面質感と固着の問題が少ない鋳物が得られます。金型の表面が熱検査や浸食を始めると、単純な寸法検査で欠陥が見えるようになる前に、鋳造表面の品質が低下します。
実稼働環境では、ダイによって再現性も制御されます。安定したダイは、文書化されたプロセスウィンドウの下で実行され、数千回のショットにわたって同じ寸法と同じ表面仕上げを実現する必要があります。顧客が納品された部品の寸法変動に気づいた場合、最初に尋ねるべきは、アルミニウム合金ではなく、常に金型の状態についてです。欠陥カテゴリとそれが製造現場で何を意味するのかについて役立つ参考資料として、NADCA 欠陥分類システムが業界の出発点として広く使用されています。
アルミニウム金型の鋼種と予想工具寿命
同じ部品の 2 つの金型の見積を比較する場合、最初に確認するのは鋼材のグレードです。 2 つのサプライヤーが同様の金型の価格を見積もることができますが、1 社は標準の H13 真空硬化鋼を使用し、もう 1 社は熱疲労耐性に優れた高コストのプレミアム グレードを使用している可能性があります。ダイの価格は、最初にヒートチェックが行われるまでは同様です。
| 鋼種 | Alダイスの一般的な硬さ | Al鋳物の期待金型寿命 | 最適な用途 |
|---|---|---|---|
| H13 | 46–52 HRC | 100,000~150,000ショット | ほとんどのアルミニウム鋳物の製造標準 |
| H11 | 44–52 HRC | 80,000~120,000ショット | 複雑なコア、深いリブ、難しい排出形状 |
| プレミアム H13 / ESR グレード | 48–54 HRC | 150,000~200,000ショット | 長期使用可能な自動車部品および高信頼性部品 |
鋳造される合金によっても金型の寿命が変わります。アルミニウムはその範囲の真ん中に位置します。亜鉛合金は低温で鋳造されるため、熱疲労がはるかに少なくなります。マグネシウムおよび銅ベースの合金は、金型の表面をより攻撃的に攻撃します。以下の表は現実的な比較を示しています。
| 合金族 | 一般的な溶融温度 | 一般的な金型寿命 | 金型摩耗の主な原因 |
|---|---|---|---|
| 亜鉛合金 | 380~450℃ | 50万発 | 摩耗性が高く、熱衝撃が低い |
| アルミニウム合金 | 620~700℃ | 100,000~200,000ショット | 熱疲労とはんだ付け |
| マグネシウム合金 | 620~680℃ | 80,000~120,000ショット | 鉄鋼に対する高度な化学攻撃 |
| 銅・黄銅合金 | 900~1000℃ | 20,000 ~ 50,000 ショット | 深刻な熱亀裂と浸食 |
上記のダイ寿命数値は、適切なメンテナンス (ダイ温度の制御、定期的な洗浄、亀裂検査、および高負荷の工具に対する時折の応力除去操作) を前提としています。メンテナンスをしなければ、高級鋼製の金型であっても早期に故障してしまいます。金型の寿命を鋼の固定特性として扱わないでください。それは、鋼材、工具設計、プロセス管理、メンテナンスが一体となった結果です。
アルミニウム鋳造金型の価格を左右する要因
金型の見積りはキャビティ加工の価格だけではありません。スチールブロックは総コストのほんの一部です。実際の資金は、エンジニアリング、電極製造、CNC プログラミング、研磨、組み立て、試射に費やされます。サプライヤーが非常に低い金型価格を提示した場合は、取引を称賛するのではなく、何が除外されるのかを尋ねてください。
一般的なアルミニウム ダイカスト金型のコストの内訳を簡略化すると次のようになります。
- 設計とモールドフローシミュレーション: 工具価格の 5 ~ 10%。このコストは、後で高価な修正を防ぐことができるため、保護する価値があります。
- 金型鋼と熱処理: 12 ~ 18%。真空焼入れ、焼き戻し、応力除去が含まれます。
- CNC 加工と EDM: 40 ~ 50%。金型製作の核心となる作業です。
- フィッティング、研磨、組み立て: 15 ~ 20%。指定された表面仕上げと排出システムの応答を達成することが含まれます。
- 試し撮りとサンプリング: 3~5%。製品リリース前に寸法、表面品質、プロセスパラメータを検証するために使用されます。
最大の戦略的決定はキャビティの数です。単一キャビティのダイは、より安価で、よりシンプルで、修正が容易です。マルチキャビティ金型は 1 つのマシン サイクルで複数の部品を生産し、部品あたりのコストを削減しますが、ツーリングのリスクが倍増します。 1 つのキャビティにわずかな寸法オフセットがある場合、そのキャビティを修復する間、生産全体の実行を停止する必要があります。
| キャビティ番号 | 相対的な金型コスト | サイクルあたりの部品数 | 最適なボリューム |
|---|---|---|---|
| 1 キャビティ | 1.0倍 | 1 | プロトタイピング、非常に少量、複雑な形状 |
| 2 キャビティ | 1.6~1.8倍 | 2 | 年間取引量は数万件以上 |
| 4 キャビティ | 2.5~3.0倍 | 4 | 自動車および家電製品の大量生産部品 |
| 8キャビティ | 4.5~5.5倍 | 8 | 信頼性の高い予測を備えた安定した大規模プログラム |
経験豊富なバイヤーの多くは、1 個のキャビティまたは 2 個のキャビティのツールから開始し、プロセスを検証してから、さらにキャビティを追加するか、2 番目の金型を構築します。このアプローチにより、設計エラーによる財務上のリスクが軽減され、同時に大量生産への移行が可能になります。
ダイカスト関連の欠陥とその防止方法
ダイカストの欠陥のほとんどは、検査官が完成品を観察したことに基づいて名前が付けられていますが、その多くは金型の内部から始まります。欠陥とダイの関係を理解することは、バイヤーがサンプリングや PPAP での議論の際に適切な質問をするのに役立ちます。以下の表は、最も一般的なダイ関連の欠陥と、ダイカスト エンジニアが使用する実際的な対策をまとめたものです。
| 欠陥 | 死亡に関連した原因 | 予防 |
|---|---|---|
| ガス気孔率 | 不十分な通気、長い流路、間違った位置にあるオーバーフローウェル | ゲートと通気口を再設計し、真空補助機能を追加 |
| コールドシャット | 金型温度が低すぎる、キャビティが満たされる前に金属が凍結する | ダイ温度を上げ、充填時間のバランスをとり、ゲート速度を調整します |
| はんだ付け・貼り付け | アルミニウムは保護されていないダイ表面に化学結合します | キャビティ表面の窒化またはPVDコーティング |
| ヒートチェック | 型面の熱膨張と収縮の繰り返し | H13 または高級鋼を使用し、冷却を制御し、定期的に応力を除去します。 |
| フラッシュ | 金型のたわみ、パーティングラインの摩耗、間違ったクランプ力 | パーティング ラインの修復、プラテンの平行度の維持、クランプ トン数の調整 |
| イジェクトマーク | ドラフトが不十分、エジェクタピンが少なすぎる、突き出し力が高い | 抜き勾配を大きくし、エジェクタピンを追加し、キャビティ表面を研磨します |
適切に設計されたダイだけでは、すべての欠陥が解消されるわけではありません。溶融温度、射出プロファイル、スプレー塗布、サイクル タイミングなどのプロセス パラメーターは、金型の設計と一致する必要があります。しかし、ダイを修正しても各ショットに欠陥が現れる場合は、ダイの設計ではなくプロセス ウィンドウに違反している可能性があります。
金型と下部スクラップを保護する設計ルール
部品設計者は、金型をあたかも CAD モデルを再現できるかのように扱うことがあります。それはできません。ダイには抜き勾配、均一な壁、丸い角、金属が流れるためのスペースが必要です。部品がこれらのルールに違反している場合、生産時に品質上の問題が発生し、金型のメンテナンスコストが増加します。幸いなことに、ほとんどのルールはシンプルで測定可能です。
| デザインの特徴 | 推奨範囲 | 理由 |
|---|---|---|
| 外部抜き勾配角度 | 1~2度 | 表面を傷つけずにきれいに排出できます。 |
| 内部抜き勾配角度 | 2~3度 | 可動部分から鋳造物を解放するのに役立ちます |
| 公称肉厚 | 2.5~6.0mm | 充填、強度、冷却挙動のバランスをとる |
| 壁の均一性 | セクションをできるだけ均等にする | 収縮気孔やヒケを回避 |
| リブベースの厚さ | 隣接壁の0.6~1.0倍 | 厚い部分を作成せずに部品を強化します |
| 内隅半径 | 可能であれば1.0mm以上 | 応力集中を軽減し、金属の流れを改善します。 |
これらは出発点であり、絶対的な法則ではありません。大型部品、薄肉ハウジング、構造ブラケット、耐圧バルブ本体はそれぞれ異なる方向にずれます。目的は、表に盲目的に従うことではありません。それは、ダイス鋼を切断する前に、なぜ特定の壁、リブ、半径が存在するのかを設計レビューで問うことを強制するためです。
アルミニウム合金の選択と、それが工具寿命と公差に及ぼす影響
アルミニウム合金は、最終部品の機械的特性を決定するだけではありません。また、溶融金属がどの程度積極的に金型を攻撃するか、薄い部分をどの程度うまく充填するか、どの程度の寸法公差が期待できるかにも影響します。金型が完成した後に合金を切り替える購入者は、その結果に驚かれるかもしれません。
| 合金 | 主な特徴 | 代表的な用途 |
|---|---|---|
| A380 / ADC12 | 強度、充填性、コストのバランスが取れています | 一般構造物、自動車ハウジング、エンジンブラケット |
| A383 | 高温引き裂きに対する優れた耐性、優れた充填性 | 薄いリブ、複雑な薄肉部品 |
| A360 | 優れた耐食性、銅含有量の低減 | 露出した部品、海洋または腐食性の環境 |
| A413 | 優れた流動性と耐圧性 | バルブ本体、耐圧コンポーネント |
| B390 | 高硬度、良好な耐摩耗性、より硬い加工 | エンジンブロック、シリンダーバレル、摩耗が重要な表面 |
ダイの観点から見ると、合金のシリコン含有量と銅含有量は、はんだ付けと浸食の挙動に影響を与えます。 A383 や B390 など、シリコンを多く含む合金は流動性に優れていますが、鋼の表面をより研磨する可能性があります。鉄含有量が低い合金ははんだ付け性を高める可能性があるため、合金の決定とともに窒化などの表面処理が指定されることがよくあります。適切な組み合わせは、合金、ダイ コーティング、冷却レイアウト、およびプロセス設定であり、単一の項目ではありません。
鋳造と機械加工: 金型が完成品になる場所
アルミニウム鋳造ダイは、完成したコンポーネントではなく、ニアネットシェイプを生成します。穴は引き続き機械加工する必要があり、シール面は平坦度が必要で、ねじ山は切断する必要があり、重要な寸法には CNC プロセスが提供できるより厳しい公差が必要です。これが、ダイカストサプライヤーの機械加工能力が金型自体と同じくらい重要である理由です。
同じ工場でダイカストと CNC 機械加工の両方を実行するサプライヤーは、完全なワークフローを制御できます。つまり、金型が鋳造を作成し、CNC マシンがそれを仕上げ、最終検査では同じ建物内の同じ部品が検査されます。この構成により、物流時間が短縮され、輸送中の損傷が回避され、作業間での測定データの安定性が維持されます。
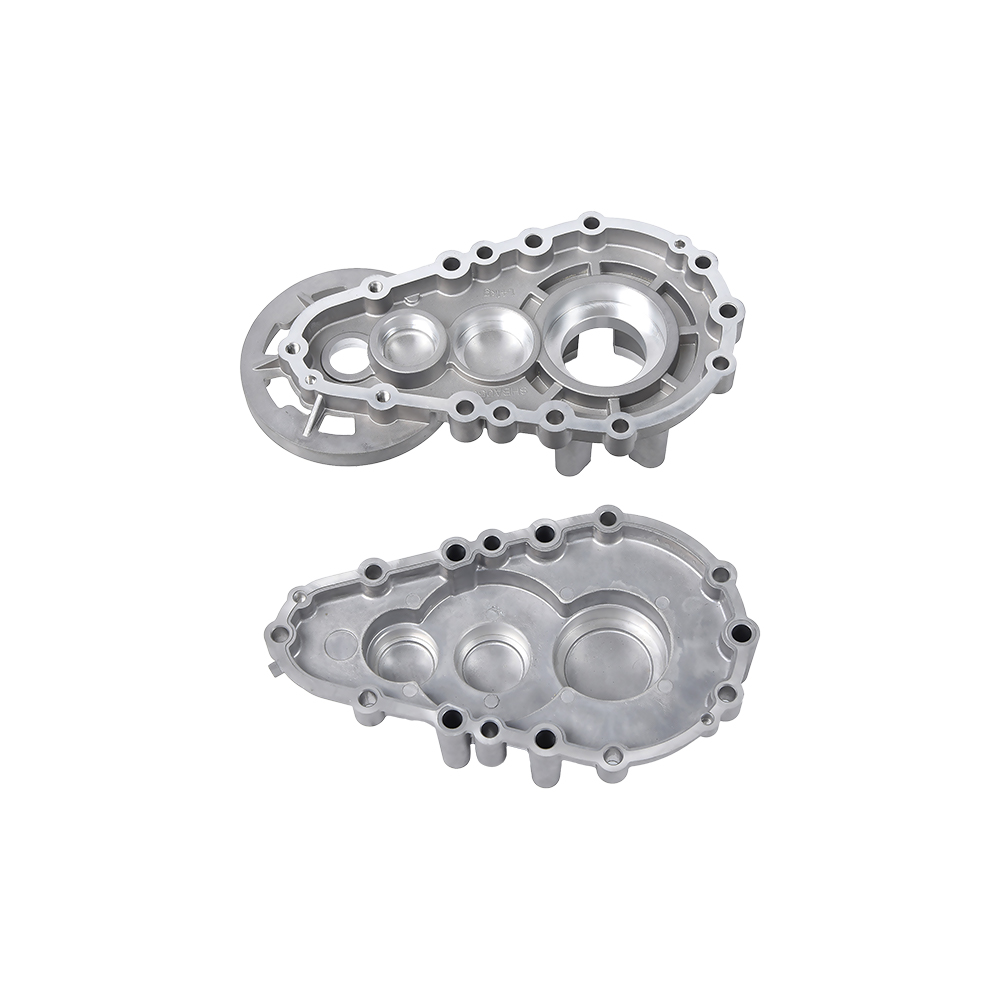
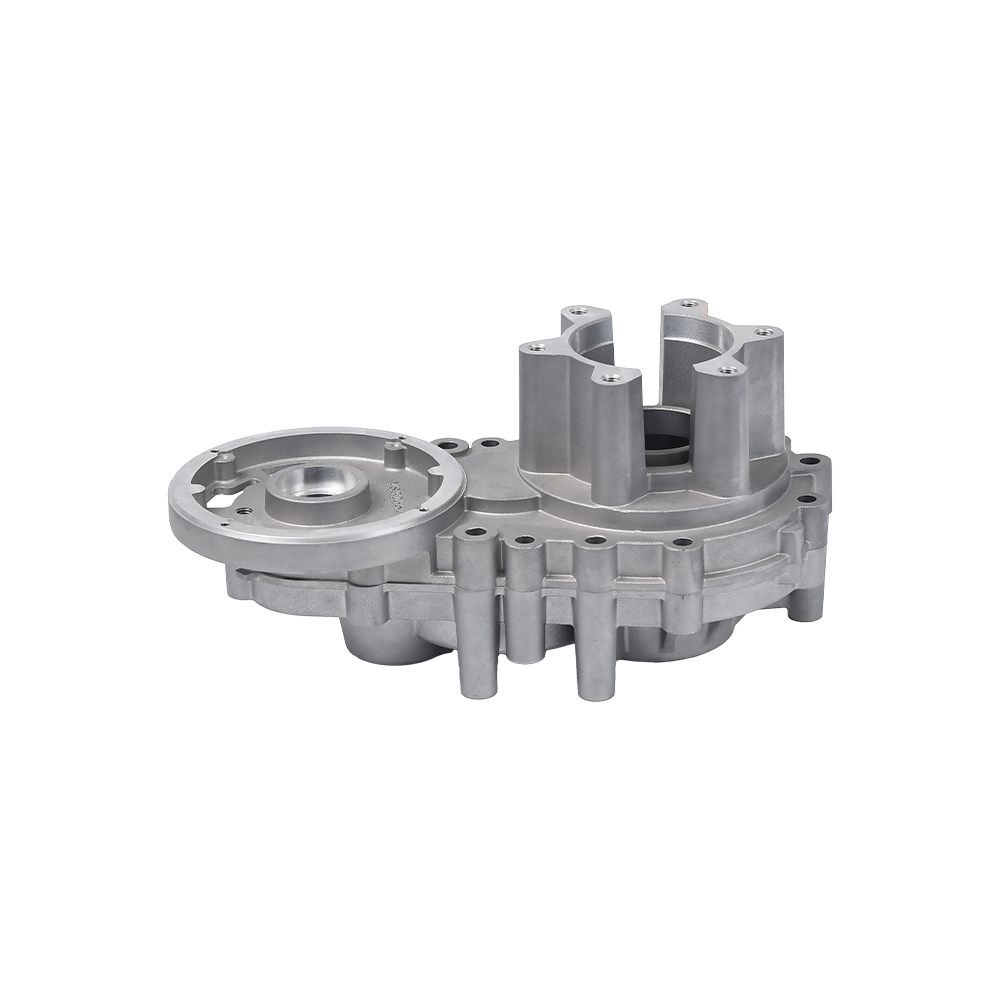
 精密組み立てのためのアルミニウムダイカストギアボックスハウジング このギアボックス ハウジングは、ダイカストが全体の形状を形成する一方で、その後の CNC 加工がギア アセンブリとオイル シーリングに必要な厳しい公差を達成する様子を示しており、統合された鋳造と機械加工のワークフローの明確な例となっています。 製品を見る→
典型的な例としては、ギアボックス ハウジングがあります。金型は全体の形状、ベアリングポケット、取り付けボスを形成しますが、シール面とベアリングボアは通常、鋳造後に機械加工が必要です。機械加工を行わなければ、ハウジングは生の鋳造品として機能しますが、ギアのアセンブリとオイル シールに必要な公差を満たすことができません。
 二次加工が必要なブラシレスモーターアクセサリ モーターハウジングとエンドシールドは、薄壁と複雑なフィンの詳細をダイカストに依存していますが、ギアボックスハウジングと同じロジックに従って、ボアの真円度とステーターアセンブリの表面を精密に機械加工する必要があります。 製品を見る→
電気モーターのコンポーネントも同じロジックに従います。モーター ハウジング、エンド シールド、およびブラシレス モーター付属品には、正確な穴の真円度、良好な熱適合性、およびステーター アセンブリのきれいな表面が必要です。鋳造ダイは薄い壁と複雑なフィンのディテールを提供します。二次加工により、最終的な位置決めフィーチャーが作成されます。
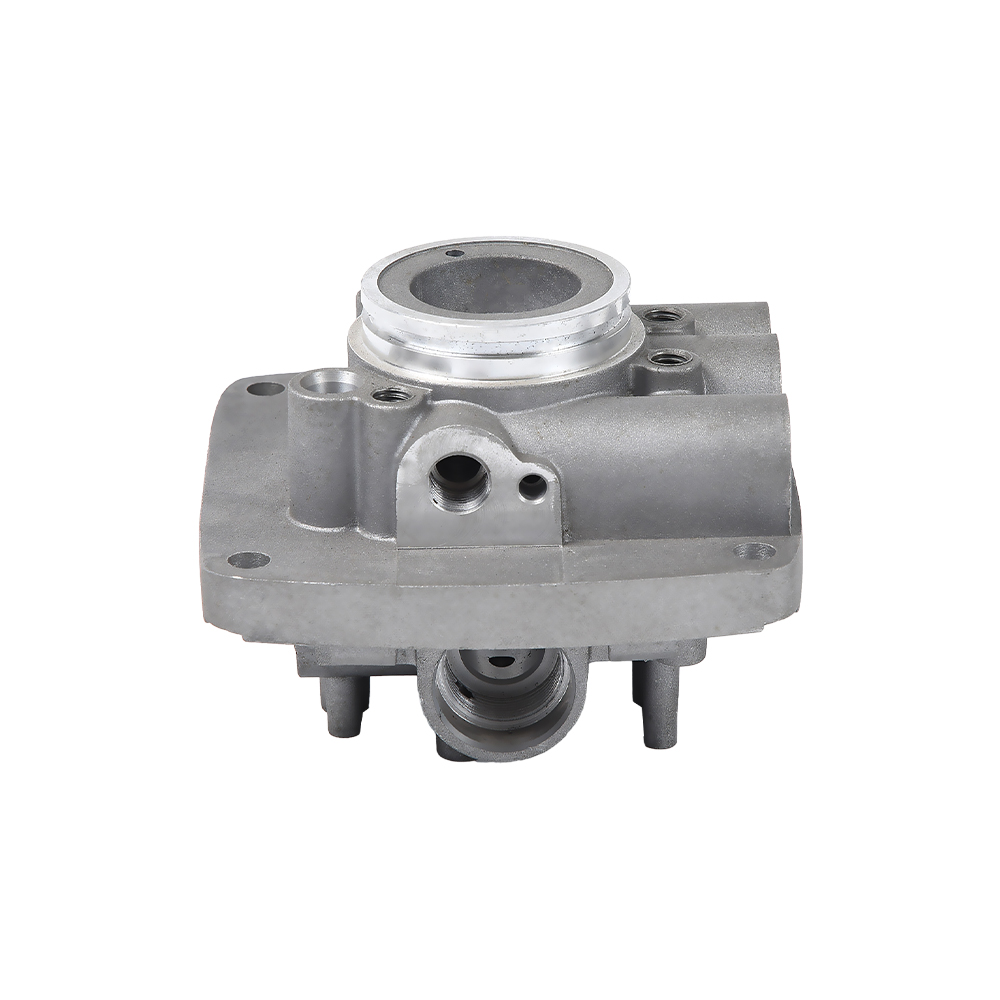
 アルミダイカスト一体加工油圧バルブ 油圧バルブ ボディは社内のダイカストと CNC 加工の恩恵を受け、耐圧壁と正確なバルブ穴、ポートネジ、シール面を確保すると同時に、金型キャビティへのより迅速な寸法フィードバックを可能にします。 製品を見る→
油圧バルブ ボディは、別の理由から、一体化された鋳造と機械加工から恩恵を受けます。金型は耐圧壁と内部通路の形状を保証し、CNC 加工によりバルブの穴、ポートのネジ山、シール面を最終寸法に仕上げます。両方を社内で行うことができるサプライヤーは、寸法フィードバックが金型キャビティに向けられている場合、通信ループが短くなります。
バイヤーの観点から見ると、実際的な問題は、サプライヤーが CNC ワークショップを持っているかどうかではありません。ほぼ全員がそうです。より重要な問題は、同じチームが金型、鋳造パラメータ、および機械加工治具を所有しているかどうかです。 3 つすべてが 1 つの施設内にある場合、問題は下請け業者の間でやり取りされるのではなく、問題の発生元で解決されます。
ツーリングを承認する前にダイカストサプライヤーに尋ねるべき質問
両方のサプライヤーが同じ一連の技術的な質問に回答すると、工具の見積もりを比較しやすくなります。以下のリストを開始点として使用してください。ダイの価格だけでなく、ダイの品質を比較するために必要な情報もカバーしています。
- 金型にはどのような鋼種、熱処理、表面コーティングが使用されますか? 答えは単に「鋼」ではなく、H13 真空焼入れと窒化処理など、具体的なものである必要があります。
- 鋼を切断する前にモールドフロー シミュレーションを実行しますか? シミュレーション レポートには、予想される充填パターン、エア トラップ、および凝固挙動が表示されます。報告書を見てもらいます。
- ダイの見積価格にはキャビティの数が含まれていますか? 部品ごとの生産量を調整しない限り、単一キャビティ ダイの価格を 2 キャビティ ダイの価格と比較することはできません。
- 機械加工前の鋳造品の寸法公差はどの程度ですか? これにより、サプライヤーが金型の状態と寸法ドリフトの関係を理解しているかどうかがわかります。
- 試し撮りは何枚まで入っていますか? サンプリングコストとサンプル数はツール契約の一部です。
- 金型の予想寿命はどれくらいですか?また、推奨されるメンテナンス スケジュールはどれくらいですか? 金型の寿命は、初期の工具価格ではなく、部品ごとの長期的なコストに影響します。
- 鋳造後のCNC仕上げも同じ工場で行うのでしょうか? 社内での鋳造と機械加工により、移転リスクが軽減され、公差の所有権が 1 か所に保持されます。
- どのような金型の修理が見積保証の対象となり、何ショットまでカバーされますか? これにより、安価な金型が最初の 1,000 個の部品を使用した後に高価になることを防ぎます。
これらの質問に対する答えは、洗練されたセールストークよりも重要です。ツーリング段階で明確かつ正直な技術的回答を提供するサプライヤーは、量産時にも同じように行動する可能性がはるかに高くなります。
アルミ鋳造金型に関するよくあるご質問
金型と金型の違いは何ですか?
金型とは、材料を成形するために使用される中空の型の総称です。金型はダイカストで使用される特殊なツールです。金型は非常に高い射出圧力下で動作し、スライドやエジェクターなどの可動部品があり、一般的な砂型よりもはるかに高速にサイクルします。アルミダイカストでは「金型」が正しい用語です。
アルミ鋳造金型から何ショットまで打てますか?
H13 鋼と適切なメンテナンスにより、アルミニウム部品の生産金型は通常 100,000 ~ 200,000 ショットの耐久性があります。より高級な ESR 鋼と保護された表面処理により、これを上限に近づけることができます。金型の形状の複雑さと鋳造される合金が 2 つの最大の変数です。
アルミダイカスト金型に最適な鋼種はどれですか?
H13 は、生産アルミニウム金型の業界標準です。硬度、靱性、熱疲労に対する耐性のバランスが優れています。 H11 は、より高い靱性を必要とする非常に複雑なコアに選択される場合がありますが、プレミアム H13 ESR グレードは、より高い工具コストが部品あたりのコストの削減によって正当化される長期プロジェクトに使用されます。
1 つの金型を使用して複数の異なる部品を作成できますか?
単一の固定キャビティではありません。ダイは 1 つのキャビティ ジオメトリを作成しますが、交換可能なインサートを使用すると、同じダイ ベースを使用して同様の部品のファミリーを作成できます。部品の形状を変更するたびに、キャビティの形状、ランナーのレイアウト、またはその両方を変更する必要があります。 1 つのダイで完全に異なる部品設計をカバーできると期待しないでください。
マルチキャビティダイは部品あたりのコストを削減しますか?
はい、同じマシンサイクルからより多くの部品が生み出されるためです。しかし、金型自体のコストは高く、セットアップはより複雑になり、1 つのキャビティに欠陥があるとツール全体に支障をきたす可能性があります。マルチキャビティ金型は、年間生産量が多く、部品設計が安定している場合に最適です。
金型が新品にもかかわらず気孔が発生するのはなぜですか?
アルミニウム ダイカストの気孔は通常、閉じ込められたガスや凝固時の収縮によって発生します。ダイは、通気、オーバーフローの配置、ゲートの設計、冷却ラインのレイアウトを通じてこれを制御します。ダイの設計が正しいにもかかわらず気孔が発生する場合は、プロセス パラメータが推奨範囲外である可能性があります。
アルミダイカスト部品は鋳造後に必ず機械加工が必要ですか?
ほとんどの機能部品はそうします。ダイはニアネットシェイプを作成しますが、穴、シール面、ネジ山、および厳しい公差には CNC 機械加工が必要です。ダイカストと機械加工の両方の能力を備えたサプライヤーは、公差を 1 つ屋根の下で維持し、輸送や取り扱いによる損傷を軽減できます。
アルミ鋳造金型の製作にはどのくらい時間がかかりますか?
中程度の複雑さの金型の場合、キャビティの深さ、スライドの数、およびモールド フロー シミュレーションが含まれるかどうかに応じて、通常のリード タイムは 6 ~ 12 週間です。サンプリングと承認の段階ではさらに数週間かかります。サプライヤーが非常に短い納期を約束している場合は、設計検証に何時間が含まれているかを尋ねてください。
熱チェックとは何ですか?なぜ重要ですか?
ヒートチェックとは、加熱と冷却のサイクルを繰り返した後にダイ表面に現れる微細な亀裂のネットワークです。鋳物に跡が残り、はんだ付けのリスクが高まり、最終的には金型の修理が必要になります。良好な金型冷却と適切な鋼仕様により、ヒートチェックの開始が遅れます。
アルミニウム鋳造金型は、一度買ったら忘れてしまうような商品ではありません。これは、部品の品質、生産の安定性、長期的な単価を決定する精密ツールです。価格を比較する前に、鋼材グレード、冷却設計、キャビティの数、メンテナンス プランを比較してください。金型が正しく設計および構築されていれば、鋳造プロセスはスムーズに進む可能性があります。お金を節約するためにダイを弱めると、後続のすべてのバッチでその代償が支払われます。
アルミニウム ダイカスト プロジェクトのサプライヤーを評価している場合は、見積プロセスに工具の仕様を含めてください。 私たちのチームに直接連絡してください 部品の形状と生産量の両方に適合する金型設計について話し合います。