 言語


トランスミッションハウジング内の気孔クラスターが 1 つあると、組立ラインが 1 週間停止する可能性があります。そのため、アルミダイカストのサプライヤーは決して価格だけで選ばれることはありません。これらは、再現性、プロセス制御、および驚くことなく適合する完成部品を提供できる能力を考慮して選ばれています。
アルミニウム ダイカストのサプライヤーを選択する方法に対する直接的な答えは、鋳造プロセスの能力、社内の二次加工、検査と測定のルーチン、エンジニアリング コミュニケーション、コストの透明性の 5 つの領域を順番に評価することです。 5 つすべてで高いスコアを獲得したサプライヤーは、プロジェクトを予測可能な状態に保ちます。 1 つか 2 つの分野だけを得意とするサプライヤーは、最終的には手戻り、遅延、または現場での障害を引き起こすことになります。
2010 年以来、寧波 Beilun Youyuan Machinery Manufacturing は、ダイカスト、CNC 機械加工、ツーリングを 1 つの施設に統合してきました。以下のガイダンスは、バイヤーが当社を他のアルミニウム ダイカスト サプライヤーと比較したときに私たちが見たものを反映しており、これは見積のために図面を送信する前に適用することをお勧めする枠組みです。
有能なアルミニウム ダイカスト サプライヤーとミスマッチを分けるもの
まずは機械から始めましょう。アルミニウム合金はホットチャンバー射出システムを攻撃するため、コールドチャンバー機械で鋳造されます。トン単位で測定されるロック力は、最大投影面積を定義し、したがって部品の実際のエンベロープを定義します。一般的なカスタム部品サプライヤーは、180 トンから 1,600 トンのプレス機を稼働しており、より大型の機械はモーター フレームやトランスミッション ケースなどの大きなハウジング用に確保されています。
機械と部品を過度に一致させないでください。サプライヤーが 2,000 トンのプレス機を 1 台稼働しているが、それより小型の設備は稼働していない場合、200 グラムのハウジングの見積には非効率な諸経費がかかります。適切な組み合わせは、後の設計変更にある程度の柔軟性を備えた部品ファミリーに適合するマシン範囲です。
| チェックポイント | それがあなたに伝えること | 何を尋ねるべきか |
|---|---|---|
| 機械トン数範囲 | 金型が処理できる最大部品サイズと投影面積 | この部品はどのプレスで加工されますか?また、そのロック力はどれくらいですか? |
| 社内ツールのサポート | 金型の修理速度と生産寿命にわたるメンテナンスの一貫性 | 自社工場内で金型のメンテナンスや修理を行っていますか? |
| 合金体験 | お客様の用途に対する機械的特性と腐食特性の適合性 | どの合金を最も頻繁に使用しますか?また、なぜそれらの用途に使用するのですか? |
| プロセスデータの規律 | サプライヤーが再現可能な鋳造条件を測定および管理しているかどうか | 前四半期の社内不合格率と欠陥タイプ別の内訳を教えていただけますか? |
スケールもエクスペリエンスを形成します。固定資産約 1,000 万元、年間生産高 3,000 万元の中規模工場(当社独自の操業規模のおおよその規模)では、業界グループの最低発注圧力を受けることなく、1 個あたり 0.05 kg から 15 kg のカスタム部品を生産できます。設計部品の場合、そのサイズ範囲は通常、より迅速な見積もり、より短い指揮命令系統、そして実際に機械を稼働させる担当者からのより直接的な回答を意味します。
製品構成からも何かがわかります。エンジン部品、トランスミッション ハウジング、油圧バルブ ボディ、モーター ハウジングをリストアップしているサプライヤーは、ツールとプロセスの知識を困難な形状全体に広げています。この多様性により、独自のコンポーネントの問題解決が向上します。
 複雑な鋳物用アルミニウム自動車エンジンシリンダー部品 この製品ラインは、薄肉で複雑なエンジンコンポーネントの高圧ダイカストにおけるサプライヤーの専門知識を実証し、信頼性の高い調達に不可欠な拡張性と形状の多様性をサポートします。 製品を見る→
高圧と低圧: サプライヤーの前にプロセスを選択してください
最も重要な技術フィルターは鋳造プロセスです。高圧ダイカスト (HPDC) では、溶融アルミニウムをスチール金型に高速で注入し、およそ 30 ~ 90 秒のサイクル時間で薄肉の複雑な部品を製造します。 HPDC は、オートバイのクランクケースや自動車のギアボックス ハウジングを大規模に製造できる理由です。トレードオフとして、ガスの気孔が発生する適度なリスクがあるため、圧力を保持する必要がある部品には含浸や別のプロセスが必要になることがよくあります。
低圧ダイカスト (LPDC) は、制御されたガス圧力の下で金型を下から充填します。ゆっくりとした穏やかな充填により、ガスの混入がはるかに少なく、より高密度の金属が生成されます。 LPDC は、耐圧または熱処理が必要な構造ブラケット、シリンダー ヘッド、その他のコンポーネントの標準的な選択肢です。サイクル時間は 2 分から最大 10 分であるため、LPDC は機械的な健全性がサイクル エコノミーを上回る部品に使用される傾向があります。
| 因子 | 高圧ダイカスト | 低圧ダイカスト |
|---|---|---|
| サイクルタイム | 30~90秒 | 2~10分 |
| 一般的な壁の厚さ | 1.5~4mm | 3~8mm |
| 気孔リスク | 中等度 | 低い |
| 耐圧性 | 含浸が必要な場合が多い | 自然に濃い |
| 最適な用途 | 大容量複合住宅 | 構造部品および耐荷重部品 |
アルミニウム鋳造が多くのコンポーネントの他の製造ルートに勝る理由についてのより広い視野については、当社の記事をお読みください。 アルミダイカストの利点の概要 。簡単に言えば、アルミニウムは優れた強度重量比、高い熱伝導率、および複数の機能を 1 つの鋳造物に統合する機能を備えています。
部品に構造的負荷がかかる場合、または液体または気体を密閉する必要がある場合は、サプライヤーが HPDC、LPDC、またはハイブリッド アプローチを推奨しているかどうかを具体的に尋ねてください。すべての問い合わせに対して同じプロセスの回答を返すサプライヤーは、通常、販売するプロセスが 1 つしかなく、それ自体が危険信号です。
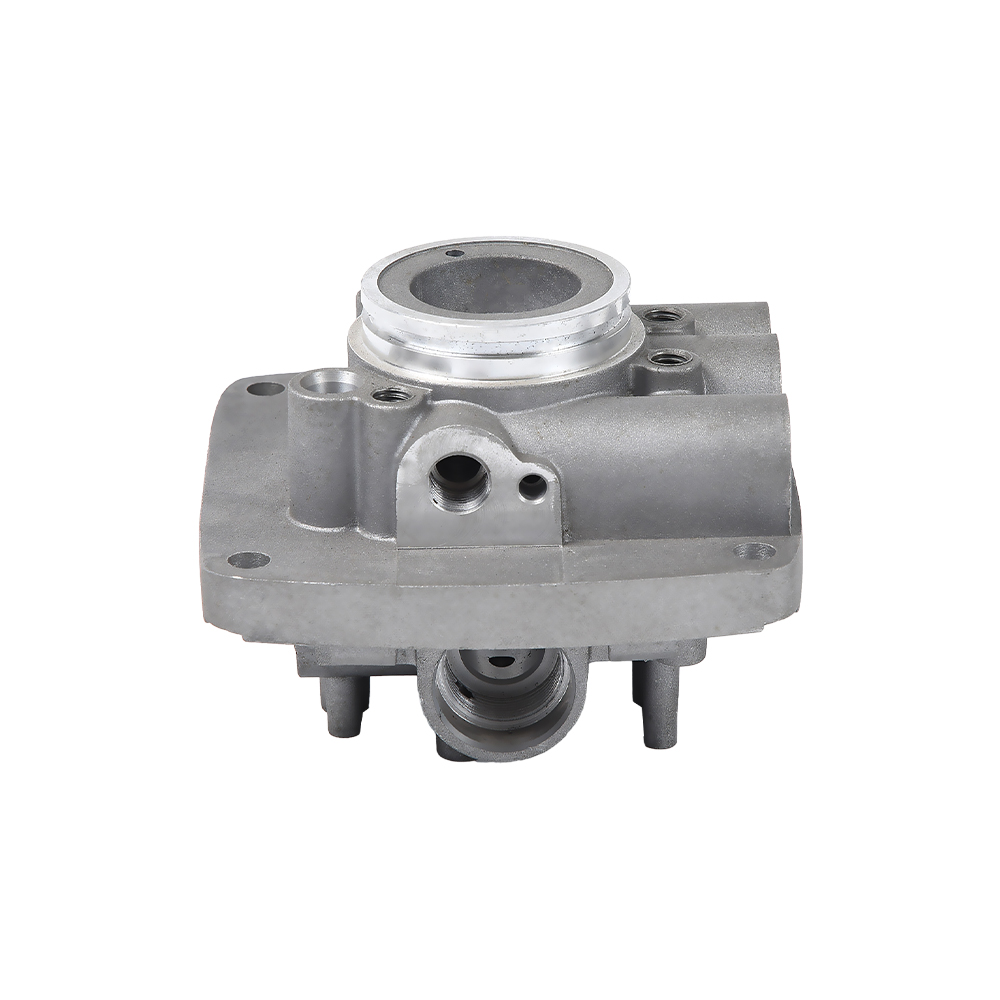
 厳しい公差が要求される自動車シリンダーボディ部品 このサプライヤーは、構造用または密閉型のシリンダー ボディについて、重要な機能を社内で検証するための重要な機能である CNC 加工を使用して、直線公差 ±0.10 ~ 0.30 mm を満たす鋳物を提供しています。 製品を見る→
機械加工と仕上げ: 実際の公差が決定される場所
ダイカストだけで、部品のサイズとフィーチャーの向きに応じて、約±0.10 ~±0.30 mm の直線寸法を保持します。シール面、ベアリングシート、および取り付け穴には、通常 /-0.02 ~ /-0.05 mm のより厳密な制御が必要です。これらの数値は CNC 機械加工でのみ達成可能であり、調達の重要な問題は、鋳造サプライヤーが同じ屋根の下でその機械加工も行うかどうかです。
機械加工を外注する場合、鋳造工場と機械加工工場は測定データを共有せず、単一の責任点も共有しません。輸送時の損傷、セットアップのずれ、スケジュールのずれなどが問題になります。鋳造と機械加工が同じ工場で行われる場合、機械加工されたフィーチャーは鋳造データを直接参照し、一方のチームが溶解から完成品までの寸法結果を所有します。
- 機械加工された穴とシール面: 通常 /-0.02 ~ /-0.05 mm。
- 鋳放し寸法: /-0.10 ~ /-0.30 mm、ダイパーティング ラインに応じて異なります。
- 機械加工された取り付け面の平面度: 100 mm を超えて 0.05 mm が達成可能です。
- 機械加工面の表面粗さ: Ra 1.6 ~ Ra 3.2 マイクロメートル、シール領域には Ra 0.8 マイクロメートルも利用可能。
フィニッシュは後半の決め手。鋳造アルミニウムの表面は機能的ですが多孔質であり、時間の経過とともに酸化により金属が黒ずみます。最も一般的な仕上げ方法は、腐食防止と外観を目的としたパウダー コーティング、硬質耐摩耗層を目的とした陽極酸化処理、均一なマットな質感を目的としたビード ブラストです。処理は合金や鋳肌の品質と相互作用するため、サプライヤーがどのような表面処理を定期的に適用しているかを尋ねる必要があります。
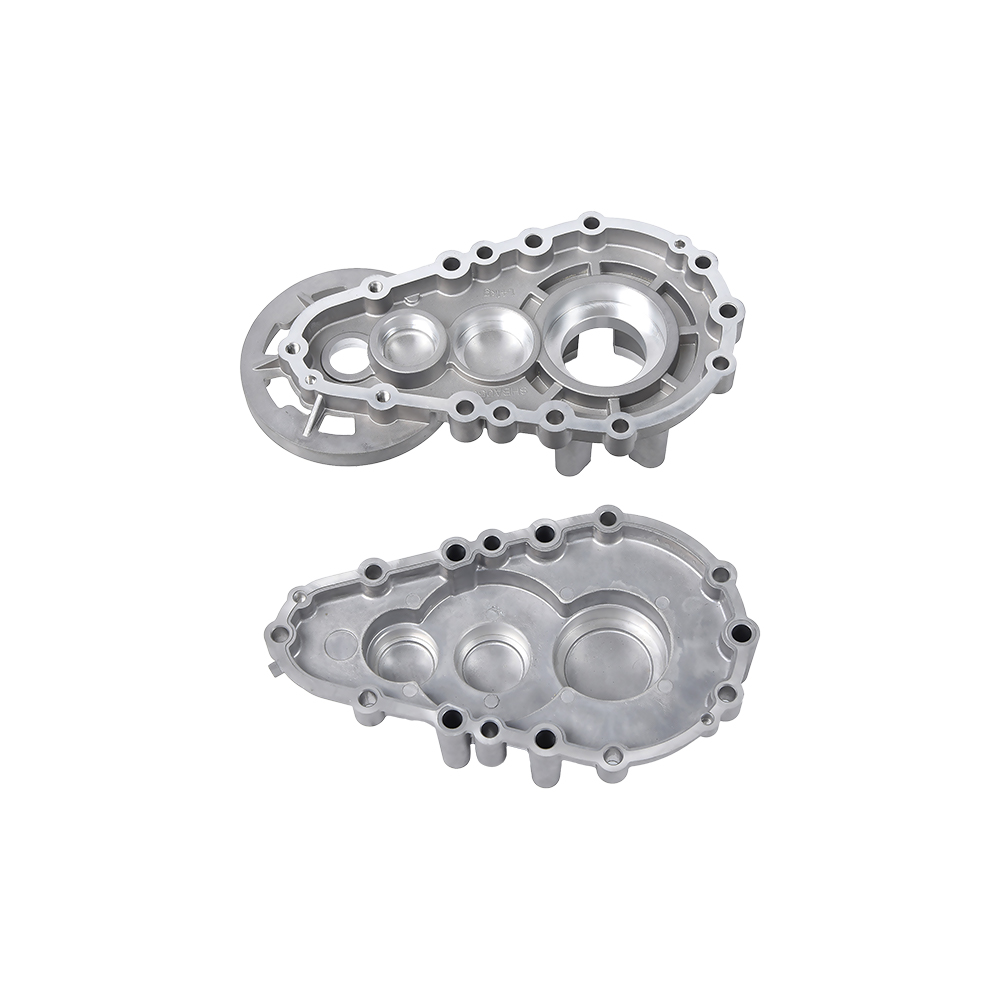
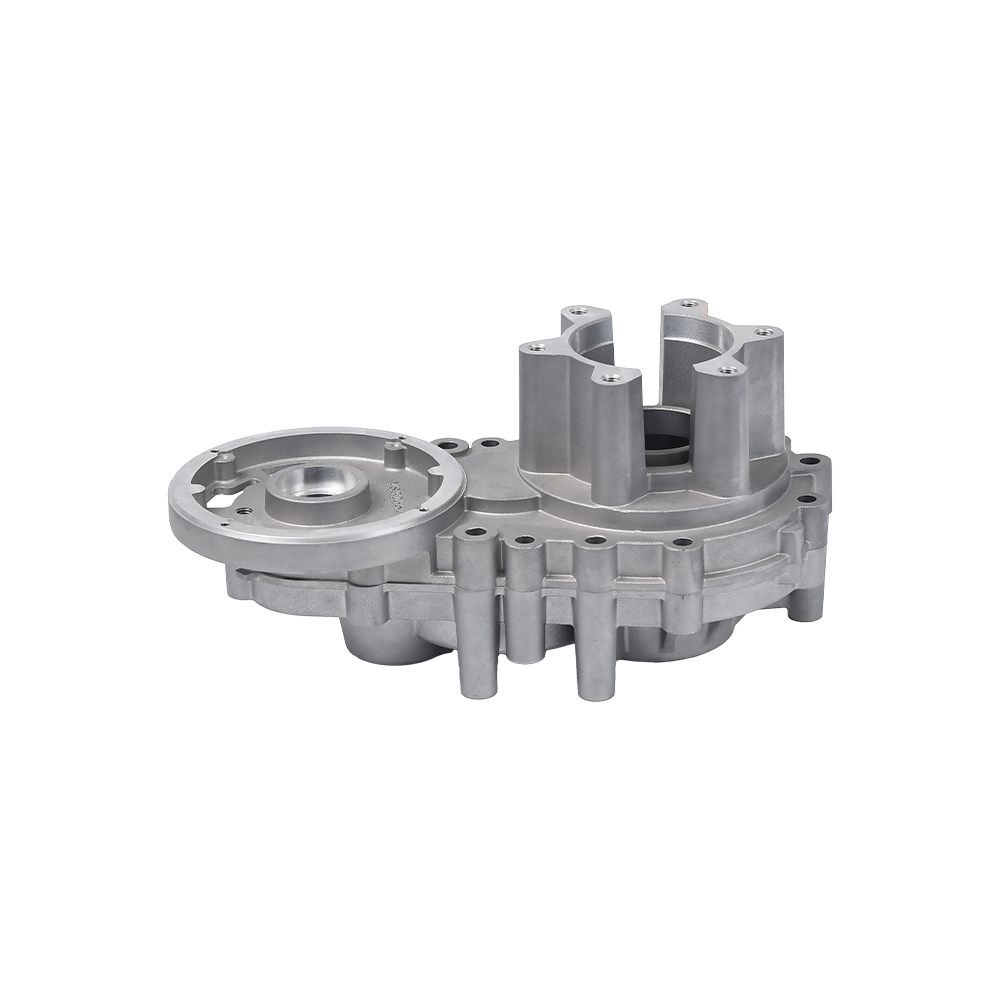
 耐久性を高めるアルミニウムダイカストギアボックスハウジング このギアボックス ハウジングは、オートバイのクランクケースや減速機に適用され、輸入コンプライアンスに必要な文書に裏付けられた、粉体塗装や陽極酸化などの適切な表面処理の恩恵を受けています。 製品を見る→
工場訪問せずにサプライヤーの品質を確認する方法
ほとんどの輸入バイヤーにとって、鋳物との最初の物理的接触は、カートンを開いたときに起こります。したがって、文書は主要な検証手段となります。本格的なアルミニウム ダイカスト サプライヤーであれば、ためらうことなく以下を提供します。
- サプライヤーが生成した基準ではなく、お客様の図面に対して測定された CMM データを含む初品検査レポート。
- 射出圧力、プランジャー速度、樹脂温度など、最初の成形品の実行に関するプロセス パラメーターを記録します。
- 各溶融バッチの合金グレードと化学組成を確認する材料分析文書。
- 出荷ごとに原材料、炉、金型、機械、オペレーターをリンクするバッチトレーサビリティ。
- ハウジング、バルブ本体、および内部チャネルを備えたコンポーネントの漏れまたは圧力テストのレポート。
ただし、文書化は検証の半分にすぎません。残りの半分は応答品質です。レビューのために図面を送信するときは、サプライヤーが潜在的な鋳造の問題を特定するのにどれくらいの時間がかかるかを測定してください。有能なサプライヤーは、金属の流れを制限する鋭い内部コーナー、空気を閉じ込める深いリブ、または冷却差を引き起こす不均一な壁部分を指摘します。最初の返信が価格のみである場合、サプライヤーはあなたの部分を検討していません。
アルミダイカスト部品のコストを左右する要因
あなたが支払う価格は金属の代金ではありません。金属の中に閉じ込められたエンジニアリング用です。一般的なカスタム コンポーネントの場合、工具は初期プロジェクト コストの 20 ~ 30 パーセントを占め、機械加工は通常、鋳造部品の価格に 30 ~ 50 パーセント追加されます。それぞれのコスト要因の重みを理解することで、過剰な支払いと過剰な仕様の両方を防ぐことができます。
| コストドライバー | 典型的な影響 | 何を見直すべきか |
|---|---|---|
| ツーリング(金型) | 最初のプロジェクト投資の 20 ~ 30% | スライドとコアの数。予想される寿命 |
| 合金の選択 | 材料費は合金グレードによって異なります | 機械的ニーズに応じた ADC12 / A380 / A356 の選択 |
| 肉厚 | 薄肉はサイクルを高速化しますが、充填欠陥のリスクがあります | 製造のための設計の見直しにより、部品の質量とコストを削減できます |
| 加工内容 | 鋳造品のコストに 30 ~ 50 パーセントが追加されます | 複数のフィーチャーを 1 つの加工セットアップに結合します |
| 表面仕上げ | 陽極酸化処理と粉体塗装により時間と取り扱いが増加します | 表面上の最大値ではなく、必要なグレードのみを指定してください |
| 注文量 | ツールとセットアップの量が広がるにつれて、個数の価格が下落 | 見積書でサプライヤーが使用する年間量を確認する |
唯一の最大の交渉手段は、鋳造と機械加工の分割です。フィーチャーを機械加工ではなく鋳造できる場合、通常はサイクルタイムの節約が機械加工コストを上回ります。そのため、製造のための設計に関するフィードバックは、ツーリングに取り組む前の見積段階でサプライヤーから得られる最も貴重なものです。
アルミニウム ダイカスト サプライヤーが注意すべき危険信号
警告サインの中には、発注後にのみ表示されるものもあります。これらは、早期に検出する価値のある信号です。
- 社内での加工は行っておりません。 接続されていない 2 つの生産スケジュール間の調整リスクを引き継ぐことになります。
- 曖昧な拒否率の数値。 「総スクラップが 3% 未満」ということは、測定基準とどの作業が含まれるかを明示しなければ意味がありません。
- DFM フィードバックが遅い、または浅い。 部品がどのように充填、冷却、排出されるかを説明できないサプライヤーは、まだ部品を設計していません。
- 工具のメンテナンス計画はありません。 金型は摩耗します。定期的なメンテナンスを行わないと、数千回のショット後に寸法のドリフトが発生します。
- 不可能な公差を保証します。 鋳造のまま /-0.01 mm と見積もるサプライヤーは、経験が浅いか、あらゆる表面を機械加工する予定であるかのどちらかです。どちらもお客様のご負担となります。
- すべてに対応する 1 つの合金を提供します。 アルミニウム合金は、流動性、強度、腐食挙動、熱伝導率が異なります。万能の合金に関するアドバイスは商業上の便宜であり、技術的な判断ではありません。
あなたが希望するサプライヤーは、あなたの部品を品目としてではなく、エンジニアリング上の問題として扱います。
適切なサプライヤーが自ら費用を支払うアプリケーション
アルミニウム ダイカストは、重量、熱管理、生産量が交差するあらゆる場所でその地位を確立します。最も強い需要シグナルは、いくつかの明確に定義されたセクターから発生します。
自動車および新エネルギー車
パワートレインハウジング、ウォーターポンプ、オイルポンプ、トランスミッションケース、電気モーターハウジングはすべてアルミダイカスト製です。新エネルギー車では、冷却回路が劇的に拡大します。放熱プレートとポンプハウジングは車両ごとに増加します。これらの部品は薄肉と耐圧要件を兼ね備えており、これがまさに経験豊富なサプライヤーを他のサプライヤーから分ける課題となります。
二輪車および小電力機器
オートバイのクランクケースとトランスミッションケースは、振動に耐え、クランクシャフトの負荷をサポートし、内部のオイルを動作温度に保つ必要があります。壁部分は薄いため、金型の設計では充填と冷却の両方を正確に管理する必要があります。これらの部品を長年製造してきたサプライヤーは、一般的な機械加工工場が決して直面することのなかった問題を解決しました。
産業用油圧および空気圧
バルブ本体、ポンプハウジング、およびアクチュエータコンポーネントは、内部チャネルを漏れなく作動圧力に維持する必要があります。ダイカストはこれらのチャネル形状を経済的に製造しますが、圧力テスト要件により厳密なプロセス制御が必要になります。油圧コンポーネントの経験を持つサプライヤーは、表面上のボイドと壊滅的なボイドの違いを理解しています。
農業機械
田植機やマイクロ耕うん機は、汚れ、湿気、振動の中で動作します。アルミニウムから鋳造されたギアボックスと構造部品により、現場の条件に耐えながら取り扱いに十分な軽さを維持しています。農家は部品を交換するためにシーズンを一時停止することができないため、許容スタックは長期の生産作業を通じて安定した状態を維持する必要があります。
これらのアプリケーションの共通点は同じです。つまり、部品の品質は、それを製造するプロセスに応じて決まります。
アルミダイカストのサプライヤーに関するよくある質問
高圧プロセスと低圧プロセスを提供するサプライヤーの違いは何ですか?
高圧ダイカストでは高速射出を使用し、30 ~ 90 秒のサイクル時間で薄肉の複雑な部品を製造します。低圧ダイカストでは、金型を下からゆっくりと充填し、より緻密で、より厚い壁を備えた耐圧性の鋳物を製造します。正しい選択は、部品の機能、機械的要件、年間生産量によって異なります。
カスタム アルミニウム ダイカスト プロジェクトの現実的なリード タイムはどれくらいですか?
ツールの作成には通常 4 ~ 8 週間かかり、最初の記事はツールの承認後 2 ~ 4 週間かかります。リピート注文の生産リードタイムは、機械の在庫状況、数量、仕上げの要件によって異なりますが、通常 2 ~ 4 週間です。これらの数字は、ダイの複雑さとサプライヤーの注文簿によって変化するため、注文する前にフェーズごとの明確なタイムラインを問い合わせてください。
アルミニウムダイカストはどの程度の公差を達成できますか?
通常、鋳放しの寸法は /-0.10 ~ /-0.30 mm を維持します。 CNC 加工された特徴は /-0.02 ~ /-0.05 mm に達し、シール面は Ra 0.8 マイクロメートルの表面仕上げを維持できます。重要な寸法が鋳放しの表面ではなく機械加工されたフィーチャ上に配置されるように図面を設計します。
アルミニウムダイカストのサプライヤーは通常どのような合金を扱っていますか?
ADC12 および A380 は、流動性、強度、被削性の点で最も一般的な汎用合金です。 A356は延性と熱処理が必要な場合に使用されます。サプライヤーは、入手可能性だけでなく、動作環境に基づいて合金を推奨する必要があります。
アルミダイカストはどのくらいの発注量で経済的ですか?
高圧ダイカストは、工具コストが体積全体に分散されるため、年間約 5,000 部品以上の場合に経済的になります。低圧ダイカストは、構造コンポーネントとして年間 1,000 ~ 2,000 個の少量の部品を処理できます。これらの体積を下回ると、重力鋳造やビレットからの CNC 加工などの代替プロセスがより実用的になる可能性があります。
社内で加工を行っているサプライヤーを選択する必要がありますか?
はい、機械加工された穴、シール面、または重要な取り付け寸法を備えたあらゆる部品に適用されます。社内での機械加工により、サプライヤーはデータムの一貫性について全責任を負い、輸送による損傷がなくなり、納期が短縮されます。サプライヤーは、鋳造と機械加工の境界を最適化して総コストを削減することもできます。
私の部品は圧力テストで漏れます。別のサプライヤーがこれを解決してくれるでしょうか?
多くの場合、そうです。漏れは通常、金属の乱流、不十分な通気、または金型内の不適切な冷却によって引き起こされる多孔性によって発生します。低圧ダイカストまたは真空補助高圧鋳造の経験のあるサプライヤーは、充填戦略を再設計して緻密な鋳物を製造できます。本番環境の調整後だけでなく、最初の記事の実行時にリーク テストの結果を求めてください。
信頼できるアルミニウム ダイカスト サプライヤーは、最大の機械設備を備えているサプライヤーや、最も安い見積もりを提供するサプライヤーではありません。これは、部品がどのように作られるのか、どこで故障する可能性があるのか、金型を切断する前にその故障を防ぐ方法を理解するものです。
寧波北侖優源機械製造の当社チームは、2010 年以来、自動車、オートバイ、産業用、農業用、および新エネルギーのコンポーネントに関するこれらの質問を解決してきました。図面をお持ちで、ツーリングに取り組む前にエンジニアリングに関するセカンドオピニオンが必要な場合は、 お問い合わせページからお送りください 。プロセスの推奨事項、DFM レビュー、および制御できるコストと制御できないコストを区別する透明な見積もりが得られます。