 言語


図面は材料ブロックに「アルミ鋳物材料」とだけ書かれた状態で机に置かれます。このフレーズは仕様ではありません。それは非常に異なる分野を持つカテゴリーです。ほとんどの購入者にとっての簡潔な答えは次のとおりです。高圧ダイカストでは、ADC12 または A380 がほとんどのハウジング、ブラケット、カバーの用途を解決します。溶接後に曲げたり、衝撃を吸収したり、荷重を負荷したりする必要がある構造部品の場合、A356 がより安全な出発点となります。理由はブランドの好みではありません。それは、各合金が急速凝固下でどのように挙動するか、どの程度の延性を実現できるか、そしてその後の機械加工や表面処理にどれくらいのコストがかかるかです。このガイドでは、合金、選択ロジック、およびプロセスの前に材料を選択するときに発生する間違いについて説明します。
アルミ鋳物素材とは何ですか?
純アルミニウムは実用的な鋳造材料ではありません。流動性が低く、すぐに酸化し、鋳放し強度はほとんどのエンジニアリング部品には低すぎます。したがって、鋳造合金は、アルミニウムに、溶解挙動と最終的な機械的特性を変える意図的な添加物を加えて作られています。
シリコンが主な添加物です。 7 ~ 12% のシリコンを含むアルミニウム合金は、薄い部分に容易に流れ込み、凝固時の収縮が少なく、高温による引き裂きに耐えます。銅は鋳放しの強度を高め、CNC 機械加工で材料をきれいに切断します。マグネシウムは適切な熱処理と組み合わせることで時効硬化を起こし、耐食性を向上させます。鉄は、ダイ表面へのはんだ付けを抑制するため、ダイカスト合金では 0.8 ~ 1.2% の範囲に保たれますが、鉄が多くなると脆い針が形成され、伸びが低下します。
このフレーズは、製錬所のインゴットから始まる一次合金と、リサイクルされたアルミニウムから作られる二次合金の両方をカバーしていることも知っておく価値があります。 ADC12 は、アジアのダイカスト工場で最も広く指定されている鋳造材料であり、通常は二次合金です。それは通常の行為です。組成は公表された範囲に管理され、不純物は JIS H5302、ASTM B85、または顧客固有の制限に一致するように管理されます。
アルミニウム鋳造合金の主な種類
すべてのアルミニウム鋳造材料は、4 つの実用的なファミリーのいずれかに属します。部品に必要なファミリーがわかれば、合金の選択がはるかに簡単になります。
Al-Si-Cu合金: ADC12、A380、A383
これらは高圧ダイカストの主力製品です。シリコンは 8% ~ 12% の間にあり、銅は 1.5% ~ 3.5% の間にあります。銅は鋳放し強度を高め、機械加工を改善します。 A383 はシリコンを高くし、銅をわずかに低くしてダイのはんだ付けを軽減します。これは長くて薄いコアを持つダイに便利です。ハウジング、ブラケット、カバー、またはオイル ポンプ本体を大量に作成する場合、このファミリーがデフォルトになります。
Al-Si-Mg合金: A356、A357
完成部品を曲げたり、衝撃エネルギーを吸収したり、溶接したりする必要がある場合は、通常、A356 および A357 の方が ADC12 よりも優れています。約 7% のシリコンと 0.3 ~ 0.7% のマグネシウムが含まれています。 T6 条件では、降伏強度は ADC12 と同等ですが、伸びは大幅に高くなります。これらの合金は、より低い圧力でよく注入され、ホイール、構造シャーシ部品、および車軸部品の低圧および重力鋳造に使用されます。
Al-Mg 合金: A514、EN AC-AlMg5Si
耐食性と明るい陽極酸化表面が重要な場合、Al-Mg 合金が際立っています。マグネシウム濃度が約 5% であるため、海水や低刺激の化学薬品に対して優れた耐性が得られます。ただし、流動性が低く、溶融物が酸化しやすいため、鋳造工場ではより要求が厳しくなります。船舶用金物、食品機器、装飾用ハウジングなどに使用してください。
過共晶Al-Si合金: A390
シリコンが 15% 以上含まれると、一次シリコン粒子が優れた耐摩耗性と低い熱膨張係数を実現します。 A390 はエンジン ブロックとコンプレッサー シリンダーで一般的です。機械加工が難しく、特別な工具が必要です。耐摩耗性が決定的な要素でない限り、指定しないでください。
一般的なアルミ鋳物材料の比較
以下の表は、高圧、低圧、重力鋳造に使用される代表的なアルミニウム鋳造材料のリストです。値は個別に鋳造されたテストバーを表します。製品鋳造品の実際の特性は、壁の厚さ、冷却速度、熱処理によって決まります。出典: JIS H5302、ASTM B85、および一般的な合金サプライヤーのデータシート。
| 合金 | Si% | 銅% | マグネシウム% | UTS MPa | 伸び% | 一般的なプロセス |
|---|---|---|---|---|---|---|
| ADC12 | 9.6~12.0 | 1.5~3.5 | ≤0.3 | 228 | 1.5~3.5 | HPDC |
| A380 | 7.5~9.5 | 3.0~4.0 | ≤0.1 | 324 | 3.5 | HPDC |
| A383 | 9.5~11.5 | 2.0~3.0 | ≤0.1 | 296 | 3.5 | HPDC |
| A413 | 11–13 | ≤0.1 | ≤0.1 | 296 | 3.5 | HPDC |
| A356 | 6.5~7.5 | ≤0.2 | 0.25~0.45 | 262T6 | 6–12 | LPDC / グラビティ |
| A357 | 6.5~7.5 | ≤0.2 | 0.4~0.7 | 290T6 | 3~10 | LPDC / グラビティ |
適切なアルミニウム鋳造材料の選び方
サービス状態から始めて、逆方向に作業します。この順序により、最初に安価な合金を選択し、後で疲労や圧力テストに合格できないことが判明するという最も一般的な間違いを防ぐことができます。
- まずは鋳造工程を決めます。薄肉、大容量、厳しい公差は、高圧ダイカストと Al-Si-Cu 合金を示しています。大型部品または構造部品は、低圧または重力鋳造および Al-Si-Mg 合金を指します。
- 伸びと衝撃の要件を定義します。 5% を超える伸びが必要な場合、ADC12 などの標準の HPDC 合金では困難になります。 A356-T6 または延性 HPDC グレードがより良い選択です。
- 耐圧性を確認してください。オイルパン、バルブボディ、油圧マニホールドには、ガス含有量が制御されたシリコンを豊富に含む材料が必要です。このような場合には、A413 と低気圧 A356 が人気です。
- 動作温度を考慮してください。エンジン ブロック付近や電気システム内の部品の場合、静的降伏強度よりも熱伝導率とクリープ強度の方が重要な場合があります。
- 表面仕上げルートを見てください。陽極酸化の場合、銅の量と亜鉛の量が少ないことが非常に重要です。 ADC12 の陽極酸化は、Al-Mg 合金よりも暗く、均一ではありません。
- 加工費の見積もりを致します。銅含有合金は短い切りくずに加工され、公差を十分に保持します。過共晶合金は標準的な工具を破壊し、特別なインサートを必要とします。
経験則として:
- シンプルな薄肉ハウジング、大容量: ADC12 または A380。
- 溶接または曲げられる構造ブラケット: A356。
- 耐圧容器または油密ハウジング: A413 または低圧 A356。
- ピストンまたはシリンダーの下の摩耗面: A390。
高圧ダイカスト vs 低圧鋳造材料
同じアルミニウム鋳造材料が高圧ダイカストと低圧ダイカストの両方に最適であることはほとんどありません。 HPDC は高圧でミリ秒単位で金型を満たし、1.5 ~ 3 mm の壁を鋳造できますが、空気も閉じ込められます。したがって、ADC12 などの標準的な HPDC 合金は、内部の多孔性によって延性が制限されるため、伸び率は 1 ~ 4% のみです。低圧鋳造は充填がより遅く、凝固はライザーから供給され、鋳造物は T6 熱処理に耐えられるほど十分に密度が高くなります。
- HPDC 複雑な形状、薄肉、高い生産率に適しています。 ADC12、A380、および真空補助延性グレードが標準の材料範囲です。
- LPDC より高い延性を備え、より高密度で溶接可能、熱処理可能な部品を製造します。 A356 と A357 が典型的な出発点です。
- 重力永久鋳造 は 2 つの中間に位置し、T6 プロパティを必要とする単純な形状に適しています。
プロセスによって材料の挙動がどのように変化するかを理解することが不可欠です。 HPDC ラインと LPDC ラインを備えた工場など、両方のルートを実行するメーカーは、部品を 1 つのプロセスに強制するのではなく、合金を部品に適合させることができます。基本的なプロセスの背景については、この技術概要を参照してください。 アルミダイカスト .
アルミニウム鋳造材料の加工および表面処理における挙動
鋳造は鋳物工場で終わりではありません。ほとんどのダイカストは CNC 機械加工と表面処理が行われますが、それがどれだけ容易であるかは材料によって決まります。
- 機械加工性: Al-Si-Cu 合金は、標準的な超硬工具で短い破断チップと優れた表面仕上げを実現します。高延性合金は長く糸状の切りくずを生成し、公差を維持するのが難しくなります。過共晶合金は工具をすぐに摩耗させるため、多結晶ダイヤモンドインサートが必要になる場合があります。
- 陽極酸化処理: 透明で明るい陽極酸化仕上げを得るには、銅と亜鉛の含有量が多いものは避けてください。 Al-Mg 合金は最もきれいな膜を生成します。
- 熱伝導率: LED ヒートシンクと EV 冷却プレートの場合、熱伝導率が重要な選択要素です。純アルミニウムは 230 W/m・K 近くです。 ADC12 はおよそ 96 W/m・K です。 A356-T6は約151W/m・Kです。
| 合金 | 状態 | 熱伝導率(W/m・K) |
|---|---|---|
| ADC12 | キャストのまま | 96 |
| A380 | キャストのまま | 96 |
| A356 | T6 | 151 |
| A357 | T6 | 152 |
業界での応用例と実際の例
合金が性能を左右するため、用途によって材料が決まります。当社自身の生産においても、自動車のエンジン部品から農業用ギアボックスに至るまで、当社がサービスを提供するあらゆる分野にわたって同じルールが適用されます。
- 自動車エンジン部品: シリンダーヘッドカバー、オイルポンプボディ、ウォーターポンプハウジング、ベアリングブラケット。ほとんどは、コスト、加工性、耐圧性を考慮して ADC12 または A380 で作られています。
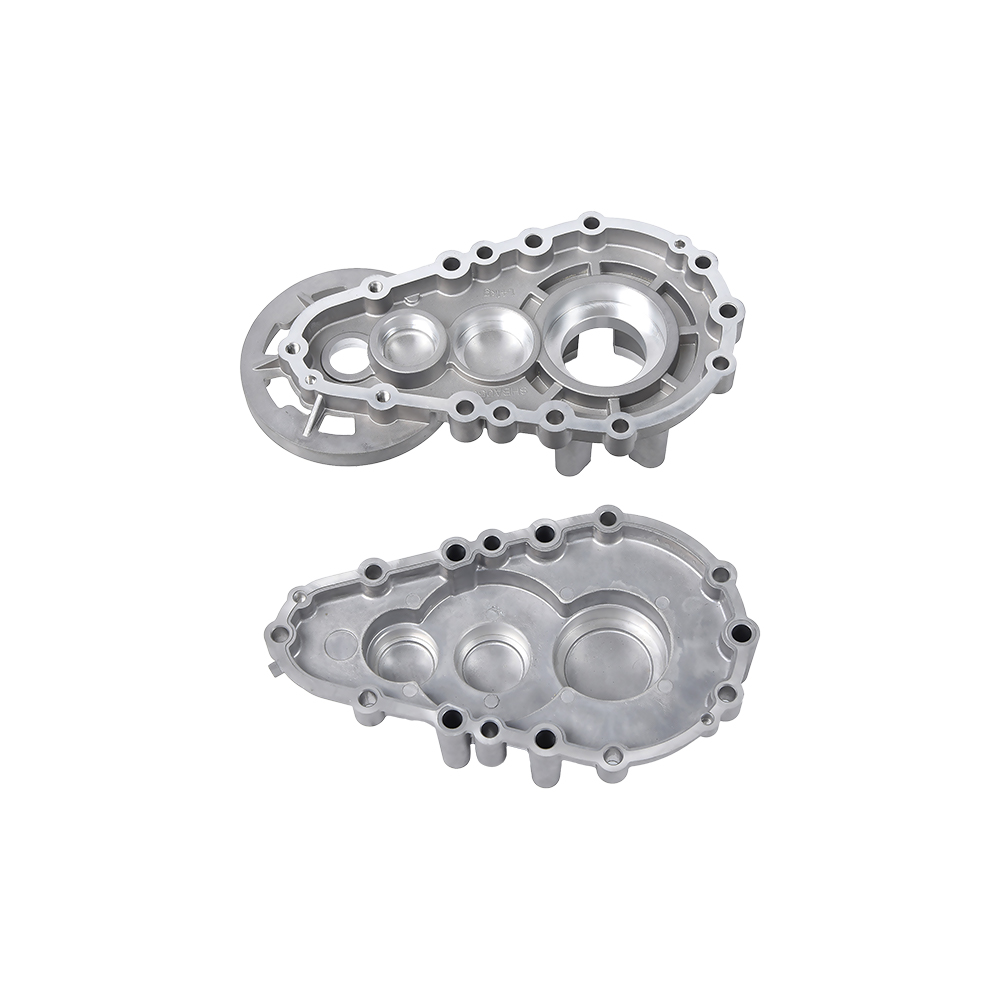
 高性能アルミニウム自動車エンジンシリンダー部品 アルミニウム ダイカストから作られたこれらのエンジン シリンダー部品は、自動車用途に強度と放熱性をもたらします。これらを上記の材料選択原則と組み合わせて、独自のユースケースを評価してください。 製品を見る→
- トランスミッションおよびギアボックスのハウジング: これらには剛性、寸法安定性、油密性が必要です。荷重ケースに応じて、気孔率を制御した ADC12 または低圧鋳造の A356 の両方が使用されます。
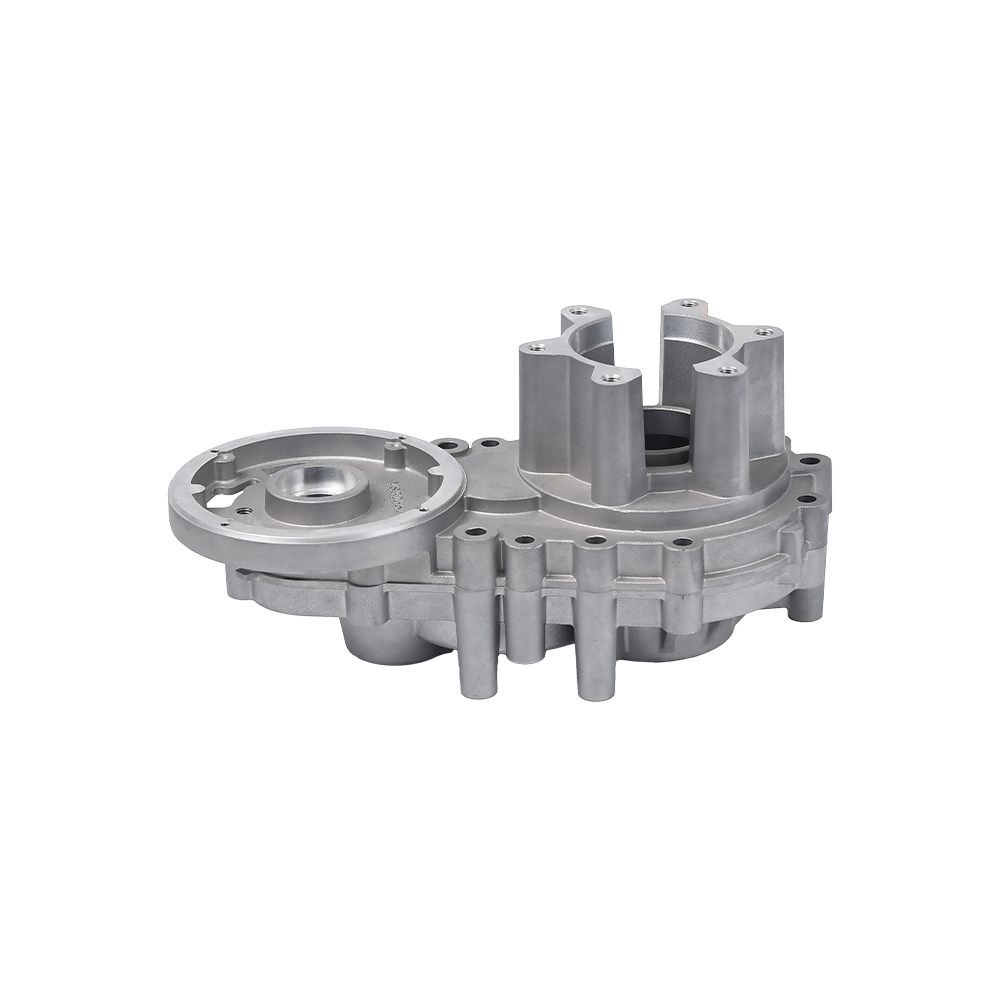
 耐久性を高めるアルミニウムダイカストギアボックスハウジング このギアボックス ハウジングはアルミニウム ダイカストを利用して、構造の完全性を維持しながら重量を削減します。次の技術ノートで強調されているように、キャスティング ルートを比較する場合に最適です。 製品を見る→
- 油圧バルブと空気圧コンポーネント: 耐圧性と良好な加工が優先されます。高シリコン Al-Si-Cu 合金が一般的ですが、より高密度のバルブ本体には低圧 A356 が使用されます。
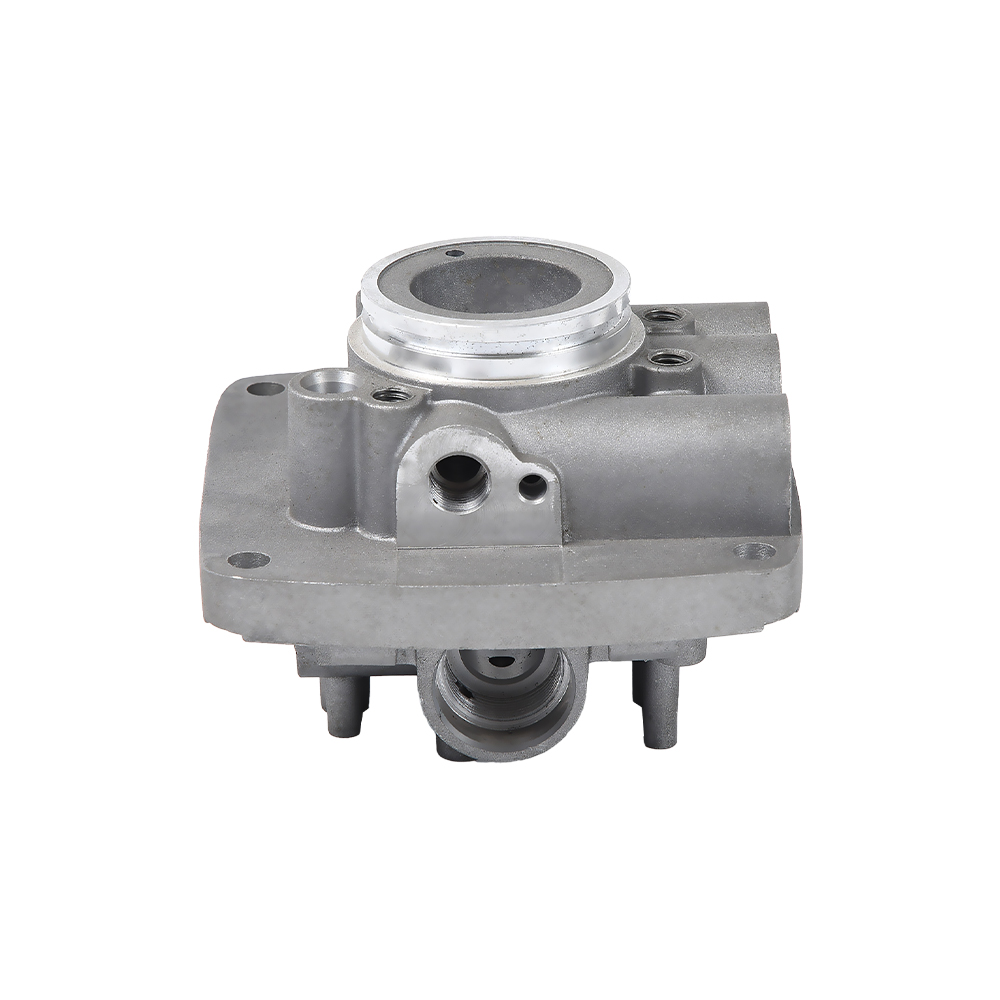
 アルミダイカスト精密用油圧バルブ 確実な流体制御を実現するアルミダイカスト製の精密油圧バルブです。周囲の段落では合金による性能を強調しており、これが評価に関連する例となっています。 製品を見る→
- オートバイのクランクケースとトランスミッションケース: 薄い壁と振動負荷の組み合わせ。 ADC12 または A383 が一般的です。
- 農業用ギアボックス: マイクロ耕うん機のギアボックスや田植機の部品は衝撃や汚れにさらされています。延性と耐食性が重要です。
- 新エネルギー車用放熱基板: 銅と鉄のレベルを制御することで、導電性と平坦性が向上します。
- スマートホームおよび医療アクセサリ: 表面品質と寸法再現性が合金の選択を決定します。
このルートが適切かどうかを検討している購入者にとって、 アルミダイカストのメリット 別のテクニカル ノートにまとめられています。
規格と同等の仕様
鋳造図面では、ある合金が JIS 番号で指定され、別の合金が ASTM または EN AC 指定で指定されることがよくあります。相互参照できるため、調達におけるコストのかかる間違いを回避できます。以下の表は、一般的なグレードのほぼ同等の機能を示しています。
| 通称 | JIS | ASTM | EN AC | 一般的なプロセス |
|---|---|---|---|---|
| ADC12 | ADC12(JIS H5302) | A383同様 | AC-44300 (AlSi9Cu3Fe) | HPDC |
| A380 | — | 380.0 (ASTM B85) | AC-46500 (AlSi9Cu3Fe) | HPDC |
| A356 | — | 356.0 (ASTM B26) | AC-42100(AlSi7Mg0.3) | LPDC / グラビティ |
| A357 | — | 357.0 (ASTM B26) | AC-42200 | LPDC / グラビティ |
| A413 | ADC12同様のフロー | 413.0 (ASTM B85) | AC-44200(AlSi12) | HPDC |
材料の選択に関連する一般的な鋳造欠陥
材料の選択によって、鋳造品にこれらの欠陥がどれだけ現れるかが決まります。このため、材料レビューは最初のサンプルが戻ってきた後ではなく、工具を切断する前に行う必要があります。
- ガス気孔率: 溶存水素と閉じ込められた空気によって引き起こされます。高シリコン合金は収縮気孔率を減少させますが、ガス気孔率は残ります。真空アシストまたは充填速度を遅くすることでプロセスを修正できます。
- 収縮気孔率: 最後のセクションに表示され、固まります。銅含有合金は凝固範囲が長いため、収縮が起こりにくくなります。適切な給餌設計を備えた A356 は、より寛容です。
- ダイはんだ付け: 鋳物が金型表面に張り付きます。この問題を軽減するために、ダイカスト合金には 0.8% を超える鉄が意図的に保持されますが、過剰な鉄は脆性相を生成します。
- コールドシャット: 材料の流れが悪く、酸化膜が発生します。高シリコン合金は流動性を長く維持できるため、リスクが軽減されます。より高い金型温度も役立ちます。
- 酸化物介在物: マグネシウムが溶融温度で容易に酸化するAl-Mg合金でより一般的です。慎重な溶融物の取り扱いと濾過が不可欠です。
アルミニウム鋳造材料のコストと調達の考慮事項
合金の価格は実際のコストの一部にすぎません。通常、生産プログラムでは、機械加工、スクラップ、プロセス歩留まり、再加工の方が重要です。
- 合金価格: ADC12 は最も安価な一般的な選択肢です。 A356 のコストは高く、A390 または特殊な延性 HPDC グレードのコストは大幅に高くなります。
- 二次加工: 銅含有合金は短い切りくずに加工され、サイクルタイムと工具の摩耗が減少します。過共晶合金には高級な工具が必要です。
- スクラップ管理: ダイカストからの社内返品品は、制御された比率で再溶解する必要があります。リサイクルされたスクラップが多すぎると鉄含有量が増加します。
- サプライヤーの統合: 社内に金型、ダイカスト、CNC 加工を備えたメーカーは、材料関連の問題をより迅速に解決できます。同じプラントで高圧鋳造と低圧鋳造の両方を実行する場合、部品を 1 つのプロセスに強制するのではなく、材料を部品に適合させることができます。
- 一貫性: 大量の部品の場合は、サプライヤーが組成範囲を維持し、機械的特性を定期的に監視していることを確認してください。
アルミ鋳物材料に関するよくあるご質問
最も一般的なアルミニウム鋳造材料は何ですか?
JIS 体系の ADC12 および ASTM 体系の A380 は、最も一般的な高圧ダイカスト材料です。どちらも Al-Si-Cu ファミリーに属しており、幅広いハウジング、ブラケット、構造カバーをカバーしています。
ADC12とA356の違いは何ですか?
ADC12 は高圧ダイカスト用に最適化されています。薄肉を充填し、ダイはんだ付けに耐性があり、機械加工も良好ですが、延性には限界があります。 A356 は、T6 まで熱処理できる Al-Si-Mg 合金で、伸びが大幅に向上し、溶接性が向上します。
アルミダイカストは熱処理できますか?
標準の高圧ダイカストには閉じ込められたガスが含まれているため、T6 熱処理により膨れや表面の歪みが発生する可能性があります。熱処理が必要な場合は、A356 を使用した低圧鋳造を選択するか、専用の延性合金を使用した真空支援 HPDC を使用してください。
薄肉に最適なアルミ鋳物材料はどれですか?
A413 や ADC12 など、シリコンを 12% 近く含む合金は、最高の流動性を持っています。肉厚が 1.5 mm 未満の場合でも、金型温度、射出速度、通気などの慎重なプロセス制御が必要です。
アルミニウム鋳造合金に銅が添加されるのはなぜですか?
銅は鋳放し強度を高め、機械加工性を向上させますが、耐食性は低下します。銅含有合金は、コーティングで保護されていない限り、海洋環境や化学物質の多い環境では選択しないでください。
どの合金が最良の陽極酸化表面を与えますか?
A514 などの Al-Mg 合金は、明るく透明な仕上がりで陽極酸化処理されます。 ADC12 は銅の陽極酸化が多く、色が濃く、一貫性が低くなります。装飾陽極酸化処理が仕様の一部である場合は、ツーリングを開始する前に合金を確認してください。
正しいアルミニウム鋳造材料は、データシートで最も高い番号を持つ材料ではありません。工程や使用条件に合わせたものです。まず肉厚と生産量から始めて、次に機械的要件を設定し、最後に合金を総コストと比較します。図面をお持ちで、直接の推奨が必要な場合は、高圧ラインと低圧ラインの両方を運用している鋳造メーカーに相談するのが最も早い方法です。