 言語


まず直接的な答えは、カスタム アルミニウム鋳物は、アルミニウム合金を溶かし、再利用可能な金型で成形し、形状、寸法公差、表面仕上げを図面に一致させることによって製造される金属部品です。年間数百個から数百万個の生産では、固体ビレットからの機械加工や板金からの製造と比較した場合、鋳造は通常、軽量で強度があり、熱伝導性の高い部品を得る最も経済的な方法です。
あなたの成功は次の 4 つの決定にかかっています。 どの合金、どの鋳造プロセス、実際に必要な公差、そしてどのサプライヤーを選択するか 。これらの選択は相互に関連しており、1 つを変更すると他の選択にも影響します。以下の情報は、お金を残さずに 4 つの選択すべてを行うための実践的な基礎を提供します。
また、チェーン全体、ツーリング、鋳造、CNC 加工を 1 つ屋根の下で管理するパートナーと協力することも有益です。単一のチームがすべてのステップを担当すると、エンジニアリングの変更がより迅速に処理され、やり取りが少なくなり、公差が達成され、最初から最後まで一貫したストーリーで部品が到着します。
アルミニウム合金がカスタム鋳造部品のデフォルトの材料である理由
アルミニウムはカスタム鋳造部品に他の非鉄金属よりも頻繁に選択されますが、その理由は数字で説明されています。その密度は 2.7 g/cm3、7.85 g/cm3 の鋼鉄の約 3 分の 1 。合金によって異なりますが、熱伝導率はおよそ 90 ~ 160 W/m・K の間であり、高圧ダイカストでは 2 mm もの薄さの音響壁が生成されます。これら 3 つの特性により、自動車、エレクトロニクス、機械メーカーが信頼する軽量で熱放散の設計が可能になります。
適切な鋳造合金の選択
合金の選択は、鋳造プロセスに合わせて選択する必要があります。 A380 と ADC12 が高圧ダイカストの主流を占めています。 A356 は、低圧永久鋳型および砂型鋳造の標準です。違いは、引張強さ、伸び、熱伝導率に現れます。
| 合金 | 鋳造工程 | 引張強さ(MPa) | 降伏強さ(MPa) | 伸び(%) | 熱伝導率(W/m・K) |
|---|---|---|---|---|---|
| A380 | 高圧ダイカスト | 320 | 160 | 3.5 | 96 |
| ADC12 | 高圧ダイカスト | 310 | 150 | 2.5 | 92 |
| A356 (T6) | 低圧・永久型・砂 | 262 | 186 | 6~12 | 150 |
| A413 | 高圧ダイカスト | 295 | 130 | 3.5 | 121 |
部品の薄肉部分の耐圧性が必要な場合は、高速充填ダイで生成される微細孔が少ない A413 が一般的な選択肢です。延性が必要な場合は、T6 調質の A356 がより適切な選択です。独自の構造シミュレーションに対して目標値を確認します。弱点は、公開されている材料データではなく、厚い部分の内部気孔率であることはほとんどありません。
カスタムアルミニウム部品の 4 つの鋳造プロセス
ほぼすべてのカスタム アルミニウム鋳造プロジェクトでは、高圧ダイカスト、低圧ダイカスト、永久鋳型鋳造、砂型鋳造のいずれかのプロセスが使用されます。それぞれ、サイクル時間、工具コスト、気孔率、達成可能な壁厚の間で異なるトレードオフがあります。各プロセスの基本を理解すると、コストが高すぎるプロセス、または必要な品質に到達できないプロセスを指定することを避けることができます。メソッドの詳細な説明については、をお読みください。 アルミダイカストの基本原理 当社の技術ガイドに記載されています。
| プロセス | 肉厚 | 標準的なサイクルタイム | 工具コスト | 気孔率のリスク | 典型的な年間取引量 |
|---|---|---|---|---|---|
| 高圧ダイカスト | 2~4mm | 30~90秒 | 高 | 中(ガス気孔率) | 10,000以上 |
| 低圧ダイカスト | 3~8mm | 3~10分 | 中 | 低い | 1,000~50,000 |
| 永久モールド / 重力 | 3~8mm | 5~20分 | 中 | 低い to medium | 500~10,000 |
| 砂型鋳造 | 4~10mm | 30分から数時間 | 低い | 低い | 1 ~ 1,000 |
高圧ダイカストは最速のサイクルと最もシャープな表面を提供しますが、金属の充填が速いため、ガス気孔が発生するリスクが高くなります。低圧ダイカストでは、制御された圧力で金型を下から充填するため、部品の密度が高まり、耐圧性を高めやすくなります。これが、油圧部品や構造部品に低圧が好まれる理由です。パーマネントモールド鋳造は、熱処理が必要な中量の部品の中間点です。砂型鋳造は、プロトタイプ、非常に大きな部品、小規模なシリーズには依然として正しい答えです。
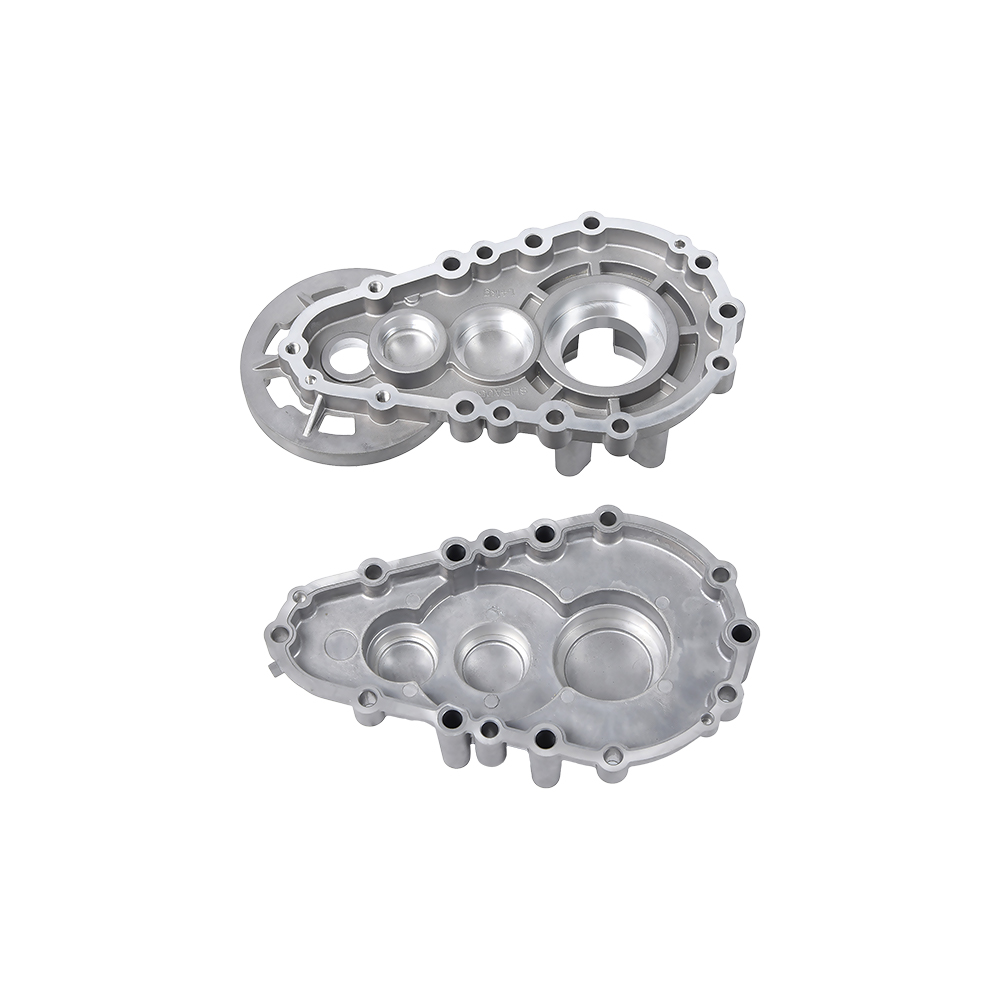
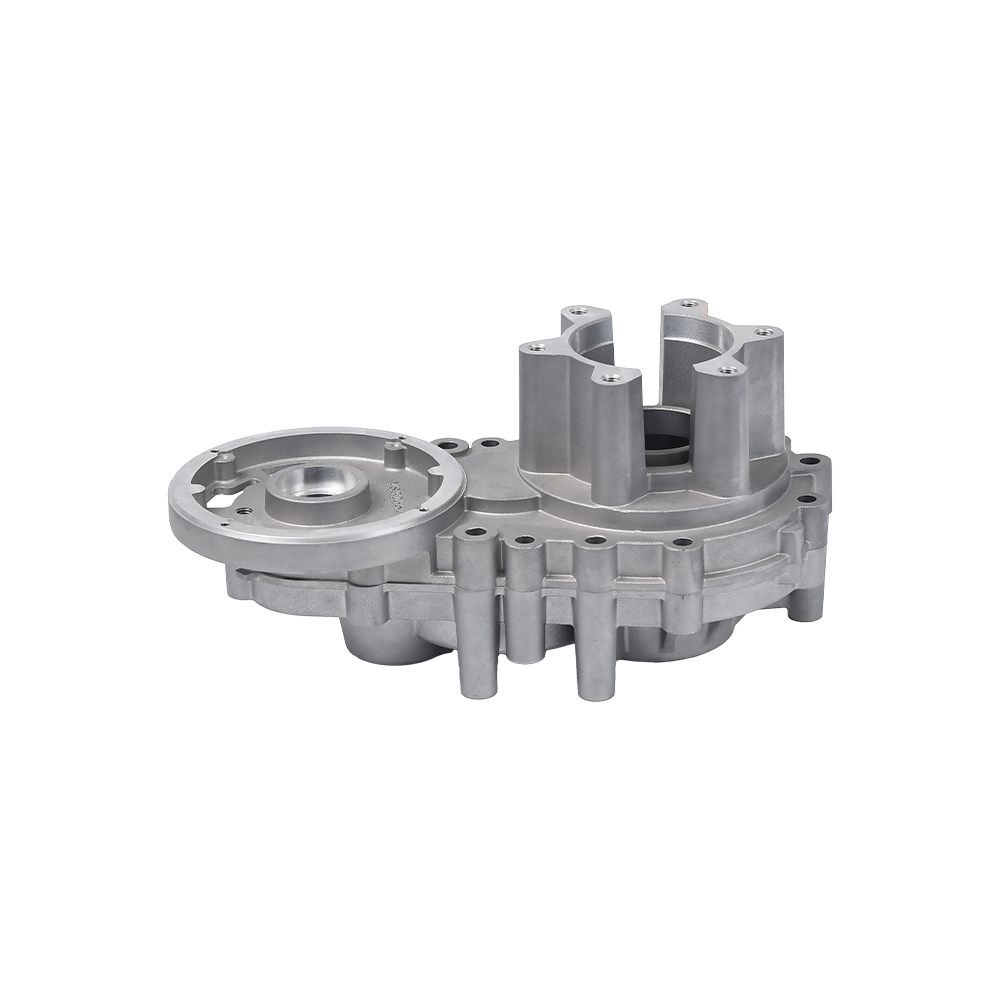
 耐圧用途向けのアルミニウム ダイカスト ギアボックス ハウジング このギアボックス ハウジングは、ベアリング面とシール面の機械加工が必要な部品に最適です。低圧鋳造では、内部細孔が少なく、より緻密な金属が生成されるため、機械加工後の欠陥が減少します。 製品を見る→
多くのサプライヤーの評価は、ダイカストの価格のみを比較するために失敗します。実際にはプロセスが機械的な結果を決定します。たとえば、ベアリングやシール面用に機械加工されるギアボックス ハウジングには、機械加工により内部の細孔が開き、隠れたガス穴が表面欠陥に変わるため、低圧または慎重に制御された高圧鋳造の利点が得られます。
カスタムアルミニウム鋳造生産を簡素化する形状ルール
見積もりを下げ、生産不良を減らすための一番の近道は、鋳造の基本設計に従うことです。最も重要なルールは、壁の厚さを均一に維持することです。ダイカストでは通常、間に壁を使用する必要があります。 2mmと4mm 。剛性が必要な場合は、全体の壁を増やすのではなく、リブを追加します。
最も大きな影響を与える 5 つの設計パラメータ
- 内壁、外壁ともに抜き勾配は1~3度。十分な抜き勾配がないと、部品が金型に固着し、強制的に取り出すと形状が歪む可能性があります。
- 内側のコーナー半径は少なくとも 0.5 mm、理想的には 1.0 mm。鋭い角は応力を集中させ、アルミニウムの熱による裂けの危険性を高めます。
- 隣接する壁の 70% ~ 80% のリブの厚さ。壁と同じ厚さのリブを使用すると、反対側の面にヒケが発生します。
- ボスの高さと直径の比率が 2:1 未満。背の高いボスは不均一に収縮し、上部で寸法のずれが発生します。
- 直径の 3 倍を超える深さの止まり穴は避けてください。そうしないと、高価なコア抜きが必要になり、取り出し中に部品が裂ける危険性があります。
どこまでが厳しくてどこまでが緩いのか
公差を過剰に指定することは、カスタム アルミニウム鋳造において最も一般的な予算の無駄です。厳密なクラスが必要なのは、シール面、ベアリング穴、および取り付け面のみです。他のすべての表面は、プロセスの自然な能力のままにしておく必要があります。寸法を厳しくすればするほど、加工工程と検査時間が増加し、価格は急速に上昇します。
公差と表面仕上げ: 図面に現実的に求められるもの
鋳造寸法と機械加工寸法は同じではありません。高圧ダイカストの鋳放し直線寸法は通常、次のとおりです。 /- 最初の 25 mm で 0.10 mm 、機械加工されたボアは日常的に次のように保持されます。 /-0.02mm 。最初のステップは、図面上でこれら 2 つのグループを分離することです。
| プロセス | 直線公差(最初の25mm) | 25mmごとに追加 | 表面仕上げ Ra (ミクロン) |
|---|---|---|---|
| 高圧ダイカスト | /-0.10mm | /-0.02mm | 1.6~3.2 |
| 低圧ダイカスト | /-0.20mm | /-0.05mm | 3.2~6.3 |
| パーマネントモールド | /-0.25mm | /-0.05mm | 3.2~6.3 |
| 砂型鋳造 | /-0.8mm | /-0.1mm | 6.3~12.5 |
機械加工された平らな面は簡単に Ra 0.8 ミクロンに達しますが、良好な鋳造のままの面は Ra 3.2 ミクロンの範囲にあります。シールが重要なバルブ本体のような部品の場合、仕様では常にシール面の機械加工が必要です。機能しない領域については、鋳造表面のままにし、追加の手順のコストを節約します。
カスタムアルミニウム鋳物が使用される場所と各業界の要求
カスタムアルミニウム鋳物を使用する各業界は、異なる要件を推進します。その需要プロファイルを理解すると、独自の購入仕様を定義するのに役立ちます。
- 自動車および新エネルギー車: エンジン ブロック、ギアボックス ハウジング、ウォーター ポンプ、電気モーター ハウジング。軽さと熱伝導率が決め手です。通常、部品の量が多いため、ダイカストが主流になります。
- 二輪車および小型動力機器:クランクケースおよびトランスミッションケース。耐振動疲労性は重要です。
- 農業機械:田植機の変速機、マイクロ耕うん機の変速機。ほこり、湿気、衝撃荷重により、堅牢な壁セクションと密閉性が求められます。
- 油圧および空圧: バルブ本体、ブレーキポンプ、圧力調整本体。低い気孔率と耐圧性が重要な基準です。
- 電子・電気機械:モーターハウジング、新エネルギー車用放熱基板、センサーケース。寸法安定性と熱性能が最も重要です。
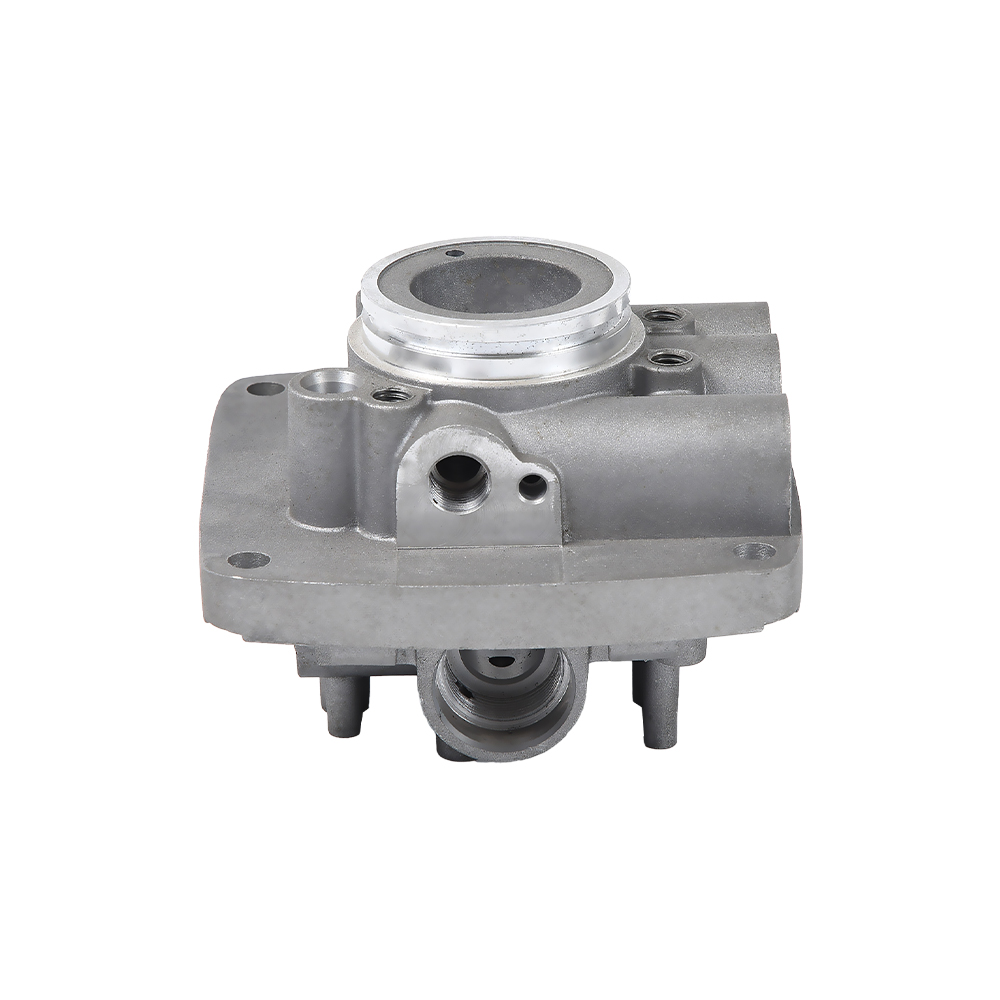
 サプライヤー資格のためのアルミニウム自動車エンジンシリンダー部品 同様のエンジンシリンダー部品を製造しているかどうかを確認して、サプライヤーの能力を評価します。彼らのこれまでの経験は、図面に示されていない多孔性や変形の問題を予測するのに役立ちます。 製品を見る→
1 つの鋳造工場がこれらすべての分野で同様に強いのは異例です。サプライヤーに尋ねる正しい質問は、「アルミニウムを鋳造できますか」ではなく、「私と同様の部品をすでに製造していますか」です。たとえば、車両のウォーター ポンプやギアボックス ハウジングを製造しているサプライヤーは、図面には現れていない気孔や変形の問題を予期します。
カスタムアルミニウム鋳物のコスト要因と現実的なリードタイム
カスタムアルミニウム鋳造の総コストは、工具、部品価格、仕上げ作業で構成されます。ツーリングへの投資は 1 回限りであり、部品のサイズ、キャビティの数、金型の複雑さによって異なります。個数の価格はサイクル時間と材料の消費量によって異なります。仕上げは、図面に必要な操作の数によって異なります。
- ツーリング: 中型ハウジング用の単一キャビティ高圧ダイカスト金型は通常、次の範囲にあります。 10,000ドルから50,000ドル 、形状と鋼グレードに応じて異なります。砂型鋳造パターンの費用は 3,000 ドルをはるかに下回る場合があるため、少量の場合は、個数のコストは高くなりますが、より経済的です。
- 合金価格: アルミニウム価格はロンドン金属取引所 (LME) のレートに従います。責任あるサプライヤーには、長期にわたる生産プログラムが不採算にならないよう、金属調整条項が含まれています。
- サイクルタイム: ダイカストサイクルは秒単位で測定されますが、低圧および永久金型サイクルは分単位で実行されます。この差が個数の価格を支配します。
- 二次作業: 機械加工、タッピング、陽極酸化、漏れ検査はそれぞれコストがかかります。単一のサプライヤーと組み合わせることで、物流と管理のコストが削減されます。
一般的なプロジェクトのタイムラインは次のようになります。ツールの作成には図面の承認から 4 ~ 8 週間かかり、サンプルと寸法レポートはツールの完成後 2 ~ 3 週間以内に続き、サンプルが承認されると連続生産が開始されます。これにより、現実的な合計が得られます キックオフから量産まで 7 ~ 12 週間 単純な部分に関しては。
カスタムアルミニウム鋳造サプライヤーを選別する方法
価格設定は必要ですが、十分ではありません。さらに重要なのは、サプライヤーがプロセスのどの程度を社内で管理するかです。鋳造と機械加工は異なる専門分野であり、これらが別々である場合、公差の問題は指摘される問題になります。
 社内制御のアルミダイカスト油圧バルブ 公差に関する紛争を避けるために、鋳造と機械加工の両方を管理するサプライヤーを選択してください。簡単なテスト部分により、プロセス全体の実際の寸法能力が明らかになります。 製品を見る→
図面を送る前に尋ねるべき 6 つの質問
- サプライヤーは高圧鋳造と低圧鋳造の両方を提供していますか?プロジェクトが発展するとき、範囲は重要です。
- CNC加工は社内で行われますか?これは、サンプルの承認中に発見された公差の問題を修正する最速の方法です。
- 文書化された不適合プロセスはありますか?手戻りや再検査がどのように処理されるのか知りたい。
- 同様の部分を証明できるでしょうか?機器のストック写真だけでなく、納入記録や事例紹介も依頼してください。
- 標準的なサンプル承認手順は何ですか?サプライヤーは、図面ごとに測定値を含む最初の製品レポートを定義する必要があります。
- 技術的な質問にはどれくらい早く答えられますか?図面に関する質問に 24 時間以内に応答するサプライヤーは、生産中にも迅速に応答する可能性があります。
実際のテストの 1 つは、1 つの寸法で必要以上に広い公差を持つ単一の単純な部品を送り、サプライヤーが何を返してくるかを観察することです。成熟したサプライヤーは、実際に保持できる公差クラスを教えてくれます。
すべてのバッチの一貫性を保つ品質管理
鋳造プロジェクトは、最初のサンプルが承認された時点では終了しません。本当の課題は、次の 1 万個の部品をサンプルと同一に保つことです。高温プロセスのドリフト: 溶融温度、射出速度、金型温度、冷却時間はすべて、細孔構造と最終寸法を変化させます。
あらゆる注文に重要なチェックポイント
- 最初の製品検査では、すべての寸法が図面に対して測定され、サンプルとともにレポートが発行されます。
- 一定間隔で工程内検査を実施し、金型の磨耗や工程ずれを早期に発見します。
- バルブ本体、ポンプハウジング、その他の圧力がかかる部分の専用機器でのリークテスト。
- 重要なセクションの破壊サンプリングまたは X 線検査による気孔率のモニタリング。
- 機械加工として指定された公差に対する機械加工後の最終寸法検査。
優良なサプライヤーを区別する特徴は、バッチごとのプロセスパラメータのトレーサビリティです。サプライヤーが各バッチの鋳造曲線、金型温度、クッション長を記録しているかどうか尋ねてください。問題が発生した場合、これらの記録により、チームは数週間ではなく数日で原因を診断できます。
カスタムアルミニウム鋳物に関するよくある質問
カスタムパーツの高圧ダイカストと低圧鋳造の違いは何ですか?
高圧ダイカストでは、溶融物を金型に高速で注入するため、サイクルが速くなり、肉厚が薄くなりますが、ガス気孔が発生する可能性が高くなります。低圧鋳造では、制御された圧力の下で金型を下から充填し、より緻密で耐圧性の高い構造を生成しますが、サイクルは遅くなります。量を重視する場合は高圧ダイカストを選択し、気密性や構造要件を重視する場合は低圧を選択します。
カスタムアルミニウム鋳造の工具費用はいくらですか?
中型のハウジングの場合、高圧ダイカスト金型は多くの場合、 10,000ドルから50,000ドル 、砂型鋳造パターンは 3,000 ドル未満の場合もあります。この選択は経済的です。工具コストを年間数量に分散します。少量の場合は、砂型鋳造の方が工具コストが安くなります。大量生産では、ダイカストのより低い個数価格が優先されます。
アルミダイカストの最小肉厚はどれくらいですか?
高圧ダイカストでは、 通常は 2 mm ですが、小さな表面では 1.5 mm も実現可能です 。低圧および永久金型鋳造では、通常 3 mm 以上が必要です。壁を薄くすると、より流動性の高い合金が必要になり、機械的強度がわずかに低下する可能性があります。
二次加工は必ず必要ですか?
いいえ。図面公差が鋳放し能力の範囲内で、シール面やネジ穴が必要ない場合は、部品を直接使用できます。しかし、最も重要な自動車部品や油圧部品は機械加工で製造されています。これは、精密な穴、シール、ねじ山が、鋳造プロセスで実現できるものよりもはるかに厳密でなければならないためです。
新しいカスタム鋳造プロジェクトの図面作成から量産までどのくらい時間がかかりますか?
通常、 7~12週間 。金型の製作には 4 ~ 8 週間、サンプルの準備と最初の製品の検査には 2 ~ 3 週間かかり、サンプルの承認後に連続生産が行われます。成熟した図面と社内ツールを備えた鋳造工場により、そのスケジュールが短縮されます。
同じ部品を試作砂型鋳造からダイカストに移すことはできますか?
はい、ただし、ジオメトリは最初からダイカスト用に設計する必要があります。砂型鋳造により壁を厚くし、隙間風を防ぎます。ダイカストには抜き勾配、均一な肉厚、および良好な排出が必要です。両方のプロセスを提供するファウンドリとの移行を早期に計画すると、移行は簡単なツールの変更になります。
実用的な言葉で終わる
カスタム アルミニウム鋳造は、軽くて強く、熱効率の高い部品を大規模に製造する実証済みの方法ですが、合金の選択、プロセスの一致、公差の予算、サプライヤーの規律などの詳細で、すべてのプロジェクトが成功するか失敗するかが決まります。これらのうちの 1 つを考えすぎて、他のものを無視するのが、予算を拡張する最も早い方法です。
完全な図面から始めて、単なる価格ではなくプロセスに関する意見を求め、工具、鋳造、機械加工を一緒に管理するサプライヤーを選択してください。あなたのパートがキャスティング プロセスに関するセカンドオピニオンが役立つ段階にある場合は、 弊社のエンジニアリングチームにお問い合わせください あなたの絵と一緒に。ツールを使用する前に、現実的なものを示します。