 言語


アルミニウム CNC フライス加工は、コンピューター制御の回転カッターを使用してアルミニウムのワークピースから材料を除去するサブトラクティブ製造プロセスです。高い寸法精度と優れた表面品質を実現し、機械加工された面、穴、取り付けネジが必要なアルミニウム鋳造品の標準的な仕上げステップです。
カスタムのアルミニウム部品を調達する場合、単にフライス加工だけを決める必要はありません。最も効率的なルートは、ニアネットシェイプを作成する鋳造プロセスから始まり、その後、正確な形状を得るために CNC フライス加工が続きます。 Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd. では、アルミニウム ダイカストと CNC 機械加工を 1 つの生産チェーンで組み合わせて、アウトソーシングを削減し、完成部品をより迅速に納品します。
このガイドでは、アルミニウムの CNC フライス加工がどのように機能するか、どのような公差が期待できるか、どのアルミニウム合金が加工しやすいか、プロジェクトを経済的に維持する方法について直接説明します。
アルミニウムCNCフライス加工とは何ですか?
CNC フライス加工は柔軟な加工操作です。固定工具に対してワークピースを回転させる旋削加工とは異なり、フライス加工では切削工具を回転させ、複数の軸に沿って移動させます。アルミニウム部品の場合、これにより、平面、スロット、ポケット、複雑な 3 次元形状を 1 回のセットアップで作成できます。
最新の CNC マシニング センターは通常、3 軸、4 軸、または 5 軸機械に分類されます。 3 軸機械はツールを X、Y、Z 方向に移動させ、ほとんどの平らなプレートとモノリシック ハウジングをカバーします。 4 軸加工機には、円筒フィーチャー用の回転テーブルが追加されます。 5 軸加工機では、航空宇宙や自動車のアルミニウム部品にしばしば必要とされる、アンダーカットや複雑な輪郭を完全に自由に加工できます。
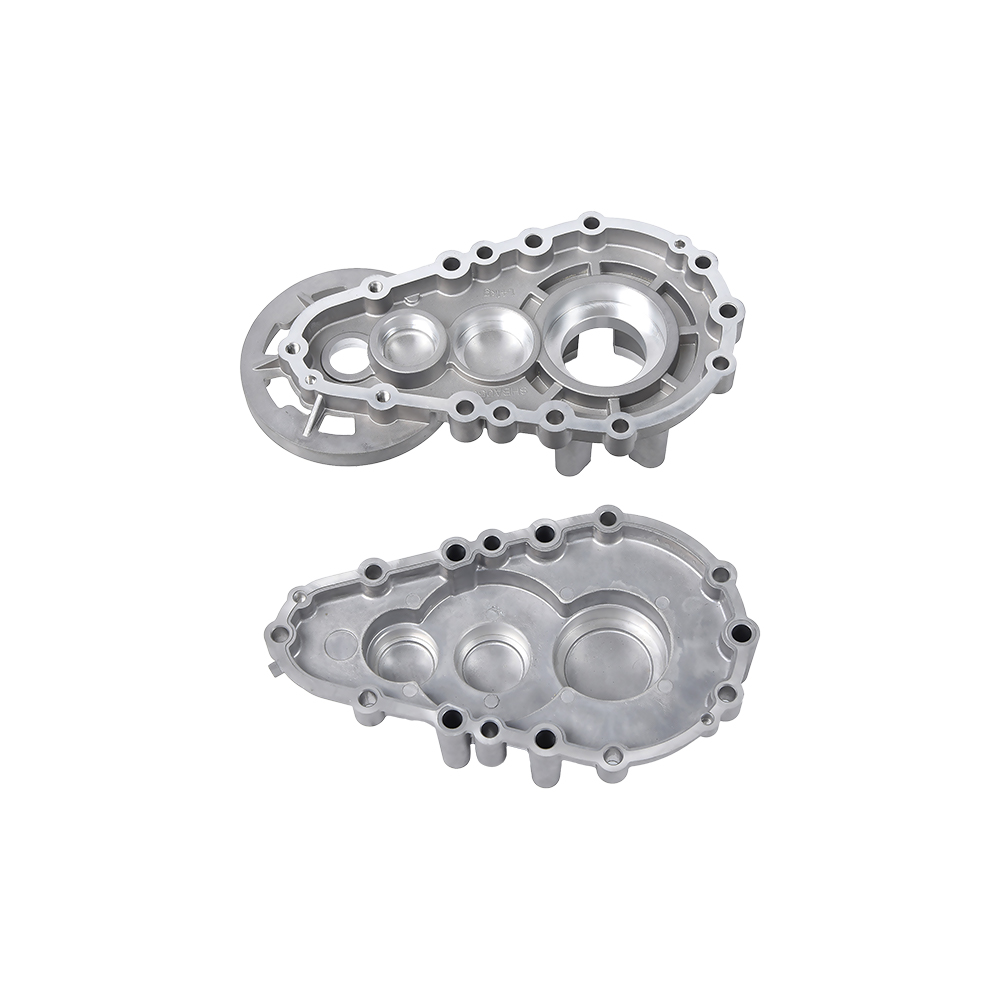
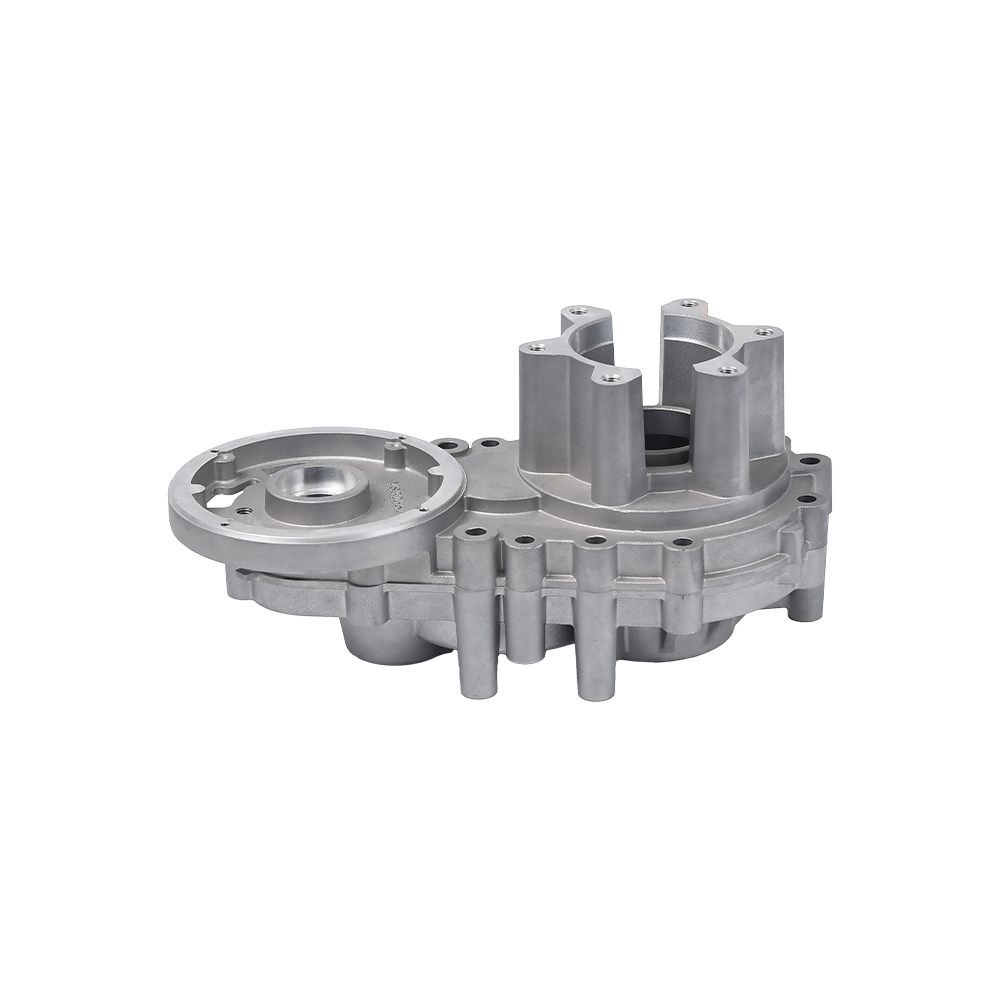
のような部分については、 ダイカスト製ギアボックスハウジング , CNC フライス加工は、鋳造後に取り付け面、ベアリング穴、ボルト パターンを機械加工するために使用されます。フライス加工ステップでは、残っている鋳造ドラフトを除去し、すべての重要な表面を最終的なサイズにします。
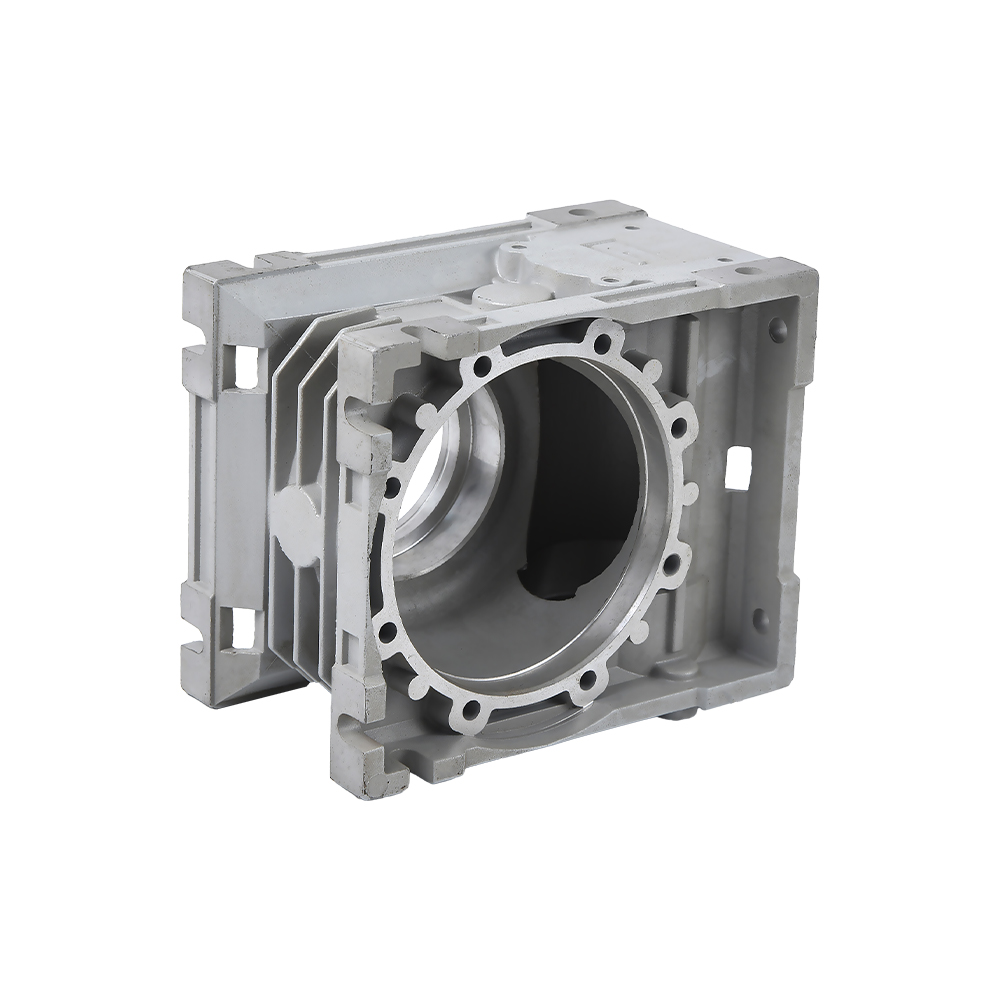 アルミニウムダイカストギアボックスハウジング オートバイのクランクケース 製品を見る→
重要なアルミニウムのグレードと機械加工性
すべてのアルミニウム合金がフライスの下で同じように動作するわけではありません。 6061 などの鍛造合金は、その一貫性と優れた表面仕上げで広く知られています。 A380 や AD12 などの鋳造合金はアルミニウム ダイカストに広く使用されていますが、シリコン含有量により工具の摩耗が促進される可能性があります。 7075 のような高強度合金は優れた機械的特性を備えていますが、機械加工がより難しく、慎重な切削パラメータが必要です。
選択はサイクル タイム、工具コスト、部品の品質に影響するため重要です。以下の表は、一般的な加工データに基づいた実際の比較を示しています。
| 合金 | 主な特徴 | CNC フライス加工の動作 | 代表的な用途 |
|---|---|---|---|
| 6061-T6 | 優れた被削性、良好な表面品質、適度な強度 | 高速切削、低工具摩耗 | フレーム部品、カバー、ブラケット |
| A380 / ADC12 | ダイカスト合金、高シリコン、良好な流動性 | 工具の摩耗が大きいため、コーティングされた超硬を使用 | エンジンハウジング、ギアボックス、モーター部品 |
| 7075-T6 | 非常に高い強度、低い耐食性 | 切断がより難しいため、鋭利な工具と厳密なセットアップを使用してください | 航空宇宙、高応力部品 |
| 5052 | 優れた耐食性、溶接可能 | 被削性が良く、6061より若干柔らかい | パネル、燃料タンク、シート部品全般 |
アルミニウム鋳造における一般的な問題は、硬い介在物または高シリコン相の存在です。このような部品をフライス加工する場合は、適切な形状と摩耗に耐えるコーティングを備えたカッターを選択する必要があります。当社独自のワークショップでは、工具寿命が予測可能な状態に保たれるよう、合金ごとに送り速度と主軸速度を調整しています。
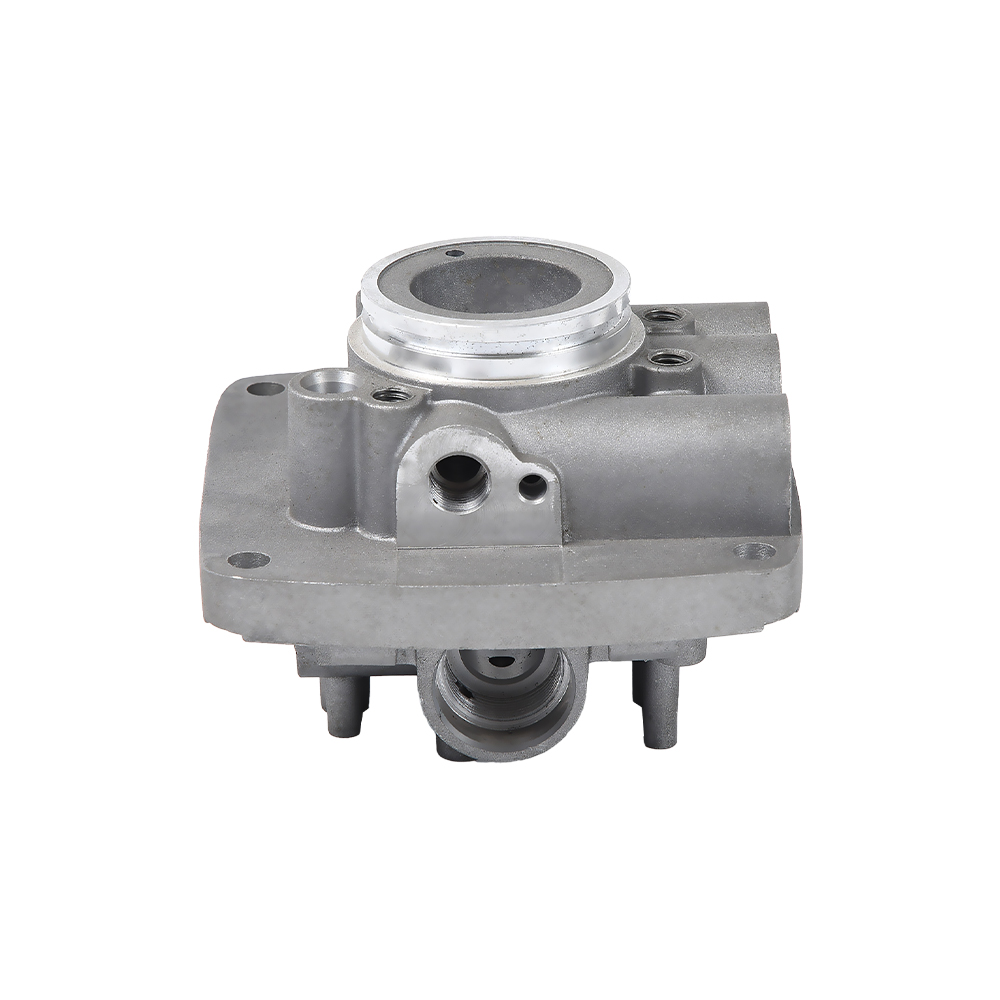
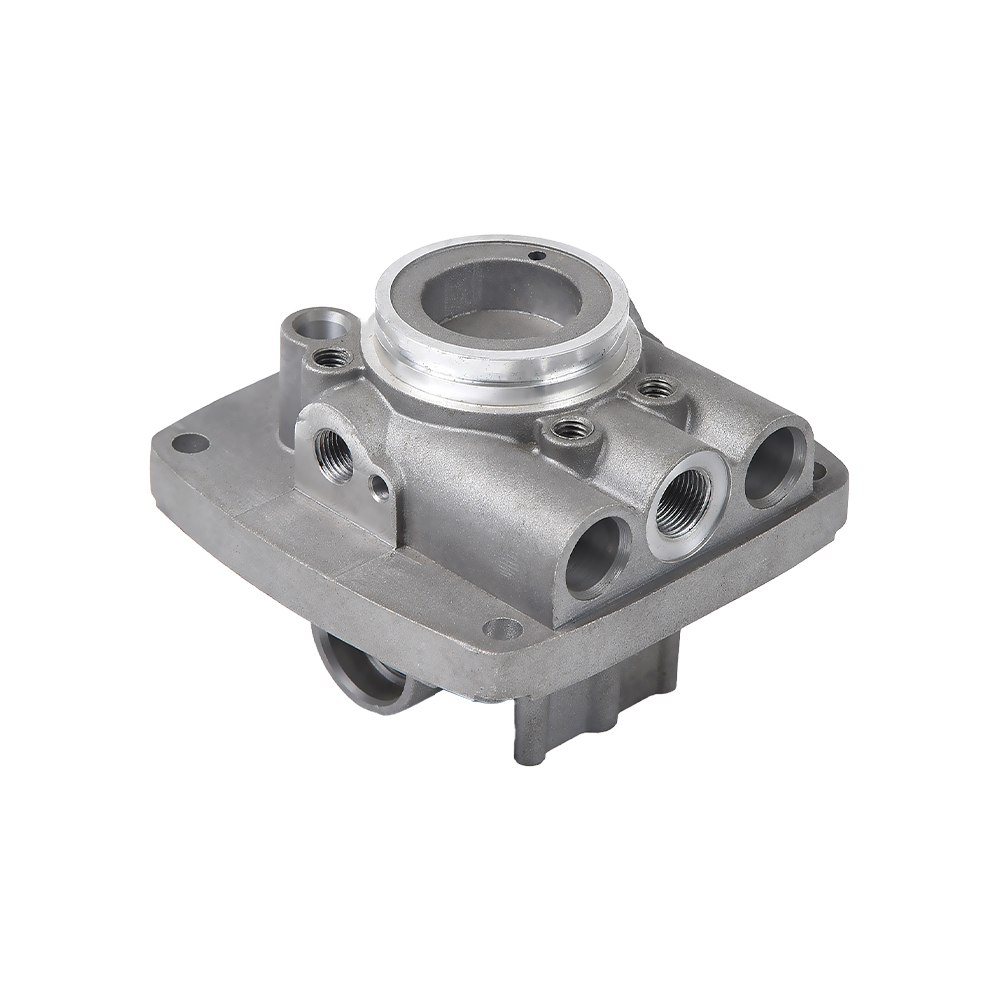 アルミダイカスト油圧バルブ アルミダイカストバイク用トランスミッションケース 製品を見る→
CNC フライス加工によってアルミニウム ダイカスト コンポーネントが完成するまでの過程
アルミニウム ダイカストは、複雑な内部空洞を備えたニアネット形状を生成します。このプロセスは大量生産には非常に効率的ですが、鋳造だけではより厳しい公差や微細な表面テクスチャを実現することはできません。 CNC フライス加工はそのギャップを埋めます。
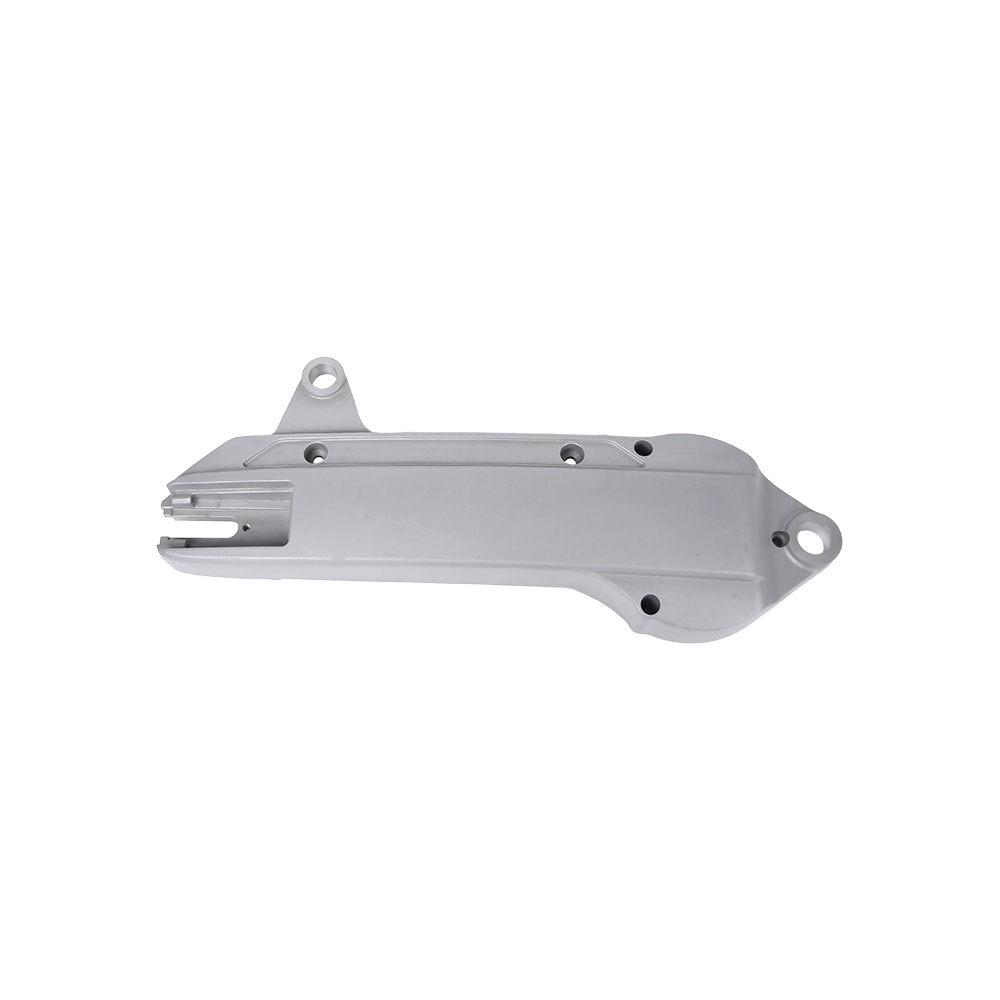
ギアボックス ハウジング、バルブ ボディ、またはモーター ガード プレートがダイカスト マシンから取り外されるとき、各加工面にはおよそ 0.3 mm ~ 1.0 mm の許容差があります。 CNC フライス加工によりこの許容値が取り除かれ、必要な機能寸法が達成されます。アルミニウム鋳物に対する一般的なフライス加工では、次の位置公差を保持できます。 プラスマイナス0.02mm と表面粗さ Ra0.8マイクロメートル 良い条件下で。
代表的な加工形状の例
- 構造アセンブリ用に機械加工されたボルト穴
- シールとガスケットの平らな取り付け面
- 同心度が必要なベアリングジャーナル
- 油圧バルブ用のネジ付きポート
この組み合わせアプローチにより、部品を外部の機械加工工場に送る必要がなくなるため、リードタイムが短縮されます。また、同じ生産チームが移行のたびに鋳造品と完成品を検査できるため、品質管理も向上します。
キャスト側についてより深く理解するには、次の記事をご覧ください。 アルミダイカスト .
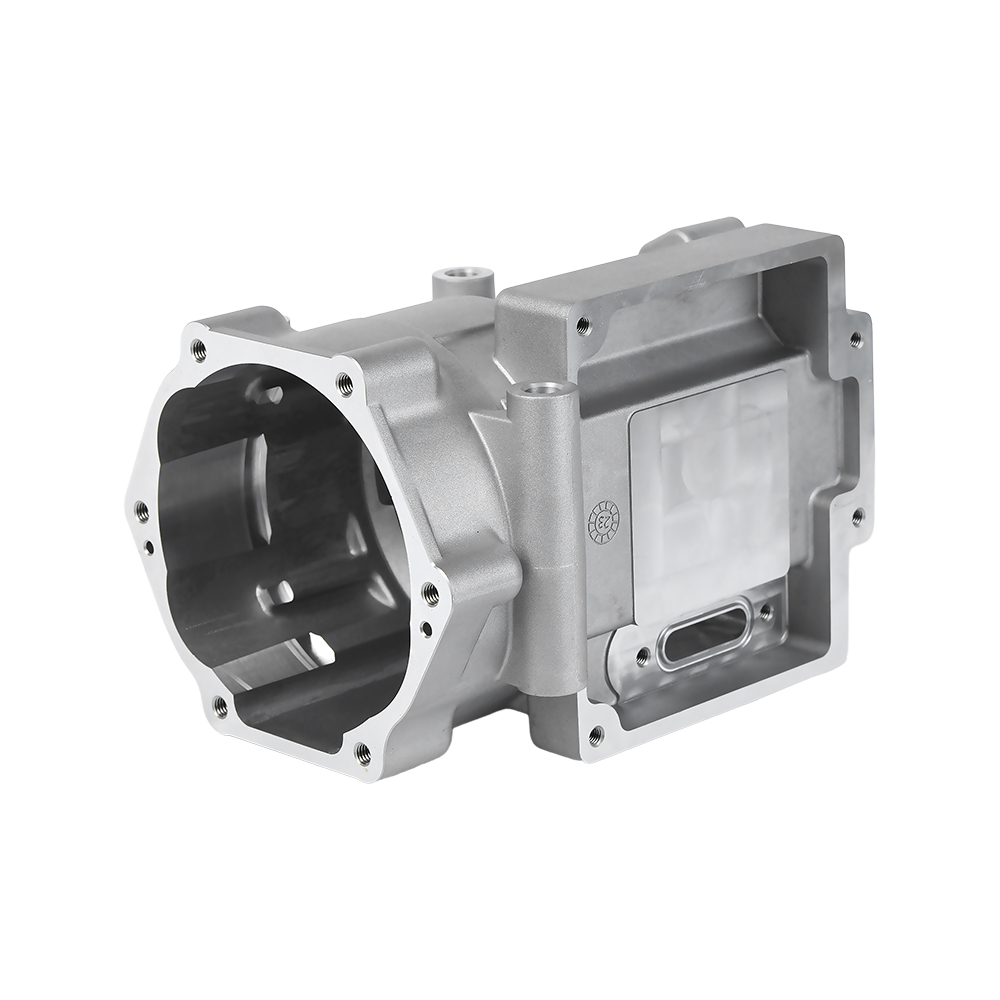 高精度高圧アルミダイカスト自動車部品 オートバイのクランクケース 製品を見る→
公差、表面仕上げ、および品質検査
特定の公差の要求は、バイヤーが機械加工サプライヤーに送信する最初の質問の 1 つです。アルミニウムの CNC フライス加工の場合、答えは部品のサイズ、形状、合金によって異なります。標準的な実践では、製造用の機械加工アルミニウム部品は以下に示す範囲に保持できます。
| 特徴 | 一般的な許容差 | 注意事項 |
|---|---|---|
| 直線寸法 | プラスマイナス0.05mm | 標準的な加工精度 |
| 穴の位置 | プラスマイナス0.02mm | CMM検査が必要 |
| 穴径 | プラスマイナス0.01mm | リーマ加工またはボーリング加工を推奨 |
| 表面仕上げ | Ra 0.8 ~ 1.6 マイクロメートル | フィードとカッターの形状に依存します |
品質検査は最終測定に限定されません。信頼できる工場では、機械工が校正済みの機器を使用して最初の製品、工程中の寸法、最終バッチをチェックします。一般的には、座標測定機 (CMM) を使用して重要な穴と面の位置を確認します。当社の施設では、すべての生産工程がサンプル検査レポートによって文書化されます。
表面仕上げも機能要件です。滑り面の場合、Ra 0.8 ~ 1.6 マイクロメートルの仕上げが一般的です。装飾部品の場合は、研磨または陽極酸化表面が必要な場合があります。仕上げ処理の前に微細な切削が必要となるため、フライス加工方法が変わります。
コスト要因とアルミニウム CNC フライス加工を経済的に維持する方法
CNC フライス加工のコストは、加工時間、工具、材料の取り扱い、セットアップによって決まります。アルミニウムは一般に切断が容易なため、多くの場合、セットアップの回数と部品の複雑さが主な費用となります。
- 小規模バッチ: CNC フライス加工は柔軟性があり、変更が難しい高価な治具は必要ありません。試作や中量の作業に経済的です。
- 大規模バッチ: 同じ部品を大量に生産する場合、専用の治具と最適化されたツールパスを使用することで加工時間を短縮できます。ここで、ダイカストとフライス加工のアプローチが真価を発揮します。
- 公差要件: 公差が厳しいと、検査時間が長くなり、不合格のリスクが高まります。まだ機能する最も緩やかな許容値を指定すると、コストが節約されます。
もう一つの重要な要素は材料費です。アルミニウムスクラップはリサイクルできますが、鋳造部品の場合、鋳造プロセス自体がすでにニアネットシェイプを作成する最も経済的な方法です。フライス加工ステップでは、削り代を除去するだけで済むため、適切に設計された鋳造により無駄が少なくなります。
設計段階にいる場合は、次の実用的な事項に留意してください。最終加工が必要な表面には少なくとも 0.5 mm のストックを残し、鋭利な内部コーナーを避け、標準の穴サイズを使用します。これらの決定により、工具のコストと加工時間が削減されます。
具体的な見積もりについては、次のことができます。 弊社のエンジニアリングチームにお問い合わせください 図面や 3D モデルを使用して。
アルミニウム CNC フライス加工パートナーの選び方
加工パートナーの選択には、最低価格以上のものが重要です。適切なサプライヤーは、設計中に問題を解決し、加工エラーを回避し、納期を守るのに役立ちます。
寧波北侖優源機械製造有限公司では、2010 年以来機械製造パートナーとして活動してきました。 固定資産1,000万元 年間生産額は 3,000万元 、ダイカスト、CNC、スマート加工セルをカバーする機器を備えています。この規模により、各注文に直接対応しながら中規模の生産を行うことができます。
ご注文前に聞いていただきたいこと
- どのようなCNCマシンを持っていますか? 4軸または5軸の機能はありますか?
- 鋳造と機械加工を 1 つの工場で行うことができますか?
- 公差と表面品質をどのように制御しますか?
- パイロット注文の通常のリードタイムはどれくらいですか?
- サンプルまたは初品検査レポートを提供していただけますか?
これらの質問に明確に答えるサプライヤーは、一貫した結果を提供する可能性が高くなります。良好なコミュニケーションも重要です。サプライヤーは、特定の公差が高価である理由と、コストを下げるために設計を改善する方法を説明できる必要があります。
よくある質問
アルミニウム CNC フライス加工はどの程度の公差を達成できますか?
通常の製造条件では、アルミニウム部品の加工公差はプラスまたはマイナス 0.01 mm ~ 0.05 mm です。非常に正確な穴の場合は、リーミングおよびボーリング操作を使用して、プラスまたはマイナス 0.01 mm 以上を達成できます。
CNC フライス加工は小ロット生産に適していますか?
はい。 CNC フライス加工は、永久的な工具を必要としないため、少量のアルミニウム部品を製造するための最も経済的な方法の 1 つです。主な時間はプログラミングとセットアップに費やされます。
アルミダイカスト後にCNCフライス加工が必要ですか?
部品に正確な取り付け面、ねじ穴、または厳しい公差が必要な場合は、通常は「はい」です。ダイカストではニアネットシェイプが作成されますが、フライス加工では組み立てに重要な寸法が精密化されます。
アルミニウムの CNC フライス加工のコストを削減するにはどうすればよいですか?
標準の穴サイズを使用し、ソフトエッジで設計し、不必要に厳しい公差を避け、鋳造とフライス加工を単一の操作として組み合わせます。これにより、材料の無駄や工具の費用が削減されます。