 言語


アルミニウムの CNC 機械加工は、アルミニウム コンポーネントの厳しい公差、優れた表面仕上げ、再現可能な部品品質を実現するための最も信頼性の高い製造方法です。アルミニウムは鋼よりも約 2 ~ 3 倍速く切断し、必要なスピンドル動力が少なく、同等の鋼部品の約 35 パーセントの重量の部品を製造します。プロトタイプの実行、中程度のバッチ、および大量生産の場合、CNC 機械加工アルミニウムは、速度、寸法精度、コスト効率の最強の組み合わせを実現します。 /-0.01mm に保たれたアルミニウム部品または Ra 0.8μm の表面仕上げが必要な場合、CNC 機械加工がそこに到達するための現実的な方法です。
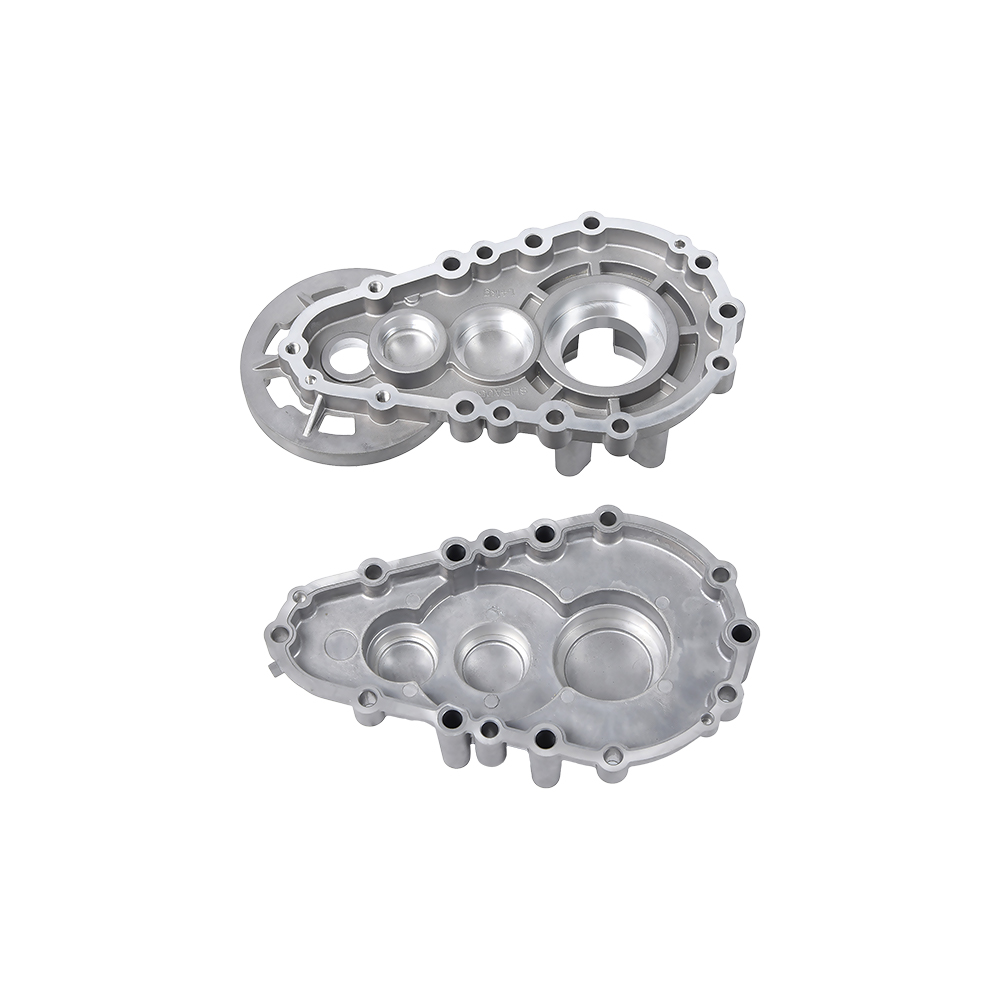
現在、多くのメーカーがアルミニウム ダイカストと CNC 仕上げ加工を組み合わせて、時間とコストを節約しています。鋳造ステップではニアネットシェイプを迅速に形成し、機械加工では重要な寸法、ボルト穴、シール面、および正確に制御された輪郭を仕上げます。寧波北侖友源機械製造では、同じ工場が両方の作業を処理するため、リードタイムが短縮され、顧客は原材料から完成部品まで責任ある 1 つのパートナーを得ることができます。
CNC 機械加工部品のデフォルトの選択がアルミニウムである理由
アルミニウムは非鉄金属の中で最も広く加工されており、その理由は簡単に理解できます。 アルミニウムの密度は 2.70 g/cm3 で、鋼鉄の 7.85 g/cm3 の約 3 分の 1 です。 、ほとんどのエンジニアリング用途で強度を損なうことなく部品の重量を直接削減します。自動車および航空宇宙産業が軽量化を推進する中、この 1 つの特性が CNC 機械加工アルミニウムの膨大な需要を促進します。
アルミニウムはまた、金属を大気腐食から保護する自然に形成される酸化層 (Al2O3) を維持します。ほとんどの産業環境では、CNC 機械加工アルミニウム部品は、腐食防止のみを目的とした塗装やメッキを必要としません。外観、色分け、または耐摩耗性が必要な場合には、陽極酸化処理が推奨されます。
アルミニウムの機械加工性も決定的な利点です。最も一般的な機械加工材種である 6061-T6 は、従来のベンチマークである快削黄銅と比較して 90% 近くの被削性評価を持っています。これは、アルミニウムは、適度な主軸負荷で高い切削速度でフライス加工および旋削加工ができることを意味し、たとえ原材料のキログラムあたりの価格がスチールよりも高い場合でも、サイクルタイムを短縮し、部品あたりのコストを削減できます。
- 熱伝導率: 6061-T6 は、304 ステンレス鋼の約 6 倍である 167 W/mK で熱を伝導するため、ヒートシンク、モーター ハウジング、熱管理部品に最適です。
- 電気伝導率: アルミニウムは銅と比べて導電性が約 61% ありますが、重量は半分以下であるため、通電ブラケットや筐体部品によく選ばれます。
- リサイクル可能性: アルミニウムは機械的特性を失うことなく無限にリサイクルでき、再溶解に必要なエネルギーは一次アルミニウムの製造に必要なエネルギーの約 5% のみです。
CNC 加工用の一般的なアルミニウム合金: 特性と選択
すべてのアルミニウム合金が同じ方法で加工されるわけではありません。選択した合金によって、強度、耐食性、切断のしやすさ、最終部品のコストが決まります。以下の表は、CNC 機械加工アルミニウム部品で最も頻繁に指定されるグレードをまとめたものです。
| 合金 | 引張強さ(MPa) | 被削性 | 耐食性 | 代表的な用途 |
|---|---|---|---|---|
| 6061-T6 | 310 | 優れています (90%) | 良い | 構造フレーム、自動車部品、油圧部品 |
| 7075-T6 | 572 | 優れています (90%) | フェア | 航空宇宙用ブラケット、高応力部品 |
| 2024-T4 | 450 | 良い | フェア | 航空機構造、耐疲労部品 |
| 5052-H32 | 228 | フェア (70%) | 素晴らしい | 燃料タンク、船舶部品、板金ハウジング |
| 6063-T5 | 215 | 良い | 素晴らしい | 押し出しプロファイル、エンクロージャー、トリム部品 |
ほとんどの CNC 機械加工アプリケーションでは、 6061-T6 は最良の出発点です 強度、被削性、耐食性、コストのバランスが取れているからです。部品に大きな応力がかかり、重量が重要な場合、7075-T6 は引張強度が約 85% 向上しますが、コストが約 30% 高くなり、耐食性が低下します。海洋環境または化学環境にさらされる部品の場合、5052 はより強力な腐食性能を備えていますが、強度が低く、わずかに遅い切削パラメータが必要です。
意図した製造ルートが中実棒からの機械加工ではなくダイカストである場合、合金の選択は変わります。ダイカスト部品には通常、A380 または A383 アルミニウム - シリコン合金が使用されます。これらは優れた鋳造性を備えていますが、6061-T6 に比べて延性が低くなります。 アルミダイカスト ニアネットシェイプを作成し、CNC 加工により鋳造だけでは経済的に維持できない重要な寸法を定義します。
アルミニウム部品に使用される CNC 機械加工プロセス
アルミニウム部品には 5 つの CNC 加工方法が最も一般的です。それぞれが異なる形状、公差、表面特性を生み出します。
3軸CNCフライス加工
3 軸フライス加工はアルミニウム部品の主力製品であり、切削工具が X、Y、Z 軸に沿って移動します。平らなプレート、正方形のブロック、ポケット、およびほとんどのブラケットのジオメトリを処理します。片側から材料の 90% 以上が除去される部品の場合、ほとんどの場合、3 軸加工が最も安価なオプションになります。
5軸CNCフライス加工
5 軸フライス加工では、テーブルまたはヘッドを傾けてあらゆる方向から部品にアプローチします。これにより、複雑な形状のセットアップの数が減り、表面仕上げが改善され、アンダーカットと内部溝が可能になります。タービンブレード、インペラ、複雑なマニホールドブロックの場合は、たとえ加工速度が高くても、アルミニウムの 5 軸加工が推奨されます。
CNC旋削加工
旋削加工により、シャフト、ブッシュ、ピストン部品などの丸い部品が製造されます。アルミニウムは旋削性に非常に優れており、高速旋削により非常に微細な表面仕上げで優れた寸法公差を実現できます。ライブツーリングを備えた CNC 旋盤では、1 回のチャッキングでフライス加工と穴あけ作業を実行することもできます。
穴あけとタップ加工
穴あけとタップ加工 are the most common secondary operations on aluminum. Because aluminum forms long, stringy chips, correct drill geometry and chip evacuation are critical. Spiral-flute taps are standard for internal threads in aluminum; thread forming taps are used for some applications where chip removal is not desired. Tapping depth, hole depth, and speed control are the main factors that affect thread quality.
スイスCNC加工
スイス型旋盤は、通常 32 mm 未満の公差が厳しい小径部品に使用されます。優れた同心性を備え、複雑なプロファイルを 1 回のパスで作成できるため、ピン、フィッティング、小型センサー ハウジングに価値があります。
ダイカスト+CNC仕上げ加工
量産でますます使用されるハイブリッド ルートは、大まかな形状をダイカストし、重要な面のみを CNC 加工することです。ダイカスト工程では、中実棒からすべての材料を除去するよりも部品あたりのコストがはるかに安くなり、機械加工工程では鋳造だけでは維持できない精度が追加されます。これは、自動車、油圧、電気部品を年間 1,000 個以上生産するメーカーが好むアプローチです。
アルミニウムを切断する際の主な加工上の考慮事項
アルミニウムの CNC 機械加工は鋼鉄の機械加工よりも寛容ですが、製造時には依然として特有の問題が発生します。切りくずの形成、工具の磨耗、熱膨張、クーラントの使用を理解することは、部品の廃棄や不必要な遅延を回避するのに役立ちます。
- 切りくずの形成と排出: 純粋なアルミニウムは長くて糸状の切りくずを生成し、スピンドルに巻きつき、表面を傷める可能性があります。高せん断カッター、高速スピンドル、深い半径方向の噛み合いにより切りくずを小さなセクションに分断します。ドライカットやミストクーラントの使用も切りくず溶着の防止に役立ちます。
- ツールの選択: 一般アルミ加工には刃部研磨加工を施した超硬エンドミルが標準です。大量生産の場合、多結晶ダイヤモンド (PCD) 工具は寿命が大幅に長くなり、より厳密な寸法を維持できます。通常、工具のたわみが主な制限となるため、短くて剛性の高い工具ホルダーが推奨されます。
- 熱膨張: アルミニウムは 1 ℃あたり 23 um/m で膨張します。これは鋼鉄の約 2 倍です。室温で機械加工された精密部品は、管理されていない工場では許容範囲を逸脱する可能性があります。 /-0.01 mm 未満の公差については、温度管理された加工環境が推奨されます。
- 冷却剤戦略: フラッドクーラントはアルミニウムの最も一般的な方法です。熱を取り除き、切りくずを洗い流します。最小量潤滑 (MQL) は、微細なミストを使用する乾式潤滑の代替手段であり、高速加工で一般的です。この選択は、サイクル タイム、部品の清浄度、工具寿命に影響します。
- バリの形成: パーツのエッジで最後にカットされたチップにはバリが残ることがよくあります。バニシング面取り、高送りカッター、専用のバリ取りステーションはすべて、時間のかかる手作業を追加することなく、きれいなエッジを生成するのに役立ちます。
実際のところ、アルミニウム加工の問題のほとんどは、送り速度と工具のギャップに遡ります。たとえば、6061-T6 の 6 mm エンドミルを 12,000 RPM で 1 刃当たり 0.05 mm の送りで動作させると効率的に切りくずが除去されますが、同じ工具を 4,000 RPM で 1 刃当たり 0.02 mm で動作させると、切りくずが溝に積み込まれ、表面仕上げが不十分になることがよくあります。各合金および工具タイプに合わせて切削パラメータを調整するショップは、より一貫した部品を提供します。
アルミニウム CNC 加工公差と表面仕上げ
CNC 加工アルミニウムは、標準的な市販部品の /-0.10mm から精密旋盤または研削部品の /-0.005mm までの公差を保持できます。 達成可能な公差は、CNC コントローラーだけでなく、加工システム全体の操作、部品サイズ、剛性によって異なります。
| 操作 | 標準公差 | 精度公差 | 表面粗さ(Ra) |
|---|---|---|---|
| 3軸フライス加工 | /-0.05mm | /-0.015mm | 1.6μm |
| 5軸フライス加工 | /-0.025mm | /-0.008mm | 0.8 um |
| CNC旋削加工 | /-0.025mm | /-0.005mm | 0.4μm |
| 研削 | /-0.005mm | /-0.002mm | 0.2μm |
| ダイカスト加工 | /-0.10 mm | /-0.01 mm | 1.6μm |
機械加工されたアルミニウムの一般的な後処理オプションには、腐食保護と外観のためのタイプ II 陽極酸化処理 (通常 20 ~ 25 μm コーティング)、耐摩耗性のための硬質陽極酸化処理 (タイプ III)、耐久性のある色のための粉体塗装、および導電性やはんだ付け性が重要な用途のための無電解ニッケルめっきが含まれます。表面仕上げはこれらの後処理の選択に直接影響します。Ra 0.8 um の滑らかな表面では均一な陽極酸化層が得られますが、粗いフライス加工された表面ではコーティングの厚さが不均一になる可能性があります。
シール面の場合、推奨される表面仕上げは通常 Ra 0.8 um ~ 1.6 um です。ガスケット接触面が粗すぎると圧力下で適切にシールできませんが、表面が過度に滑らかすぎると、一部のガスケット材料を所定の位置に保つために必要な摩擦が減少する場合があります。
ダイカストと CNC 機械加工がアルミニウム部品でどのように連携するか
量が多く、部品の形状が複雑な場合、固体アルミニウム棒からすべてを機械加工することは経済的に魅力的ではなくなります。より簡単なアプローチは、すでに最終形状に近いダイカストブランクから開始し、次に機能面のみを機械加工することです。 このハイブリッドプロセスでは、固体ビレットからの加工と比較して、材料の無駄を 60 ~ 70% 削減し、加工時間を 40 ~ 50% 短縮できます。
トレードオフとなるのは、初期のツール費用です。アルミニウム ダイカスト金型の価格は、キャビティの数と複雑さに応じて 5,000 米ドルから 50,000 米ドルの間です。年間生産量が約 1,000 個を超える場合、通常、金型のコストは単価の低下によって回収されます。生産量が少ない場合には、依然として棒材からの機械加工がより良い選択肢となります。
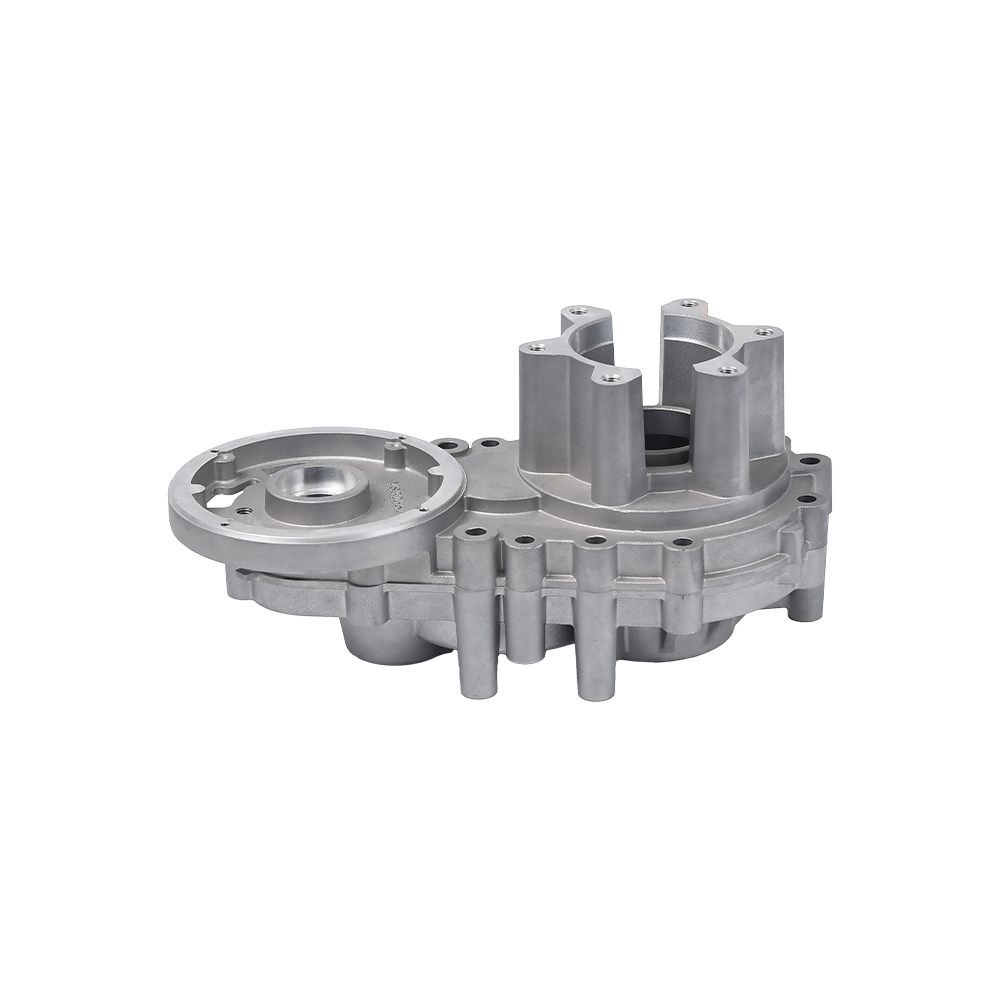
 田植機用アルミダイカストギアボックス本体 田植機などの農業機械に適したアルミダイカスト製の変速機本体です。このプロセスにより正確な寸法と耐久性が保証され、トランスミッション システムの信頼できるコンポーネントになります。 製品を見る→
Ningbo Beilun Youyuan Machinery Manufacturing では、ツーリング、ダイカスト、CNC 機械加工を 1 つの屋根の下で組み合わせています。その結果、連続的な製造チェーンが実現します。ダイカスト工場がニアネットシェイプを製造し、機械工場が図面公差内に仕上げます。顧客は、サプライヤーとの個別の調整を必要とする鋳造ブランクではなく、完成した部品を受け取ります。このような配置は、複数のボルト面、ボア、シール面が厳しい仕様を満たす必要があるギアボックス ハウジングやトランスミッション ケースにとって重要です。
この実践により、標準的な機械工場に加えて、コンポーネントの一貫性も向上します。独自の部品を機械加工する鋳造サプライヤーは、CNC プログラムに到達する前に、スクラップを分類し、鋳造パラメータを調整し、小さな寸法のずれを補正できます。これにより、製造プロセス全体がより安定し、不合格となる最終部品の数が減少します。
すでにキャストを使用しているプロジェクトの場合、 アルミダイカストの利点 高い生産率と優れた表面ディテールが含まれます。 CNC 仕上げ機械加工が上に追加されると、部品は鋳造の経済的利点と機械加工の精度の両方を得ることができます。
CNC 加工アルミニウム部品の用途
CNC 加工されたアルミニウム部品は、ほぼすべての産業分野で使用されています。最も一般的なカテゴリは次のとおりです。
自動車および新エネルギー車
エンジンマウント、トランスミッションハウジング、ヒートシンクプレート、センサーブラケット、バッテリーハウジング、モーター構造部品を標準装備。アルミニウムの高い強度対重量比は、全体の重量を軽減することで車両の航続距離を直接的に向上させます。 電気自動車の車両重量が 100 kg 軽量化されるごとに、航続距離は約 10 ~ 15 km 増加します。 、アルミニウムは質量削減プログラムの明らかな選択肢になります。たとえば、電気自動車メーカーは、スチール製ベアリング ブラケットをアルミニウム ダイカストに置き換え、CNC 加工してベアリング公差を±0.02 mm に抑えています。
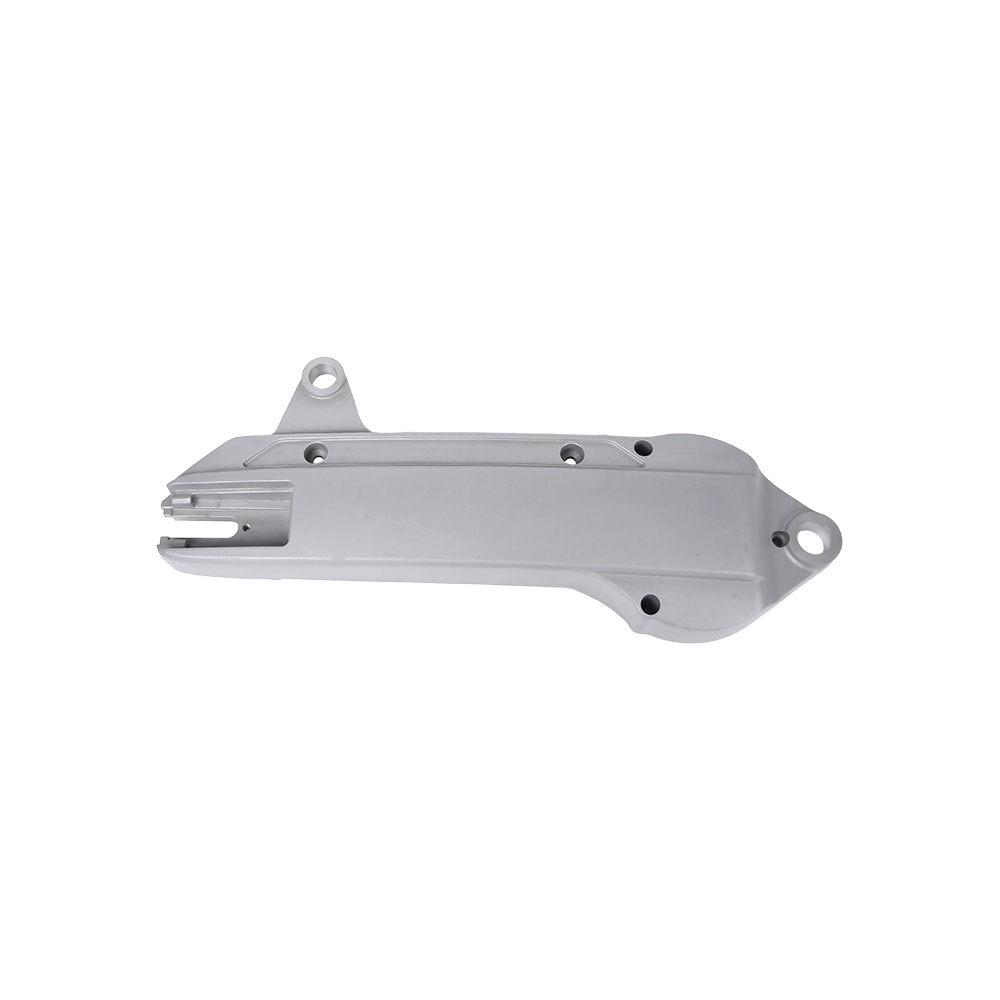
 アルミダイキャスト製バイク用クランクケース アルミダイキャスト製の二輪車用クランクケースで、強度と軽量化を実現しています。これはエンジンの組み立てに不可欠であり、正確な穴とネジを得るために後続の CNC 加工が必要になります。 製品を見る→
電動工具と小型エンジン
オートバイのクランクケース、トランスミッションボックス、エンジンカバーは、鋳造されてから機械加工されることがよくあります。これらの部品にはねじ穴、ベアリング穴、ガスケット面が必要ですが、これらはすべて鋳造後の機械加工によって最も経済的に製造されます。同じロジックがマイクロ耕うん機のギアボックスと植栽機械のコンポーネントにも当てはまります。
油圧および空気圧
油圧バルブ、バルブ ブロック、レギュレーター本体、および空気圧継手は、軽量性と耐腐食性のためにアルミニウムを使用しています。 CNC 機械加工により、流体の流れを制御する内部ボアとネジ付きポートが作成されます。多くのバルブボディは、指定された圧力クラスを満たしていることを確認するために、機械加工後に圧力テストが行われます。
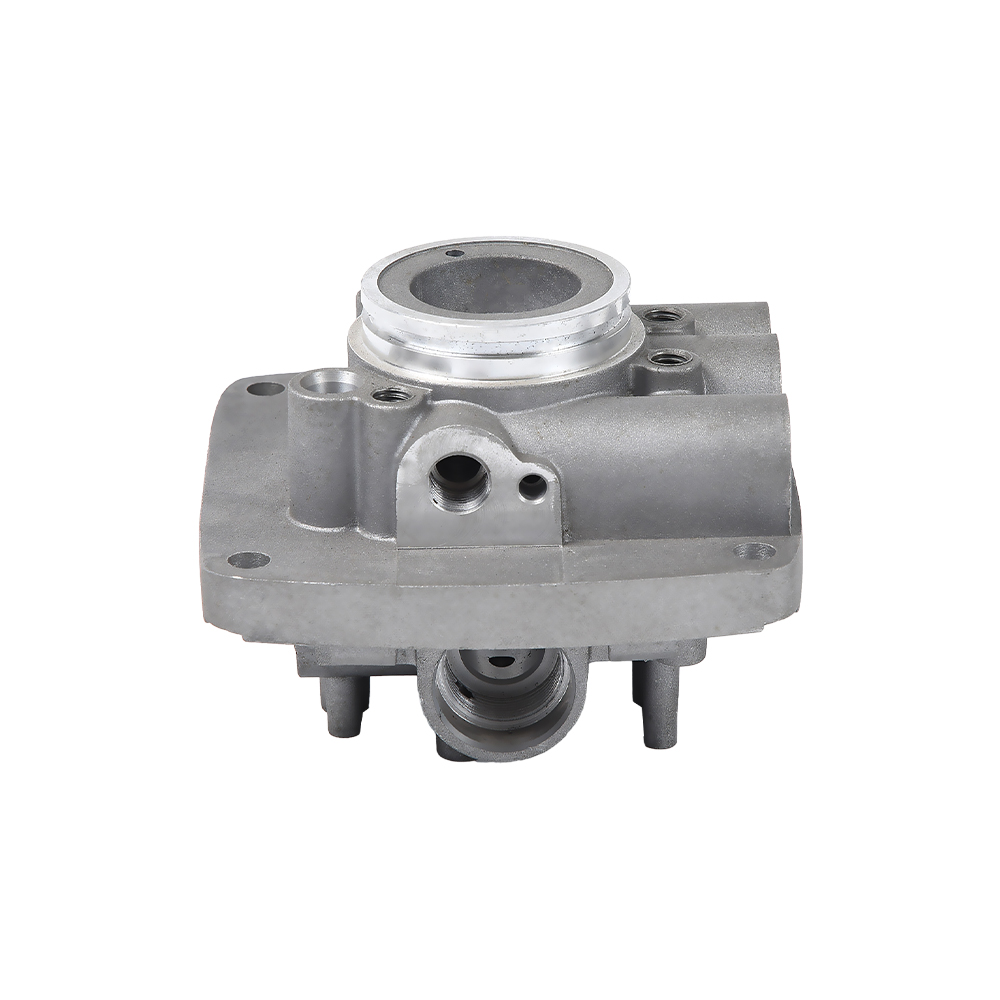
 流体制御用アルミダイカスト油圧バルブ アルミダイカスト製の油圧バルブで耐食性、軽量性に優れています。流体制御システムに使用され、内部通路は正確な仕様に合わせて機械加工されています。 製品を見る→
電子機器と熱の管理
ヒートシンク、LED ハウジング、電子エンクロージャは、CNC 機械加工またはアルミニウムから鋳造されることがよくあります。アルミは放熱効果が高いため、電源やインバーター、モーターコントローラーなどに使用されています。アルミニウムは透磁率が低いため、材料が磁場に干渉してはならないセンサーハウジングにも適しています。
農業機械
田植機の部品、クランクケース ハウジング、ギア ボックスは通常、鋳造および機械加工されます。これらの部品には、信頼性の高いシール、ボルト取り付け、寸法互換性が必要です。 CNC 加工により、一貫したフィット感と滑らかな表面が生成され、現場での摩耗や漏れが軽減されます。
医療機器の部品
アルミニウム製の器具ハウジングとブラケットは、重量と耐食性が重要となる携帯型医療機器に使用されます。 CNC 加工によりデバイスは滑らかな表面と正確な寸法を実現し、陽極酸化処理により繰り返しの洗浄に耐えるきれいな仕上げが得られます。
CNC 加工アルミニウム サプライヤーの選び方
CNC 加工アルミニウムの適切なサプライヤーを選択するには、見積もりを比較するだけでは不十分です。プロジェクトが成功するか、遅延や品質の問題が発生するかは、常に次の要因によって決まります。
- 加工範囲と主軸能力を尋ねます。 一部のショップでは X の移動量が最大 600 mm に達しますが、他のショップでは 1,000 mm 以上を保持します。注文する前に、最大のパーツが適合するかどうかを確認してください。
- 公差と表面仕上げデータをリクエストします: 有能なサプライヤーは、単に可能なことだけでなく、製造時にどのような公差を保持しているかを伝える必要があります。アルミニウム部品の場合は、重要な穴で /-0.01 mm、シール面で Ra 0.8 um を探してください。
- マシンのリストを確認します。 CNC、フライス センター、ターニング センター、ワイヤー カット マシンがこのショップの機能を構成しています。工場にダイカスト設備がある場合は、大量作業向けにニアネットシェイプを製造できます。 Ningbo Beilun Youyuan Machinery は、生産システムにおけるダイカストおよび CNC 機械加工の数量をリストしています。
- 統合されたツールと鋳造品を探してください。 金型の製造、部品の鋳造、機械加工ができるサプライヤーは、量産の強力なパートナーとなります。これにより、調整のオーバーヘッドが軽減され、品質管理が容易になります。
- 検査設定を評価します。 標準ツールには、ノギス、マイクロメーター、高さゲージ、CMM 機器が含まれます。サプライヤーは、最初の商品とともに寸法レポートを提供できる必要があります。
- サンプル注文でテストします。 量産を要求する前に、必ず小さなバッチまたはプロトタイプを実行してください。これにより、大規模な資本を投じる前に、加工プロセス、パッケージング、および応答時間を検証します。
中国でアルミニウム部品を調達するバイヤーにとって、工場の場所は重要です。サプライヤーは、自動車、油圧、農業、電気などの特定の部品ファミリーでの実績を証明する必要があります。 10 年以上の生産経験を持つ寧波の確立されたダイカストおよび機械加工会社の例は、サプライヤーの製品範囲と顧客の用途の間の調整の価値を示しています。
アルミニウムの CNC 加工におけるコスト要因
お金の行き先を理解することで、購入者は適切な価格を交渉し、無関係な要件に対して過剰な支払いを避けることができます。
| コストドライバー | 部品コストへの影響 | それを減らす方法 |
|---|---|---|
| 材質グレード | 7075-T6 のコストは 6061-T6 よりも約 30 ~ 40 パーセント高くなります | 特別な強度が必要な設計でない限り、6061-T6 を使用してください。 |
| ダイカスト金型 | ダイセットあたり 5,000 ~ 50,000 米ドル | 量が工具コストに見合った場合にのみ鋳造を使用してください |
| 加工時間 | 通常、単一の費用項目のうち最大のもの | セットアップとカッターパスの数を最小限に抑えます。可能な場合は 3 軸の設計 |
| 表面処理 | 種類に応じてパーツごとに 0.5 ~ 3 米ドルが追加されます | 機能または外観が必要な場合にのみ、陽極酸化またはメッキを含めます。 |
| 検査 | CMM の完全な検査には時間とコストがかかります | 重要な寸法のみを完全に検査し、その他の寸法については統計的サンプリングを使用します |
| 数量 | 固定セットアップと工具のコストがより多くの部品に分散されます | 需要が許せば注文数量を増やします。少量の注文には高額な固定費がかかる |
実際の例を挙げると、6061-T6 から 50 個の少量注文で 0.2 kg の単純なアルミニウム ブラケットを機械加工するには、2 ~ 4 米ドルかかる可能性があります。同じブラケットをダイカストとして製造し、その後 CNC で 10,000 個の数量で仕上げると、機械加工ステップの後であっても、1 部品あたり 0.8 ~ 1.5 米ドルに下がる可能性があります。
FAQ: アルミニウムのCNC加工に関するよくある質問
CNC 加工アルミニウムの一般的な公差はどれくらいですか?
標準的な CNC 機械加工アルミニウムは、ほとんどの市販部品で /-0.10 mm の公差を保持します。セットアップと温度制御を注意深く行うことで、±0.01 mm というより厳しい公差を実現できます。精密研削は /-0.002 mm に達する可能性がありますが、部品あたりのコストが大幅に増加します。
アルミニウムのCNC加工で鏡面仕上げは可能でしょうか?
はい、鏡面仕上げには、細かい研磨工具を使用した高速機械加工と、多くの場合バフ研磨やダイヤモンド旋削などの後処理の組み合わせが必要です。標準的な CNC フライス加工では Ra 0.8 ~ 1.6 um が得られ、滑らかではありますが鏡のようにはなりません。装飾面の場合は、通常、陽極酸化または研磨が追加されます。
一般的な部品のアルミニウムの CNC 加工にはどれくらいの時間がかかりますか?
シンプルなブラケットの場合、納期は通常 3 ~ 5 営業日です。 5 軸加工と陽極酸化を伴う複雑な部品の場合は、2 ~ 3 週間かかります。コンポーネントがダイカストとして開始され、工具が必要な場合、工具の作成と最初の製品の承認を含めて、リードタイムは 4 ~ 6 週間かかることがよくあります。
アルミニウム部品の機械加工とダイカストのどちらを選択すればよいですか?
決定はボリュームと形状によって決まります。約 500 個未満の数量の場合は、棒材からの機械加工の方が経済的です。 1,000 個以上の複雑なニアネット形状の場合は、ダイカストと CNC 仕上げ加工によりコストを節約できます。違いは主に、鋳造金型の工具コストです。
CNC 加工アルミニウムには 6061-T6 または 7075-T6 を指定する必要がありますか?
汎用部品、機械部品、筐体には6061-T6をご使用ください。航空宇宙用ブラケットや高強度アーマチュアなど、部品の負荷が高く、追加コストが正当化される場合は、7075-T6 を選択してください。 7075 の引張強さは 572 MPa であるのに対し、6061 の引張強さは 310 MPa ですが、コストと耐食性はあまり有利ではありません。
CNC加工されたアルミニウムは溶接できますか?
はい、アルミニウムは TIG または MIG 方法を使用して溶接できます。ただし、溶接熱により、特に熱影響部の母材の機械的特性が変化する可能性があります。溶接後に部品を機械加工する場合は、溶接応力と歪みを注意深く考慮する必要があります。ほとんどの CNC 機械加工アルミニウム サプライヤーは、設計に代替手段がない限り、溶接を避けます。
CNC 加工されたアルミニウム部品が腐食するかどうかを確認するにはどうすればよいですか?
アルミニウムは大気腐食に十分耐性がありますが、湿った環境で鋼または銅と結合すると電解腐食が発生する可能性があります。陽極酸化処理、密閉陽極酸化処理、または粉体塗装は、それぞれ追加の保護を提供します。部品が屋外または海の近くで動作する場合は、より厚い陽極酸化皮膜を指定してください。
CNC 加工アルミニウムに関する最終ポイント
CNC アルミニウム加工は、成熟した信頼性の高い製造プロセスです。アルミニウムは、低密度、自然な耐食性、優れた機械加工性により、自動車、エレクトロニクス、油圧機器、農業、医療機器の精密部品の標準材料となっています。 /-0.01 mm までの公差と Ra 0.8 um の表面仕上げは完全に現実的であり、最良のサプライヤーがお客様の用途に適した合金とプロセスの組み合わせを選択するお手伝いをします。
より大量の場合は、ダイカストと CNC 仕上げ加工を組み合わせることで、寸法精度を損なうことなく総コストを最小限に抑えることができます。重要なのは、鋳造と機械加工の両方のステップを社内で管理し、1 つの責任を与えてくれる製造パートナーを選択することです。適切なサプライヤーがいれば、CNC 加工されたアルミニウム部品は、適切な公差で予定どおりに、実際の製造労力を反映したコストで納品されます。