 言語


CNC 加工材料の選択: 直接的な答え
CNC加工で最も信頼性の高い材料は、 アルミニウム合金、特に AL 6061-T6 なぜなら、機械加工性、強度、費用対効果の比類のないバランスが得られるからです。ただし、最適な選択は、意図する用途、生産量、および必要な物理的特性によって完全に異なります。工業的には、熱伝導性、耐食性、重量対強度の比が優れているため、精密 CNC 機械加工部品の 60% 以上がアルミニウム合金から製造されています。
自動車、電気通信、農業機械などの分野のメーカーにとって、材料選択プロセスは生産コストとパフォーマンスに直接影響します。主な目標は、材料の機械的特性を最終部品の機能要件と一致させることです。アルミニウムが優勢ですが、鉄鋼、ステンレス鋼、エンジニアリング プラスチックはそれぞれ特定のニッチな分野を占めています。
CNC エンジニアのための材料の比較
CNC 加工用の材料を評価する場合、エンジニアは通常、トレードオフの組み合わせを評価します。次の表は、最も広く使用されている CNC 材料の比較見通しを示し、意思決定の指針となる技術的な違いを強調しています。この比較は、業界の標準的な指標と一般的な加工動作に基づいています。
| 材質 | 被削性 (1-10) | 引張強さ(MPa) | 相対コスト | 代表的な用途 |
|---|---|---|---|---|
| アルミニウム 6061-T6 | 8.5 | 290 | 中 | 構造部品、ブラケット、自動車、電子機器 |
| ステンレス303 | 6.0 | 550 | 高 | シャフト、耐食部品 |
| 炭素鋼1045 | 6.5 | 585 | 低い | 歯車、車軸、大型機械 |
| 黄銅C360 | 9.0 | 340 | 中 | 継手、バルブ、電気部品 |
| POM(アセタール) | 9.5 | 70 | 中 | ギア、インシュレーター、耐摩耗部品 |
アルミニウム合金が CNC 加工の主流を占める理由
アルミニウム合金は、その優れた加工性により CNC 加工の根幹を成しています。鋼とは異なり、アルミニウムの切りくずはきれいに砕けるため、より高い切削速度とより低い主軸負荷が可能になります。最も一般的な合金は、耐食性と溶接性で知られる 6061-T6 と、鋼と同等の強度を持ちながら重量が半分の 7075-T6 です。
アルミニウムを機械加工する場合、±0.005 mm などの厳しい公差を達成するのは比較的簡単です。大量生産では、CNC 加工されたアルミニウム プレートが他の素材と比較して優れた表面品質を提供することがよくあります。原材料が固体のビレットまたはプレートとして投入されるプロジェクトでは、熱安定性が決定的な要素となります。アルミニウムは、軽量のシャーシ、サーマルシンク、自動車の精密部品にとって特に魅力的です。
 精密部品用のCNC機械加工アルミニウムプレート 固体アルミニウムプレートは均一な粒子構造を備えているため、陽極酸化に最適であり、厳しい公差を実現します。熱安定性は軽量シャーシ、ヒートシンク、自動車部品に適しています。 製品を見る→
鋳造と機械加工を組み合わせるメーカーにとっては、アルミニウム合金の選択が基礎となります。アルミニウム板からフライス加工された部品は均一な粒子構造を持っており、特定の鋳造合金よりも陽極酸化に適しています。固体アルミニウムを機械加工するか鋳造するかは、多くの場合、注文数量と肉厚の要件によって決定されます。
鋼およびステンレス鋼の加工
部品に極度の負荷がかかる場合には、依然としてスチールが標準的な選択肢となります。ステンレス鋼、特にグレード 304 および 316 は、その優れた耐食性により選択され、食品加工、医療機器製造、海洋工学で主流となっています。鋼の被削性はアルミニウムよりも低いため、遅いスピンドル速度と十分な冷却液流量が必要です。
炭素鋼 (C45) は産業機器の主力製品です。切削は困難ですが、耐摩耗性に優れています。微妙な詳細は、快削鋼における硫黄含有量の役割です。硫黄を含むことで切りくず形成性が向上し、工具寿命が長くなります。エンジニアは、鋼が提供する優れた疲労強度と比較して、より長い加工サイクルとより高い工具摩耗を比較検討する必要があります。
エンジニアリングプラスチックと銅系合金
POM (アセタール)、PTFE、PEEK などのエンジニアリング プラスチックは、その低摩擦性と電気絶縁特性により、CNC 加工でますます一般的になりつつあります。 POMは吸湿性が少なく寸法安定性が高いため、精密歯車や摺動機構などに多く使用されています。ただし、プラスチックの加工には独特の戦略が必要です。ワークピースが曲がらないように材料を慎重にクランプする必要があり、通常は鋭利な 1 枚刃工具が好まれます。
真鍮や青銅などの銅合金は、9.0 の評価で機械加工性が高く、オーダーメイドの継手、電気コネクタ、バルブ コンポーネントに最適です。優れた熱伝導性と電気伝導性を備えています。これらの材料の固有の熱膨張を理解することは、特に温度変動下でも形状を維持する必要がある部品にとって非常に重要です。
CNC 材料をアプリケーションシナリオに適合させる
CNC 機械加工材料の選択は、基本的に、コンポーネントの特定の動作状況に合わせて調整する作業です。業界が異なれば、課される制約も異なります。たとえば、自動車業界は燃料効率を向上させるために車両の軽量化を優先しており、アルミニウム部品の需要が高まっています。これに関連して、高圧アルミニウムダイカストが使用されることもありますが、最終的な寸法精度を達成するには CNC 機械加工が必要です。
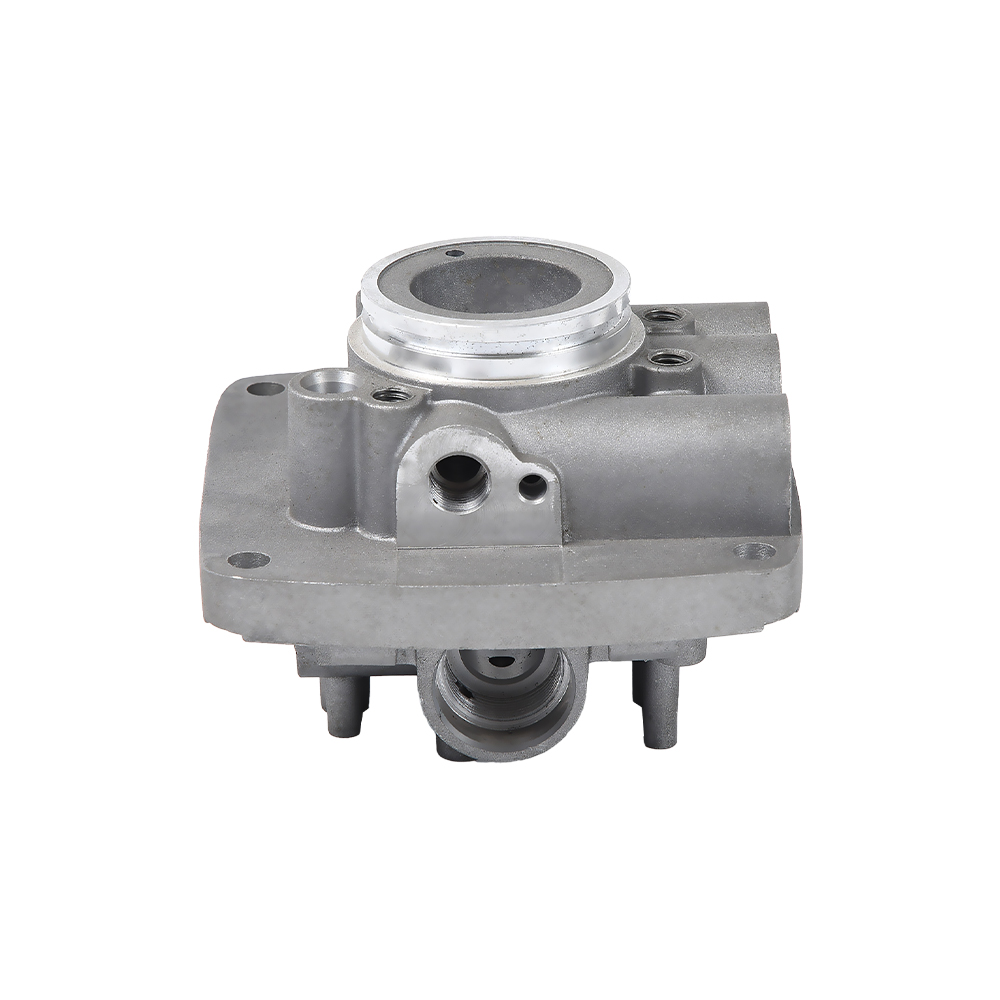
 機械加工されたアルミニウム自動車エンジンシリンダー部品 バルブボディなどの自動車部品には、CNC 加工された鍛造アルミニウムが精度と気密性を保証します。この選択により、エンジンのパフォーマンスにとって重要な軽量化と耐久性のバランスがとれます。 製品を見る→
バルブボディやトランスミッションケースなど、高精度と優れた気密性が要求される部品には、鍛造アルミニウムのCNC加工が信頼性の高いパスを提供します。エンジニアは、部品の環境への曝露も考慮する必要があります。アルミニウムの耐食性とスチールの強度の組み合わせは、完成品の寿命に影響を与えます。詳細な記事をお読みください アルミダイカストとは何ですか それが二次 CNC 加工にどのように関連しているかを確認してください。
材料の選択が CNC 加工の速度と品質に与える影響
材料の物理的特性により、CNC オペレータが利用できる切断パラメータが大幅に制限されます。アルミニウムは熱伝導率が高いため、急速な熱放散が可能となり、工具の過熱を防ぎます。対照的に、チタンや高合金鋼の加工では、刃先での高い熱集中による工具の破損を防ぐために、低い切削速度が必要です。
サイクルタイムへの影響を調べてみましょう。アルミニウムからスチールに切り替えると、推奨切断速度が大幅に低下します。たとえば、アルミニウムは超硬工具を使用して 600 m/min で加工できますが、鋼は多くの場合、わずか 200 ~ 300 m/min で加工する必要があります。これは、生産リードタイムの延長とコストの増加に直接つながります。さらに、すべての材料はツールの形状と異なる方法で相互作用します。工具の形状が正しくないと、アルミニウムの切りくずは糸状の塊を形成する可能性がありますが、スチールの切りくずはきれいに折れる傾向があります。
公差、表面仕上げ、後処理
CNC 加工で高精度を達成するには、材料の一貫性に大きく依存します。表面仕上げの要件を見ると、アルミニウムは追加のプロセスなしで非常に滑らかな Ra 0.8 μm 仕上げに機械加工できます。陽極酸化が必要な部品の場合、材料グレードを慎重に選択する必要があります。均一な合金により一貫した陽極酸化層が確保され、表面の斑点が防止されます。
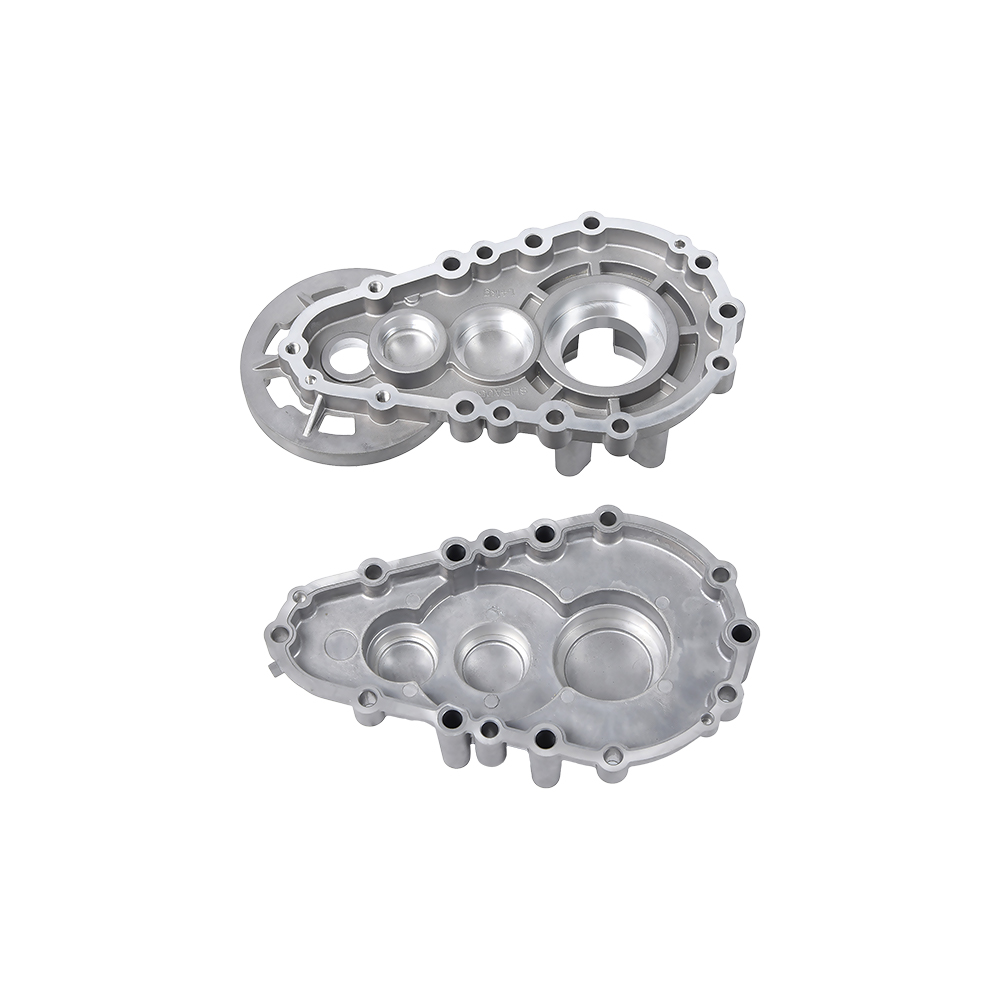
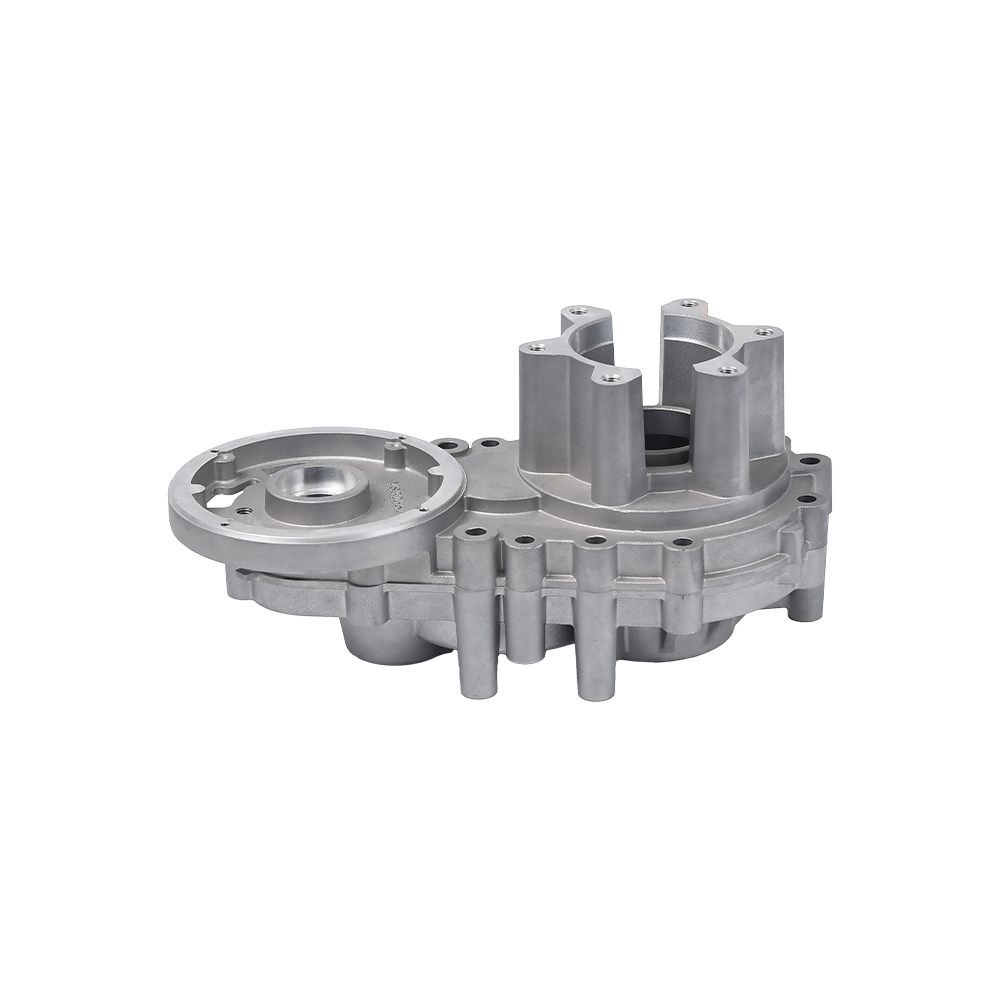
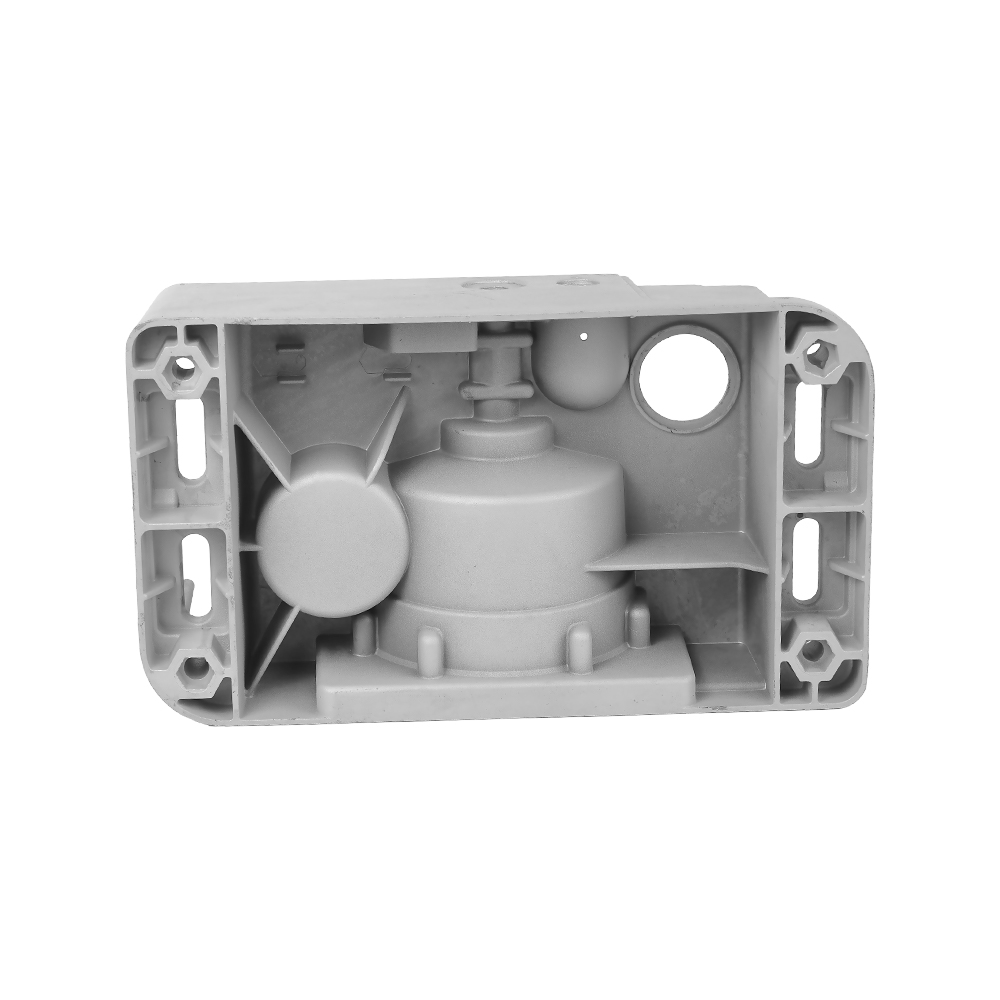
製造業者は多くの場合、後処理について計画を立てる必要があります。たとえば、ギアボックス ハウジングのような複雑な部品は、精密な公差を満たすように鋳造してから機械加工することができますが、機械加工の手順によって部品の寸法安定性が変化する可能性があります。についての深い理解 アルミダイカスト部品の後加工が必要かどうか 設計者が CNC 段階で必要な加工代を正確に予測するのに役立ちます。
 精密機械加工用アルミダイカストギアボックスハウジング このハウジングは鋳造され、厳しい公差を満たすように機械加工されます。後処理のニーズを理解することで、加工代を予測し、複雑なギアボックス部品の寸法精度を確保することができます。 製品を見る→
適切な CNC 材料を選択するためのステップバイステップ ガイド
推測を排除するには、次のような単純な決定シーケンスに従ってください。
- 機能要件を定義します。 部品の主な目的を述べます。それは構造コンポーネントでしょうか、熱界面でしょうか、それとも動く摩耗面でしょうか?
- 予算の上限を計算します。 原材料コストと加工時間コストを区別します。アルミニウムは加工速度が速いため、全体的にコスト効率が高いことがよくあります。
- 必要な公差と表面仕上げを決定します。 厳しい公差 (±0.01 mm 未満) は、アルミニウムで達成するのが最も簡単です。
- 環境暴露を評価する: 腐食性、極端な温度、外部応力によって、ステンレス鋼かコーティングされた材料が必要かが決まります。
- 標準を選択してください: CNC 加工サプライヤーが材料に関して最も豊富な経験を持っているかどうかを確認してください。中量の精密部品の場合、6061-T6 が安全なデフォルトです。
一般的な CNC 機械加工材料の欠陥の認識
材料を正しく扱わないと、いくつかの欠陥が発生する可能性があります。まず、 バリの形成 これはアルミニウムのような柔らかい金属における主要な問題です。これらの波状のエッジは手作業によるバリ取りを必要とすることが多く、製造コストが増加します。ステンレス鋼のような硬い材料では、多くの場合、課題は次のとおりです。 加工ビビリ 、望ましくない波状の表面仕上げが作成されます。
さらに、機械加工中の熱変形により、部品の不合格が発生する可能性があります。薄肉のアルミニウムコンポーネントは切削力によって曲がる可能性があり、寸法が仕様から外れてしまいます。これを軽減するために、機械工はソフトジョーを備えた専用の治具を使用してワークピースをサポートし、切り込み深さのバランスをとります。
CNC 加工材料に関するよくある質問
CNC 加工で使用される最も一般的な材料は何ですか?
最も一般的な材料はアルミニウム合金、特に 6061 と 7075 です。アルミニウム合金は、高い機械加工性、優れた強度、多彩な仕上げオプションを備えており、工業用部品に人気があります。
どの材料が最も優れた機械加工性を提供しますか?
真鍮 (C360) と POM (アセタール) が 10 点満点中 9.0 ~ 9.5 の評価で被削性チャートのトップにあり、僅差で 8.5 の評価のアルミニウム 6061 が続きます。
材料はCNC加工コストにどのような影響を与えますか?
コストは原材料の価格と加工時間の両方に影響されます。未加工のチタンはアルミニウムの 20 倍のコストがかかる可能性がありますが、より硬い材料にはより遅い加工速度も必要となり、部品あたりのコストへの全体的な影響は 2 倍になります。
機械加工が最も簡単なアルミニウムのグレードは何ですか?
アルミニウム 6061-T6 は、汎用コンポーネントとして機械加工するのが最も簡単な材種です。 ADC12 などの鋳造材種にシリコンを添加すると、摩耗性が高まり、工具寿命がわずかに短くなります。
ビレットと鋳造材料のどちらから機械加工する方が良いでしょうか?
これはバッチサイズによって異なります。ビレットからの機械加工は工具コストがかからないため、プロトタイプや少量のバッチに最適です。大量生産の場合、鋳造と CNC 仕上げを組み合わせた方法が最も経済的です。
異なる材質の表面仕上げを測定できますか?
はい、表面仕上げは通常 Ra で測定されます。アルミニウム部品は通常、フライス加工後に 1.6 μm の Ra に達する可能性がありますが、二次仕上げプロセスでは 0.8 μm またはさらに細かい Ra を達成できます。
次の CNC プロジェクトの材料選択を再考する
CNC 加工プロジェクトの真のコストは、単なる原材料の価格ではありません。より速い切削速度とより長い工具寿命を可能にするより高価な材料は、トータルでよりコスト効率が高いことが証明されます。すべての CNC 機械加工コンポーネントの 70% 以上がアルミニウムで製造されているため、アルミニウムは依然として他のすべての材料を判断する基準となります。
部品の機能要件 (放熱、軽量化、耐食性、機械的強度など) を優先することで、調達チームやエンジニアは情報に基づいた意思決定を行うことができます。アルミニウムに関する深い専門知識を維持する機械加工サプライヤーと提携することで、企業は自信を持って材料選択プロセスを進めることができます。